उत्पादनहरू
उत्पादनहरू

हामी विभिन्न उद्योगहरूमा ट्यूब, बार, र तार सामग्रीहरूका लागि तयार पारिएको, स्ट्रेटनिङ, कोल्ड ड्राइंग, पोइन्टिङ, च्याम्फरिङ, कटिङ, थ्रेड रोलिङ मेसिन, र ड्राइङ डाइजलगायत परिशुद्ध धातु प्रशोधन उपकरणहरूको विस्तृत दायरा प्रस्ताव गर्छौं।

उत्पादनहरू
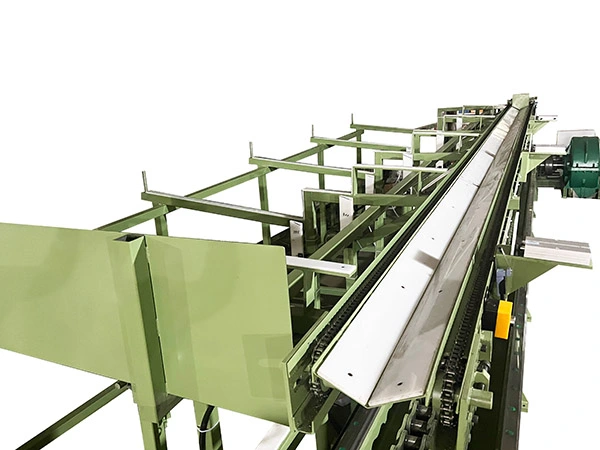
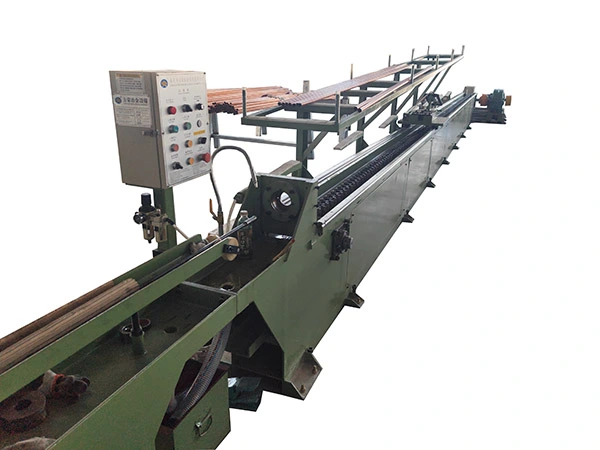
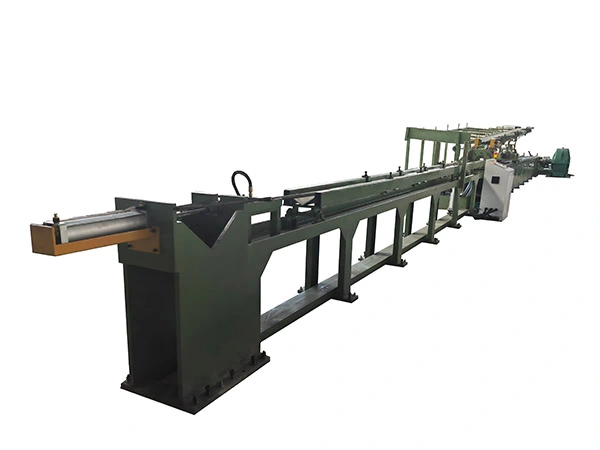
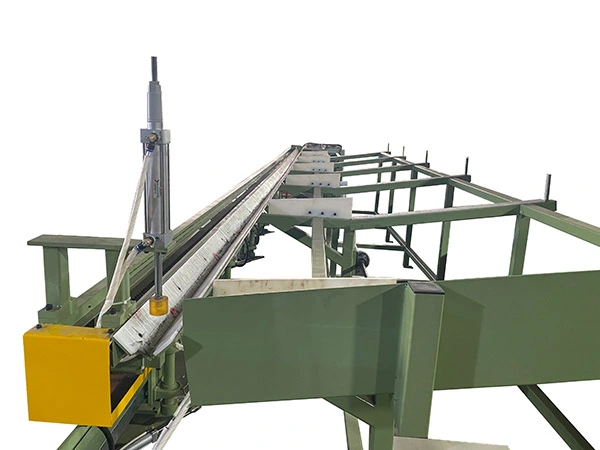
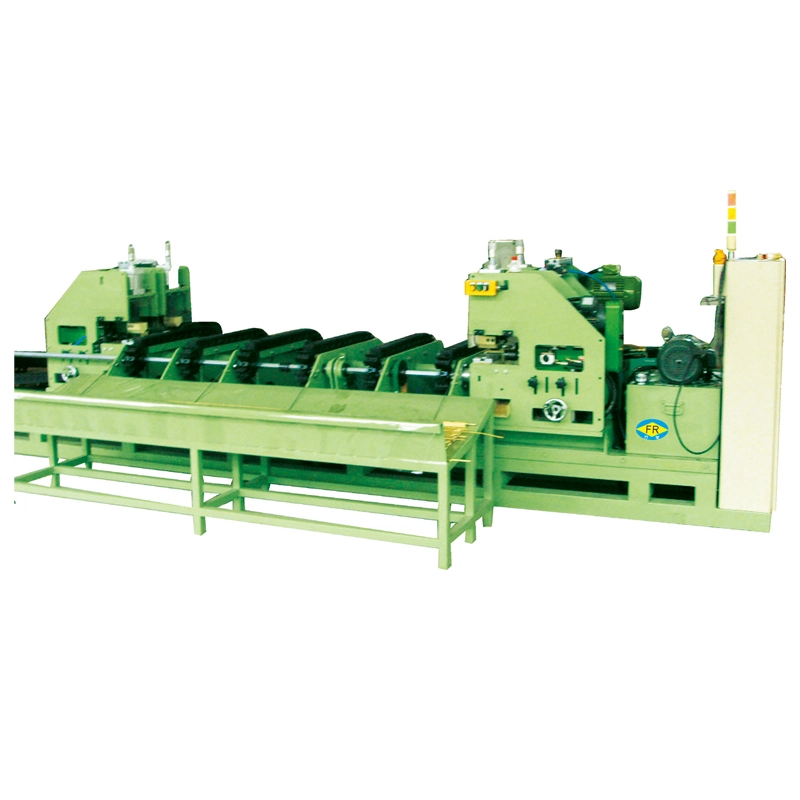
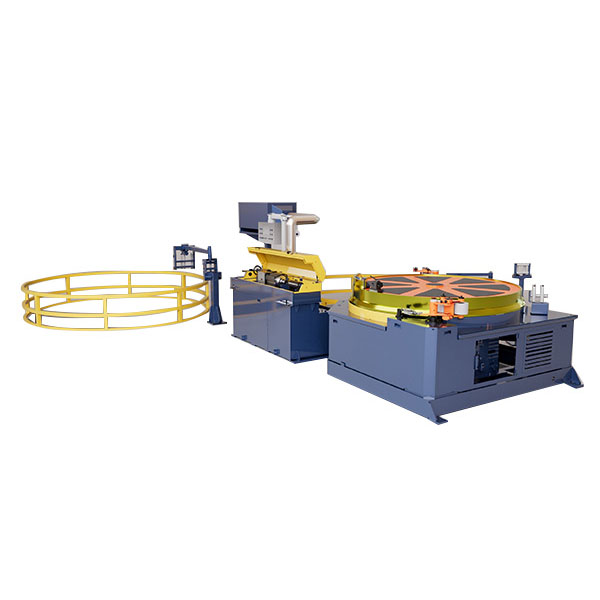
रड चेन चिसो रेखाचित्र मेसिन
  • रड चेन चिसो रेखाचित्र मेसिनरड चेन चिसो रेखाचित्र मेसिन
  • रड चेन चिसो रेखाचित्र मेसिनरड चेन चिसो रेखाचित्र मेसिन
  • रड चेन चिसो रेखाचित्र मेसिनरड चेन चिसो रेखाचित्र मेसिन
  • रड चेन चिसो रेखाचित्र मेसिनरड चेन चिसो रेखाचित्र मेसिन

रड चेन चिसो रेखाचित्र मेसिन

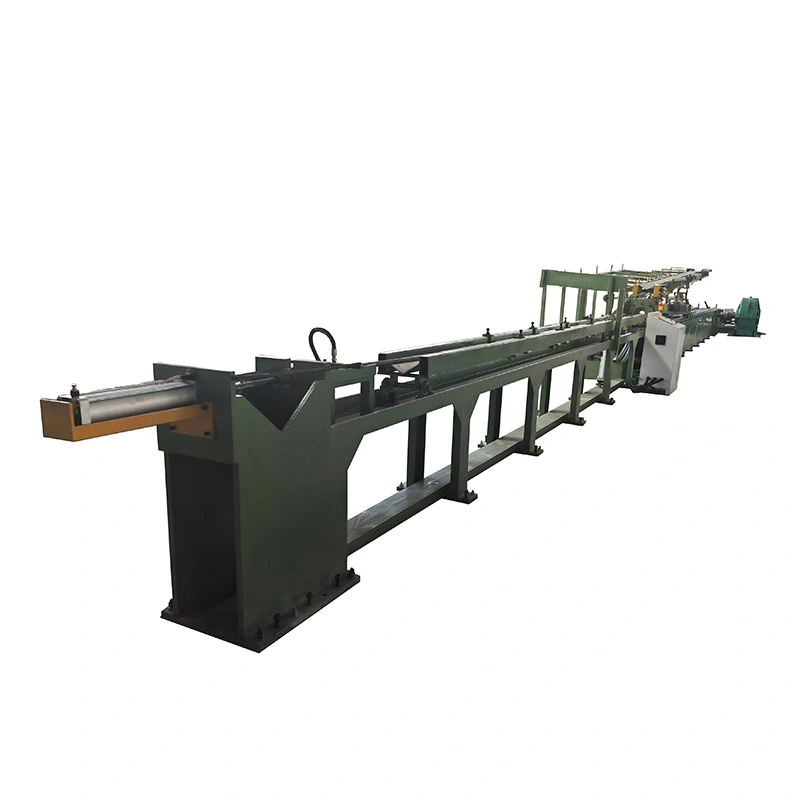
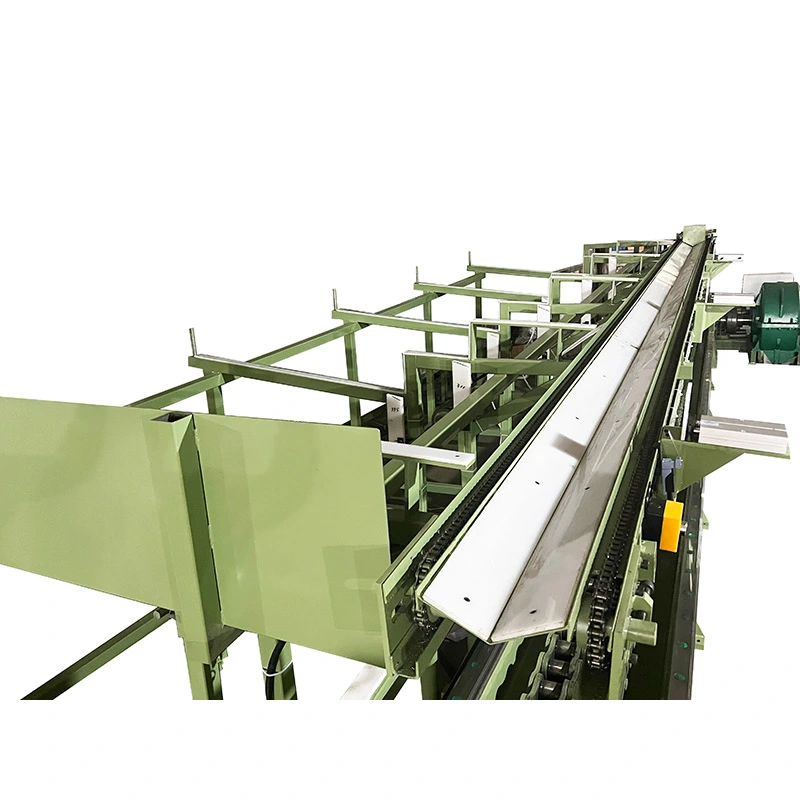
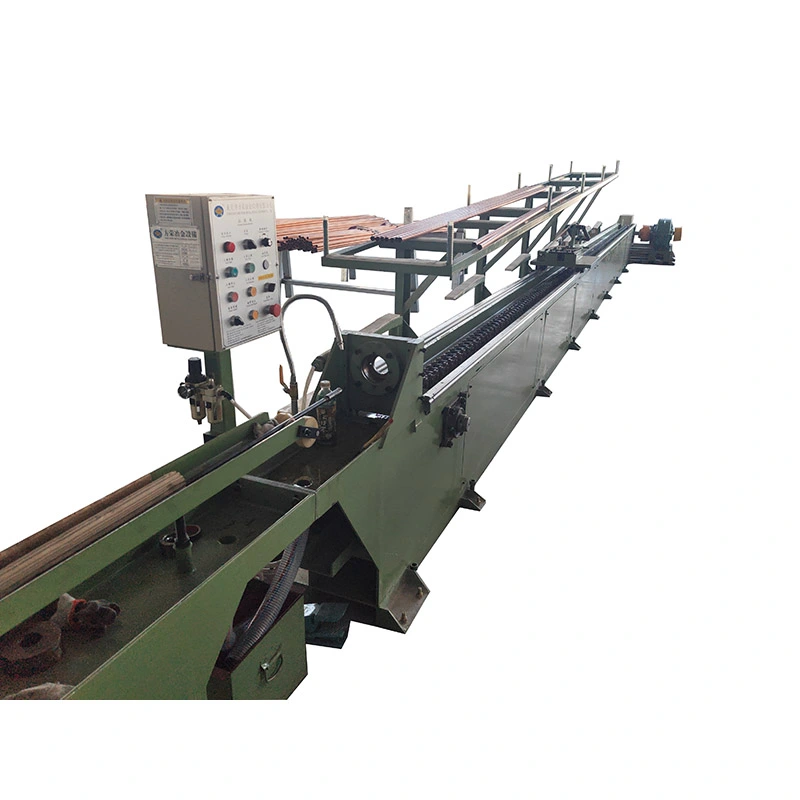
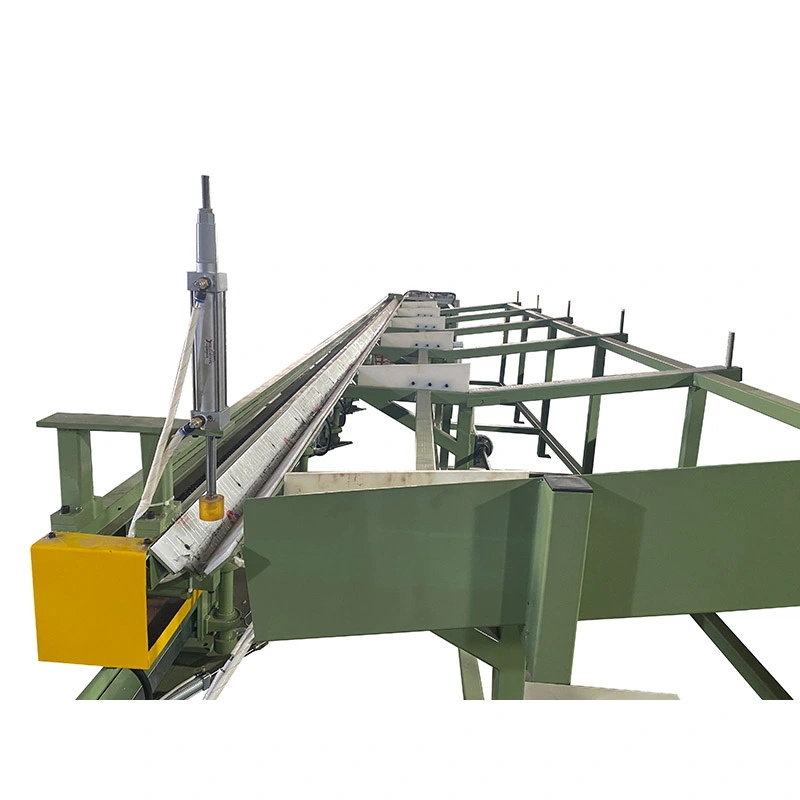
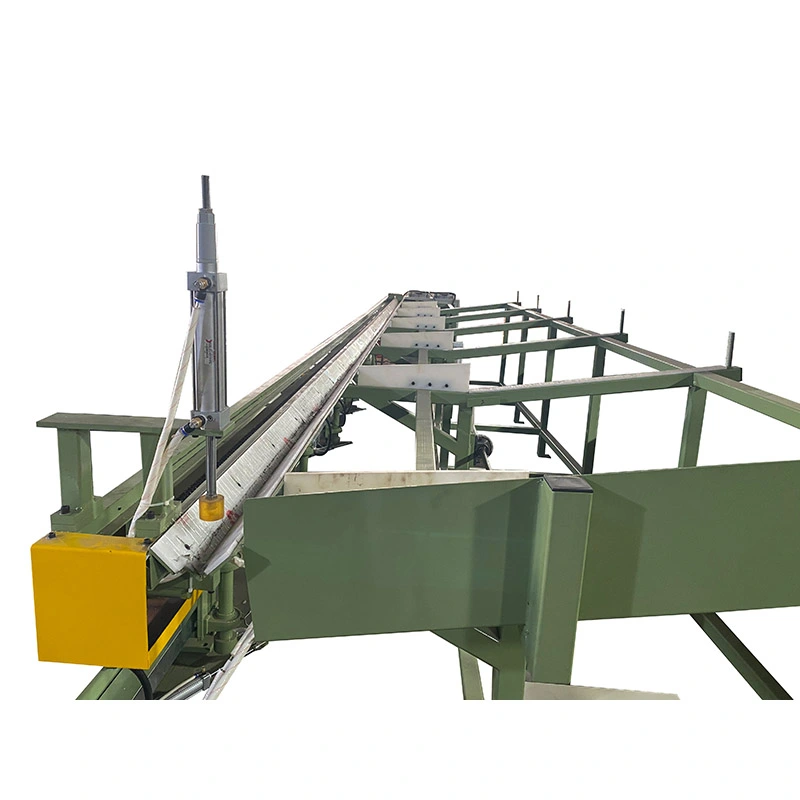
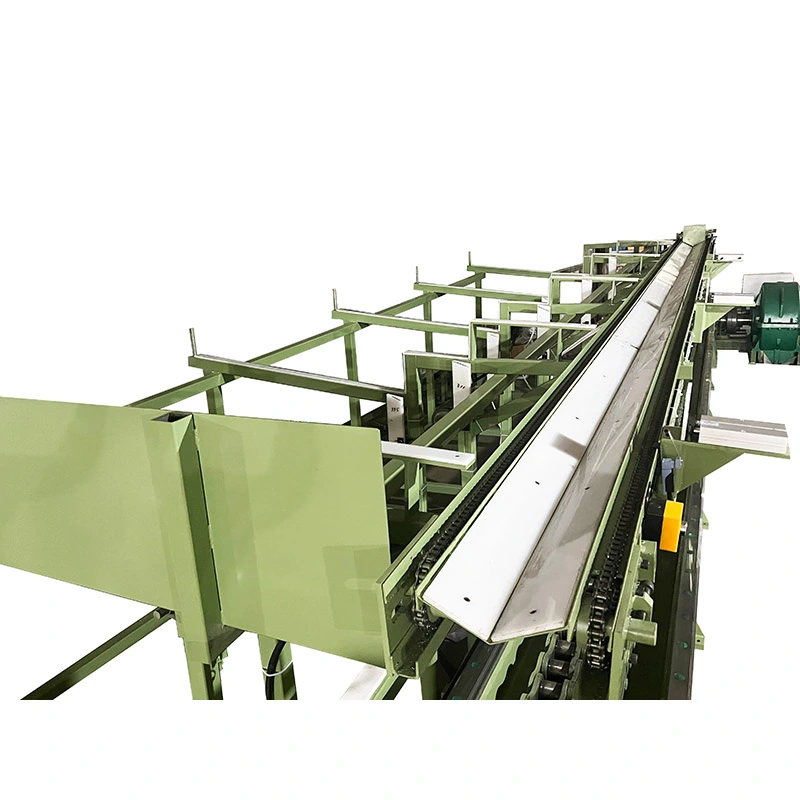
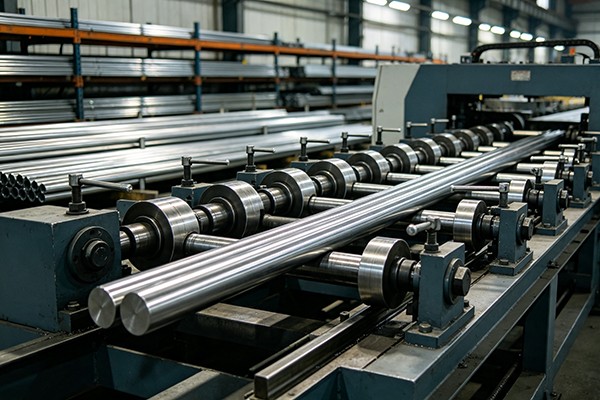
रड चेन कोल्ड ड्राइंग मेसिन एक उच्च-गति, लागत-प्रभावी ड्रबेन्च हो जुन विशेष गरी ठोस राउन्ड बारहरू र रडहरूको व्यास घटाउनको लागि ईन्जिनियर गरिएको छ। असह्य चेन ट्रान्समिसनद्वारा सञ्चालित, यसले 7kN देखि 1000kN सम्म 28m/मिनेटको गतिमा, 10m सम्मको स्ट्रोकको साथ रेखाचित्र बलहरू प्रदान गर्दछ। मुख्य फाइदाहरू: एकल-वा बहु-स्ट्र्यान्ड सञ्चालन, सटीक व्यास नियन्त्रण ± ०.०५ मिमी सम्म, उज्यालो, स्केल-मुक्त सतह समाप्त, र वैकल्पिक स्वचालन (स्वत: खुवाउने, काट्ने र प्राप्त गर्ने)। यसले कार्बन स्टील, मिश्र धातु, स्टेनलेस स्टील, तामा, एल्युमिनियम र टाइटेनियम रडहरू प्रशोधन गर्दछ। FangRong छनोट गर्नुहोस् -- 26 वर्षको चेन-ड्राइङ विशेषज्ञता, 10000+ विश्वव्यापी ग्राहकहरू, 650+ इकाइ वार्षिक क्षमता भएको दोहोरो कारखाना, र पूर्ण बिक्री पछि समर्थन।
मूल्याङ्कन: 5.0
(मूल्याङ्कन गणना: 1)

दरड चेन चिसो रेखाचित्र मेसिनएक मेकानिकल ड्रबेन्च हो जुन कोठाको तापक्रममा परिशुद्धता मार्फत ठोस राउन्ड बारहरू तान्न डिजाइन गरिएको हो। FR श्रृंखलाले हाइड्रोलिक ड्रबेन्चहरूलाई आवश्यक हाइड्रोलिक पावर इकाई बिना नियन्त्रित पुलिङ बल प्रदान गर्न चेन, गियरबक्स र रेखाचित्र क्यारेज प्रयोग गर्दछ।

मानक दायरा समावेश छFR-16 देखि FR-250 सम्म, बाट रेखाचित्र बलहरू कभर गर्दै7 देखि 1000 kN। सामग्री, पट्टी आकार, घटाउने तालिका र टूलिङ व्यवस्थामा निर्भर गर्दै, एउटा मेसिनले कोर्न सक्छसमानान्तरमा 1 देखि 5 रडहरू। अधिकतम सूचीबद्ध रेखाचित्र गति पुग्छ२८ मि/मिनेट, चेन कन्फिगरेसनलाई दोहोरिने बार उत्पादनको लागि विशेष रूपमा उपयुक्त बनाउँदै जहाँ चक्र समयले उत्पादनमा प्रत्यक्ष प्रभाव पार्छ।

Rod Chain Cold Drawing Machine Chain Drawbench for Round Bars Cold Drawing Machine for Solid Rods Industrial Rod Cold Drawing Machine

कसरी रेखाचित्र चक्र काम गर्दछ

रेखाचित्र गर्नु अघि, रडको छेउ पोइन्ट गरिएको छ वा अन्यथा घटाइएको छ ताकि यो डाइको माध्यमबाट जान सक्छ। तयार पट्टी फिड साइडमा राखिएको छ, पोइन्ट गरिएको छेउ डाई मार्फत जान्छ, र रेखाचित्र क्यारिजले बारलाई समात्छ। मुख्य मोटरले गियरबक्स र चेनलाई ड्राइभ गर्छ, गाईड रेलहरूसँगै क्यारिजलाई सार्छ र रडलाई डाइ मार्फत तान्छ।

स्ट्रोकको अन्त्यमा, छुट्टै रिटर्न ड्राइभ प्रयोग गरेर क्यारिज आफ्नो सुरूवात स्थितिमा फर्कन्छ। कोरिएको पट्टी त्यसपछि म्यानुअल रूपमा हटाउन सकिन्छ वा वैकल्पिक प्राप्त प्रणाली द्वारा अर्को अपरेशनमा स्थानान्तरण गर्न सकिन्छ।

चेन पिच, गियरबक्स र मोटर आवश्यक रेखाचित्र बल अनुसार चयन गरिन्छ। ठूला वा उच्च-शक्ति बारहरू प्रशोधन गर्दा यो महत्त्वपूर्ण हुन्छ: एक सानो आकारको ड्राइभले प्रयोगयोग्य बल सीमित गर्न सक्छ, जबकि अत्यधिक मेसिन क्षमताले अनावश्यक उपकरण लागत थप्छ।

बारमा के चिसो रेखाचित्र परिवर्तनहरू

चिसो रेखाचित्र सामान्यतया छनोट गरिन्छ जब हट-रोल्ड, नक्कली वा एक्स्ट्रुडेड बार स्टकले तयार उत्पादनलाई आवश्यक आयामी स्थिरता वा सतह अवस्था प्रदान गर्दैन। डाइले क्रस-सेक्शन घटाउँछ जबकि आयामी स्थिरता बढाउँछ र काम कडा बनाउँछ।

शाफ्ट, पिन र सटीक फास्टनर स्टक जस्ता अनुप्रयोगहरूको लागि, व्यास र गोलाकार अधिकतम रेखाचित्र गति भन्दा बढी महत्त्वपूर्ण हुन्छ। उच्च-भोल्युम कमोडिटी बार उत्पादनको लागि, चक्र समय र प्रति स्ट्रोक कोरिएको रडहरूको संख्या अधिक महत्त्वपूर्ण चयन कारकहरू बन्छन्।

सतह सुधार पनि आगमन सामग्री मा निर्भर गर्दछ। चिसो रेखाचित्रले डाइ मार्फत बार घटाएर अन्तिम सतह सुधार गर्न सक्छ, तर यसलाई गहिरो दरार, खाडल वा सतहको दोषहरू हटाउनको लागि ग्यारेन्टी विधिको रूपमा व्यवहार गर्नु हुँदैन। आगमन पट्टीको गुणस्तर र डाइ अवस्था महत्त्वपूर्ण रहन्छ।

बार निर्माताहरूको लागि उत्पादन लाभहरू

मध्यम बार आकारहरूमा उच्च आउटपुट

FR-श्रृंखला रड चेन कोल्ड ड्राइंग मेसिनहरू सम्म पुग्छन्२८ मि/मिनेटसाना मोडेलहरूमा। यो उपयोगी हुन्छ जब एक बार निर्माताले धेरै दोहोर्याइएको रेखाचित्र चक्र चलाउँछ र मेसिनको उपयोग अधिकतम व्यक्तिगत रेखाचित्र बल भन्दा बढी महत्त्वपूर्ण हुन्छ। भारी मिश्र धातु पट्टीहरूको लागि, उपलब्ध रेखाचित्र बल र अनुमतियोग्य कमी सामान्यतया सीमित कारकहरू हुन्छन्, त्यसैले अधिकतम गति कम महत्त्वपूर्ण छ।

एक स्ट्रोक मा बहु रडहरू

मेसिनको लागि कन्फिगर गर्न सकिन्छ1 देखि 5 रडहरू एक साथ, बार आकार, सामग्री र डाइ-होल्डर व्यवस्थाको अधीनमा। बहु-रड रेखाचित्र स्थिर आगमन सामग्रीको साथ साना-व्यास उत्पादनहरूको लागि विशेष रूपमा उपयोगी छ किनभने धेरै टुक्राहरू एक क्यारिज आन्दोलनको समयमा प्रशोधन गर्न सकिन्छ। ठूला-व्यास वा उच्च-शक्ति बारहरूको लागि, एकल-रड रेखाचित्र बढी व्यावहारिक हुन सक्छ किनभने आवश्यक रेखाचित्र बल र टूलिङ स्पेस बढ्छ।

चेन र गियरबक्स ड्राइभ

रेखाचित्र बल चेन र रिडक्शन गियरबक्स मार्फत मेकानिकली रूपमा प्रसारित हुन्छ। FR दायराले विभिन्न चेन र गियरबक्स कन्फिगरेसनहरू प्रयोग गर्दछ जुन मेसिनको क्षमता बढ्छ, साना मेसिनहरूमा एकल-चेन व्यवस्थाबाट उच्च-बल मोडेलहरूमा डबल- र ट्रिपल-चेन कन्फिगरेसनहरूमा।

यो कन्फिगरेसन सिधा मेकानिकल ट्रान्समिशन प्रणाली मन पराउने र ठूलो हाइड्रोलिक पावर युनिट स्थापना गर्नबाट बच्न चाहने बिरुवाहरूका लागि उपयोगी छ। चेन टेन्सन, स्नेहन, स्प्रोकेट अवस्था र गियरबक्स मर्मतसम्भार अझै पनि प्लान्टको रोकथाम मर्मत योजनामा ​​समावेश गर्न आवश्यक छ।

छोटो रिटर्न साइकल

छुट्टै रिटर्न मोटरले प्रत्येक स्ट्रोक पछि ड्राइङ क्यारिजलाई फिर्ता ल्याउँछ। यसले रेखाचित्र बल बढाउँदैन, तर यसले चक्रहरू बीचको गैर-उत्पादक समय घटाउन सक्छ। दोहोरिने उत्पादन अर्डरहरूमा लाभ सबैभन्दा उल्लेखनीय छ जहाँ मेसिनले प्रति शिफ्टमा सयौं समान स्ट्रोकहरू प्रदर्शन गर्दछ।

दोहोरिने अर्डरहरूको लागि स्वचालन

ऐच्छिकस्वचालित खुवाउने, काट्ने र प्राप्त गर्ने उपकरणएउटै पट्टी विशिष्टता लगातार उत्पादन हुँदा एकीकृत गर्न सकिन्छ। बारम्बार आकार परिवर्तनको साथ सानो ब्याच उत्पादनको लागि स्वचालन कम महत्त्वपूर्ण छ, जहाँ म्यानुअल लोडिङले ठूलो लचिलोपन र कम प्रारम्भिक लगानी प्रदान गर्न सक्छ।

FR श्रृंखला मिसिन निर्दिष्टीकरण

रेखाचित्र बल कसरी छनौट गर्ने

सुरु र समाप्त व्यासबाट मात्र मेसिन चयन नगर्नुहोस्। आवश्यक रेखाचित्र बल सामग्रीको ग्रेड, वास्तविक क्रस-सेक्शन घटाउने, काम कडा, घर्षण, डाइ ज्यामिति, स्नेहन र एकै साथ कोरिने रडहरूको संख्यामा निर्भर गर्दछ।

व्यावहारिक सुरुवात बिन्दुको रूपमा, प्रदान गर्नुहोस्सामग्री ग्रेड, सुरु व्यास, लक्ष्य व्यास, आवश्यक बार लम्बाइ, अपेक्षित उत्पादन र प्रति स्ट्रोक रड संख्या। यी प्यारामिटरहरूले अर्डर गर्नु अघि मेशिन क्षमता र टूलिङ व्यवस्था जाँच गर्न अनुमति दिन्छ।

मोडेल अधिकतम रेखाचित्र बल (kN) अधिकतम यात्रा (m) रेखाचित्र गति (मि/मिनेट) रिटर्न मोटर (kW) घटाउने चेन मुख्य मोटर (किलोवाट) आयाम L×W×H (मिमी)
FR-16 7 7 28 0.75 ZQ250 १.५" 4 16000×110×1600
FR-25 10 8 28 0.75 ZQ400 २" ७.५/११ 17000×1200×1600
FR-50 50 8 25 1.1 ZQ500 2.5" 22 17000×1300×1600
FR-76 100 9 25 2.2 ZQ650 ३" ३०/३७ 17500×1350×1600
FR-100 150 10 12 3 ZQ850 ४" 45 18000×1400×1600
FR-120 200 10 12 3 ZQ850 3" डबल 55 23000×2200×1800
FR-150 400 10 10 3 ZQ1000 4" डबल 75 23000×2300×1800
FR-180 600 10 10 4 ZQ1250 5" डबल 98 23000×2400×2000
FR-200 800 10 10 4 ZQ850×2 4" ट्रिपल ५५×२ 23000×3000×2000
FR-250 1000 10 10 4 ZQ1450 5" ट्रिपल 132 23000×2500×2000

उपलब्ध कन्फिगरेसनहरू:1-5 रड प्रति स्ट्रोक, अनुकूलित रेखाचित्र स्ट्रोक, स्वचालित फिडर, स्वचालित कटर र प्राप्त र्याक। ट्युब-ड्राइङ टूलिङ जस्तै म्यान्डरेलहरू पनि आपूर्ति गर्न सकिन्छ जहाँ ट्यूब अनुप्रयोगहरूको लागि समान ड्रबेन्च कन्फिगरेसन आवश्यक हुन्छ।

जहाँ रड चेन रेखाचित्र प्रयोग गरिन्छ

फास्टनर र पिन स्टक

कोल्ड-ड्रान राउन्ड बार सामान्यतया बोल्ट, स्टड, पिन, रिभेट्स र अन्य घुमाइएको वा हेड गरिएको घटकहरूको लागि फिडस्टकको रूपमा प्रयोग गरिन्छ। लगातार व्यास विशेष गरी उपयोगी छ जब डाउनस्ट्रीम मेसिन आगमन बार आकार को लागी संवेदनशील छ। एउटै व्यासको ठूलो ब्याच उत्पादन गर्ने फास्टनर प्लान्टको लागि, बहु-रड रेखाचित्रले व्यावहारिक उत्पादकता लाभ प्रदान गर्न सक्छ।

अटोमोटिभ शाफ्ट र कम्पोनेन्टहरू

अनुप्रयोगहरूमा सटीक शाफ्टहरू, पिस्टन रडहरू, भल्भ स्टेमहरू र अन्य गोलाकार घटकहरू समावेश छन् जसलाई नियन्त्रित व्यास र एक सुसंगत सतह चाहिन्छ। यहाँ, महत्त्वपूर्ण मेशिन प्यारामिटरहरू सामान्यतया उच्चतम सम्भावित रेखाचित्र गतिको सट्टा रेखाचित्र बल, आयामी स्थिरता र दोहोरिने योग्यता हुन्।

असर र रैखिक गति कम्पोनेन्टहरू

बेयरिङ रोलरहरू, गाईड शाफ्टहरू, डोवेल पिनहरू र लोकेटिंग पिनहरूले पछिको ग्राइन्डिङ, टर्निङ वा फिनिसिङ अघि नियन्त्रित बार आयामहरूबाट फाइदा लिन सक्छन्। यदि ग्राइन्डिङ उत्पादन मार्गको अंश रहन्छ भने, स्थिर र दोहोर्याउन सकिने स्टक आयामहरू भन्दा धेरै राम्रो रेखाचित्र सहिष्णुता कम महत्त्वपूर्ण हुन सक्छ।

उपकरण र मिश्र धातु इस्पात बारहरू

उपकरण इस्पात, वसन्त इस्पात र मिश्र धातु इस्पात सामग्री बल, प्रति पास कटौती र स्नेहन मा अधिक ध्यान आवश्यक छ। भारी शुल्क FR मोडेलहरू उच्च रेखाचित्र बलहरूका लागि उपलब्ध छन्, जबकि वास्तविक पास तालिका सामग्री ग्रेड र आवश्यक अन्तिम आयामहरूबाट स्थापित गरिनु पर्छ सट्टा प्रत्येक स्टील ग्रेडमा एक कटौती प्रतिशत लागू गर्नुको सट्टा।

स्टेनलेस स्टील र गैर-फेरस रडहरू

स्टेनलेस स्टील, एल्युमिनियम, तामा, पीतल, टाइटेनियम र निकल मिश्रहरू प्रशोधन गर्न सकिन्छ जब सामग्री र डाइ प्रणाली उपयुक्त हुन्छ। यी सामग्रीहरू रेखाचित्रको समयमा उस्तै व्यवहार गर्दैनन्: कडा काम, घर्षण र स्नेहन महत्त्वपूर्ण रूपमा फरक हुन सक्छ, त्यसैले मेसिन वास्तविक सामग्री र रेखाचित्र तालिकाबाट चयन गर्नुपर्छ।

ईन्जिनियरिङ् र निर्माण नियन्त्रण

Rod Chain Cold Drawing Machine Factory

उत्पादन अघि मेसिन कन्फिगरेसन

FangRong को इन्जिनियरिङ प्रक्रिया ग्राहकको सामग्री, आयाम र उत्पादन आवश्यकताहरु संग सुरु हुन्छ। डाइ होल्डर कन्फिगरेसन, क्यारिज व्यवस्था, स्ट्रोक, ड्राइंग फोर्स र वैकल्पिक स्वचालन निर्माण गर्नु अघि निर्धारण गरिन्छ। यो महत्त्वपूर्ण छ किनभने एउटै नाममात्र पट्टी व्यासले विभिन्न मेसिन क्षमताहरू आवश्यक पर्दछ जब सामग्रीको बल र कमी फरक हुन्छ।

मेकानिकल र इलेक्ट्रिकल असेंबली

उत्पादन प्रक्रियामा स्टील र कम्पोनेन्ट निरीक्षण, मेसिनिङ, गियरबक्स र चेन असेंबली, क्यारेज असेंबली, अन्तिम मेकानिकल र इलेक्ट्रिकल एकीकरण, PLC प्रोग्रामिङ र मेसिन परीक्षण समावेश छ। गाईड रेलहरू ≤0.3 mm/m को सूचीबद्ध सीधा लक्ष्यको साथ, भनिएको उत्पादन विशिष्टता अनुसार प्रशोधन गरिन्छ।

Cold Drawing Machine Manufacturing Workshop

ढुवानी अघि कारखाना परीक्षण

ढुवानी अघि मेसिनहरू परीक्षण गरिन्छ, निष्क्रिय चलिरहेको र लोड परीक्षण सहित। जहाँ ग्राहक नमूनाहरू उपलब्ध छन्, वास्तविक सामग्री रेखाचित्र चक्र र मेसिन सञ्चालन जाँच गर्न प्रयोग गर्न सकिन्छ। यसले मेकानिकल प्रणाली एक्लै परीक्षण गर्नु भन्दा बढी उपयोगी स्वीकृति सन्दर्भ प्रदान गर्दछ, विशेष गरी जब अन्तिम परिणाम ग्राहकको सामग्री र डाइ स्पेसिफिकेशनमा निर्भर हुन्छ।

Rod Chain Cold Drawing Machine Production Process

FangRong निर्माण क्षमता

चेन ड्रबेन्च अनुभव

FangRong 1998 देखि चेन-प्रकार कोल्ड ड्राइंग उपकरणहरूमा संलग्न छ। यसको FR शृङ्खला प्रत्येक बार आकारको लागि एक मेसिन कन्फिगरेसन प्रयोग गर्नुको सट्टा विभिन्न रेखाचित्र बलहरू, चेन व्यवस्थाहरू, गियरबक्स क्षमताहरू र उत्पादन आवश्यकताहरूमा विकसित गरिएको छ।

दुई उत्पादन स्थानहरू

Dongguan Fangrong धातुकर्म उपकरण कं, लिमिटेड र Yangjiang Fangrong मेसिनरी कं, लिमिटेड मार्फत उत्पादन गरिन्छ। दुई-साइट निर्माण व्यवस्थाले मानक ड्रबेन्चहरू साथै ठूला मेसिनहरू र अनुकूलित कन्फिगरेसनहरूको उत्पादनलाई समर्थन गर्दछ।

कागजात गुणस्तर प्रक्रियाहरू

गुणस्तर नियन्त्रणले आगमन सामग्री, मेसिनिंग, असेंबली, बिजुली एकीकरण, मेसिन परीक्षण र अन्तिम निरीक्षण समावेश गर्दछ। निरीक्षण रेकर्डहरू र गैर-अनुरूपता ह्यान्डलिंग उपकरणहरू निर्यातको लागि प्याक गर्नु अघि निर्माण मुद्दाहरू ट्र्याक गर्न प्रयोग गरिन्छ।

मानक र प्रमाणीकरण

Rod Chain Cold Drawing Machine Certification

ISO 9001: 2015— गुणस्तर व्यवस्थापन प्रणाली प्रमाणीकरण, प्रमाणपत्र नम्बर UQ231211R1।

CE- लागू मेसिन कन्फिगरेसनहरू युरोपेली मेसिनरी सुरक्षा आवश्यकताहरू सम्बोधन गर्न आपूर्ति गर्न सकिन्छ, सान्दर्भिक सुरक्षा र आपतकालीन-स्टप कार्यहरू सहित।

SGS निरीक्षण- खरिद सम्झौता वा ग्राहक गुणस्तर प्रक्रिया द्वारा आवश्यक पर्दा स्वतन्त्र निरीक्षणको व्यवस्था गर्न सकिन्छ।

पेटेन्ट- कम्पनीले 32 आविष्कार प्याटेन्टहरू र 100 भन्दा बढी उपयोगिता मोडेल प्याटेन्टहरू कभर गर्ने उपकरण र सम्बन्धित संयन्त्रहरू रिपोर्ट गर्दछ।

के समावेश छ र तपाईंको बिरुवामा के आउँछ

Rod Chain Cold Drawing Machine Packaging

रड चेन कोल्ड ड्राइङ् मेसिन प्याकेजमा मुख्य ड्रबेन्च संरचना, मुख्य मोटर, रिडक्सन गियरबक्स, चेन ड्राइभ, ड्राइङ क्यारेज, डाइ होल्डर र HMI सँग PLC नियन्त्रण प्रणाली समावेश छ। प्रमाणित कन्फिगरेसन अनुसार मानक उपकरण समावेश गरिएको छ; ग्राहकको विशिष्ट सामग्रीको लागि मर्दछ र समाप्त आकार वास्तविक रेखाचित्र आवश्यकता अनुसार उद्धृत गरिएको छ।

ढुवानी गर्नु अघि, ग्राहकले स्थापना ठाउँ, विद्युत आपूर्ति, सामग्री ह्यान्डलिङ व्यवस्था, आधार वा एंकर आवश्यकताहरू, आगमन बार तयारी र डाउनस्ट्रीम उपकरणहरू पुष्टि गर्नुपर्छ। स्थापना योजनाको लागि आधार रेखाचित्र र एंकर-बोल्ट जानकारी प्रदान गर्न सकिन्छ।

मेसिन खरिदका लागि व्यावसायिक सर्तहरू

MOQ र मात्रा मूल्य निर्धारण

MOQ: 1 सेट।मूल्य निर्धारण मेसिन मोडेल र कन्फिगरेसन अनुसार उद्धृत गरिएको छ। बहु-मेसिन खरिदहरूको लागि, मात्रामा आधारित मूल्य निर्धारण निम्न रूपमा उपलब्ध छ:

१ सेट:चयन गरिएको FR मोडेल र कन्फिगरेसनमा आधारित मानक परियोजना उद्धरण।

2-4 सेट:निश्चित मोडेल र विकल्पहरू अनुसार उपलब्ध मात्रामा आधारित छुट उद्धरण।

५+ सेट:परियोजना वा भोल्युम उद्धरण उपलब्ध पूरा उपकरण सूची र वितरण तालिका पुष्टि पछि।

नेतृत्व समय

मानक आदेश:FR-16 देखि FR-100 को लागि लगभग 30-60 दिन सहमत डाउन भुक्तानी र प्राविधिक पुष्टिकरण पछि।

ठूला वा अनुकूलित अर्डरहरू:FR-150 र माथिका लागि लगभग 90-120 दिन, वा विशेष स्वचालन वा अनुकूलित इन्जिनियरिङ आवश्यक पर्ने मेसिनहरू।

द्रुत आदेशहरू:प्राथमिकता उत्पादन कारखाना क्षमता, कम्पोनेन्ट उपलब्धता र आवश्यक कन्फिगरेसन अनुसार मूल्याङ्कन गर्न सकिन्छ। कुनै पनि छोटो वितरण मिति अर्डर राख्नु अघि लिखित रूपमा पुष्टि गरिनु पर्छ।

भुक्तानी र वारेन्टी

मानक भुक्तानी सर्तहरू छन्कारखाना स्वीकृति परीक्षण पछि ढुवानी अघि 30% जम्मा र 70%। मानक वारेन्टी अवधि होकमिसन देखि 12 महिना, अन्तिम बिक्री सम्झौताको अधीनमा।

बारम्बार सोधिने प्रश्नहरू रड रेखाचित्र मेसिनहरू बारे

FR शृङ्खलाले ठोस पट्टीको कति व्यास कोर्न सक्छ?

सूचीबद्ध आवेदन दायरा लगभग छØ5 देखि Ø250 मिमीठोस गोल बारहरूको लागि। व्यावहारिक दायरा सामग्रीको बल, सुरूवात आकार, समाप्त आकार र आवश्यक कटौतीमा निर्भर गर्दछ, त्यसैले मेसिन चयन गर्न व्यास मात्र प्रयोग गर्नु हुँदैन।

कुन सामग्री प्रशोधन गर्न सकिन्छ?

रड चेन कोल्ड ड्राइंग मेसिनहरू कार्बन स्टील, मिश्र धातु इस्पात, स्टेनलेस स्टील, उपकरण इस्पात, वसन्त इस्पात, एल्युमिनियम, तामा, पीतल, टाइटेनियम, निकल मिश्र र अन्य उपयुक्त धातुहरूको लागि कन्फिगर गर्न सकिन्छ। डाइ सामग्री, स्नेहक र रेखाचित्र तालिका सामग्रीसँग मेल खानुपर्छ।

एकै समयमा कतिवटा डण्डीहरू तान्न सकिन्छ?

सम्मप्रति स्ट्रोक 5 रडकन्फिगर गर्न सकिन्छ जहाँ पट्टी आकार, रेखाचित्र बल र डाइ-होल्डर लेआउटले यसलाई अनुमति दिन्छ। बहु-रड सञ्चालन स्थिर, दोहोरिने उत्पादनको लागि बारम्बार साना ब्याचहरू परिवर्तन गर्नु भन्दा बढी लाभदायक हुन्छ।

के मलाई चित्र कोर्नु अघि पोइन्टिङ मेसिन चाहिन्छ?

परम्परागत पट्टी रेखाचित्रको लागि, रडको अन्त्य सामान्यतया कम गर्न आवश्यक छ ताकि यो डाइमा प्रवेश गर्न र रेखाचित्र क्यारेज द्वारा समात्न सकिन्छ। ग्राहकको आगमन पट्टी अवस्था र उत्पादन लाइनको आधारमा एक अलग पोइन्टिङ मेसिन वा एकीकृत पोइन्टिङ उपकरण आवश्यक हुन सक्छ।

मैले FR-50, FR-76, FR-100 र ठूला मोडेलहरू बीच कसरी चयन गर्ने?

सामग्री ग्रेड, सुरु व्यास, समाप्त व्यास, प्रति पास कटौती र आवश्यक आउटपुटको साथ सुरू गर्नुहोस्। त्यसपछि मेसिनलाई गणना गरिएको रेखाचित्र बल, स्ट्रोक र प्रति चक्र रडहरूको संख्या विरुद्ध जाँच गर्नुपर्छ। उत्पादन आवश्यकतालाई यसको अतिरिक्त बल क्षमता आवश्यक पर्दैन भने ठूलो मेसिन स्वचालित रूपमा राम्रो हुँदैन।

के मेसिनलाई सानो ब्याच उत्पादनको लागि प्रयोग गर्न सकिन्छ?

हो। म्यानुअल लोडिङ लगातार उत्पादन परिवर्तन संग लचिलो उत्पादन को लागी प्रयोग गर्न सकिन्छ। एउटै व्यास र सामग्री लगातार उत्पादन हुँदा स्वचालित खुवाउने र प्राप्त गर्ने कार्य अधिक मूल्यवान हुन्छ र श्रम कटौती वा चक्र समय एक प्रमुख चिन्ता हो।

के मेसिनमा मरहरू समावेश छन्?

मानक मेसिनले पुष्टि गरिएको आपूर्ति कन्फिगरेसन अनुसार टुलिङ समावेश गर्दछ। विशिष्ट ग्राहक आयामहरूको लागि डाइज छुट्टै निर्दिष्ट गरिनुपर्छ किनभने डाइ ज्यामिति र सामग्री रड ग्रेड, रिडक्सन र समाप्त साइजमा निर्भर हुन्छ।

के तपाइँ ढुवानी अघि हाम्रो सामग्री संग मेशिन परीक्षण गर्न सक्नुहुन्छ?

हो, ग्राहक-आपूर्ति गरिएको नमूनाहरू कारखाना परीक्षणको लागि प्रयोग गर्न सकिन्छ जब अग्रिम व्यवस्था गरियो। वास्तविक रड सामग्री र लक्ष्य आयामहरू प्रदान गर्न सिफारिस गरिन्छ जब आयामी प्रदर्शन र रेखाचित्र तालिका परियोजनाको लागि महत्वपूर्ण हुन्छ।

सोधपुछ पठाउनुहोस्
सम्पर्क जानकारी
  • ठेगाना

    NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China

  • टेलिफोन

    +86-769-83202640

  • इमेल

    frsale@dgfangrong.com

हामीलाई तपाईंको सामग्री, उत्पादन विशिष्टताहरू, उत्पादन प्रक्रिया र उपकरण आवश्यकताहरू बारे बताउनुहोस्। FangRong ले उपयुक्त कोल्ड ड्राइंग मेसिन, ड्राइंग डाइज, स्ट्रेटेनिङ मेसिन र तपाईंको एप्लिकेसनका लागि अनुकूलित समाधानहरूबारे छलफल गर्न सक्छ।
मूल्याङ्कन:
5.0
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति
अस्वीकार गर्नुहोस्स्वीकार गर्नुहोस्