Whatsapp
हामी विभिन्न उद्योगहरूमा ट्यूब, बार, र तार सामग्रीहरूका लागि तयार पारिएको, स्ट्रेटनिङ, कोल्ड ड्राइंग, पोइन्टिङ, च्याम्फरिङ, कटिङ, थ्रेड रोलिङ मेसिन, र ड्राइङ डाइजलगायत परिशुद्ध धातु प्रशोधन उपकरणहरूको विस्तृत दायरा प्रस्ताव गर्छौं।
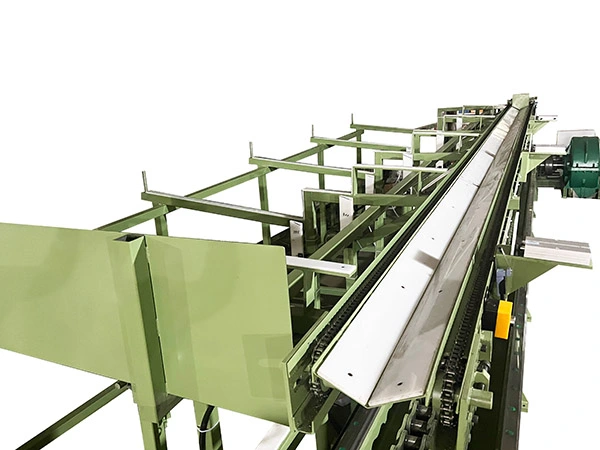
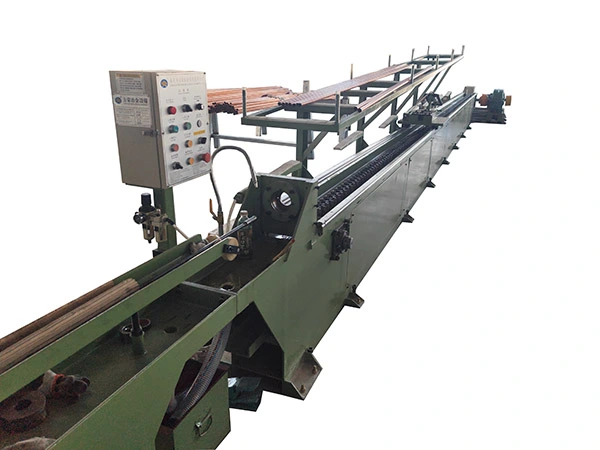
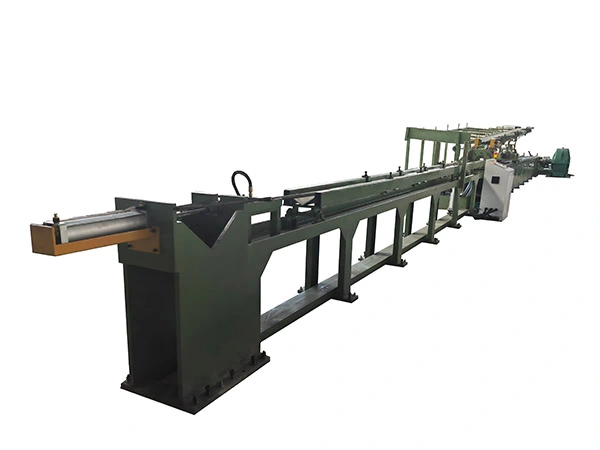
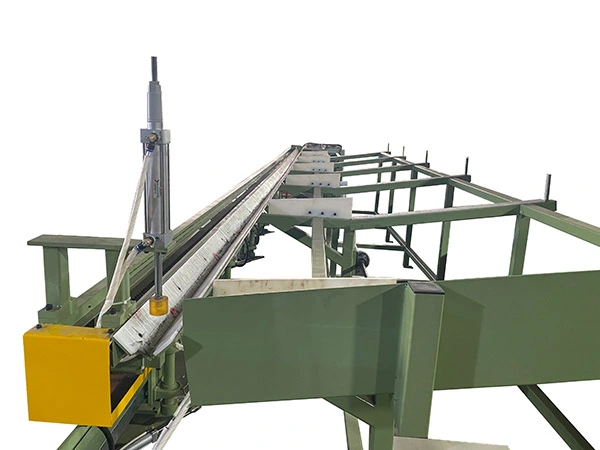
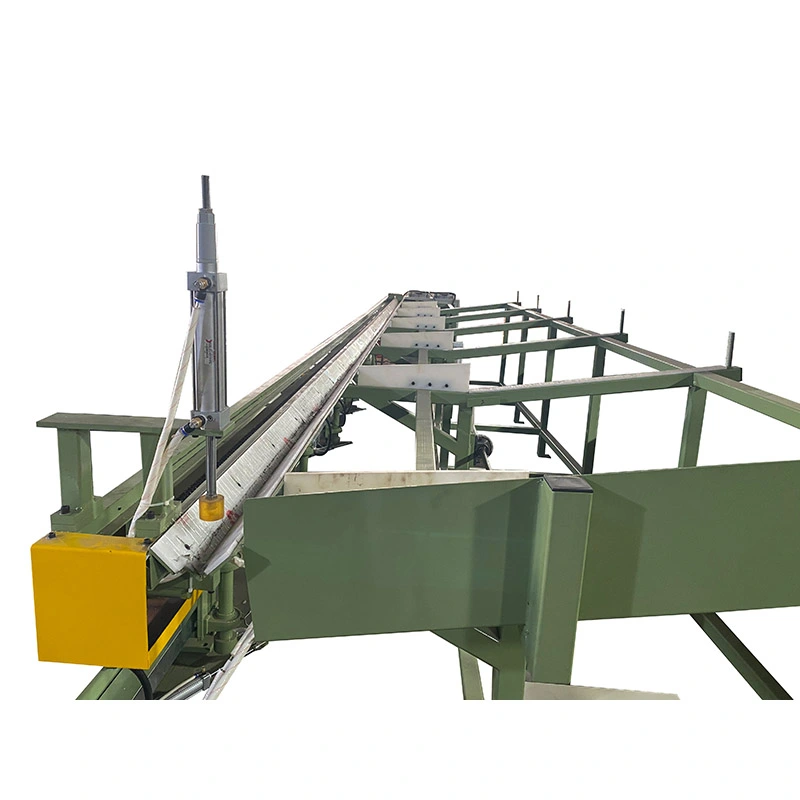
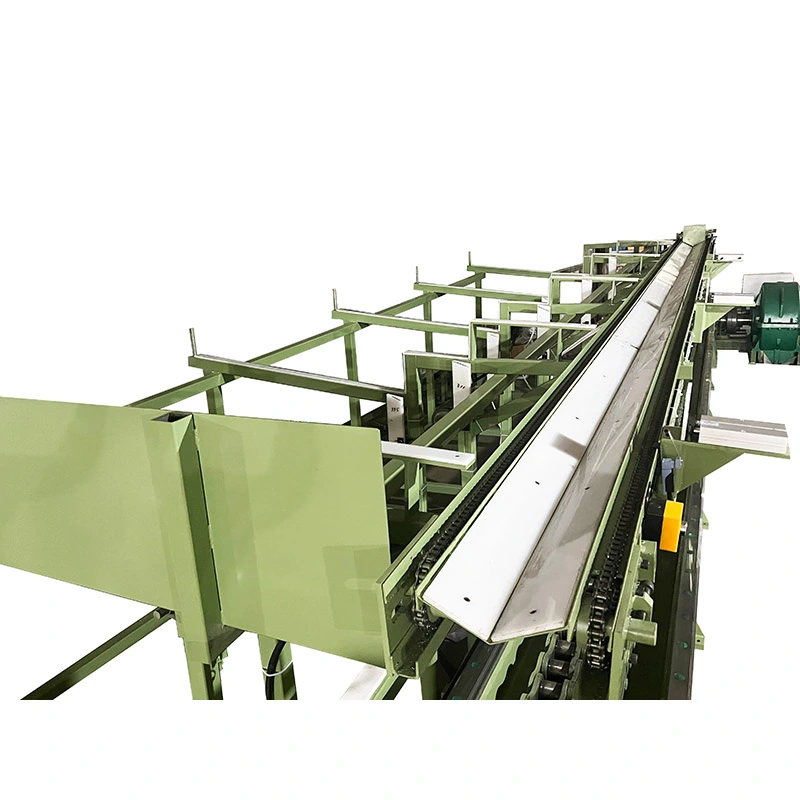
दस्वचालित चेन चिसो रेखाचित्र मेसिनउत्पादन लाइनहरूको लागि डिजाइन गरिएको हो जहाँ ट्यूब र बार रेखाचित्र चक्रहरू बीच कम म्यानुअल ह्यान्डलिङ संग चल्नु पर्छ। यसको चेन-संचालित क्यारिज प्रदान गर्दछ7-1000 kN रेखाचित्र बल, सम्मको गति२८ मि/मिनेट, र स्ट्रोक सम्म१० मिउत्पादनहरु को लागी सामान्यतया सम्म२५० मिमी। एक mandrel ट्यूब रेखाचित्र को समयमा आन्तरिक व्यास र भित्ता मोटाई नियन्त्रण गर्दछ१–५ स्ट्र्यान्ड कन्फिगरेसनहरूआउटपुट बढाउनुहोस् जब धेरै टुक्राहरू समान विशिष्टता साझा गर्नुहोस्। कार्बन स्टील, स्टेनलेस स्टील, तामा, एल्युमिनियम, र मिश्र धातु ट्यूब र बारहरूको लागि स्वचालित फिडिङ, कट-अफ, र प्राप्त गर्न एकीकृत गर्न सकिन्छ।
दस्वचालित चेन चिसो रेखाचित्र मेसिनमेकानिकल चिसो ड्रबेन्च हो जुन कोठाको तापक्रममा परिशुद्धताको माध्यमबाट वर्कपीस तानेर धातुको ट्यूब वा ठोस बारहरूको व्यास घटाउन डिजाइन गरिएको हो। एउटा मोटर, रिडक्सन गियरबक्स र हेभी-ड्युटी चेनले ड्राइङ्ग फोर्सलाई क्यारिजमा ट्रान्सफर गर्छ, जसले मेसिनलाई उत्पादनको लागि विशेष रूपमा उपयुक्त बनाउँछ जहाँदोहोरिने योग्य रेखाचित्र चक्र, अपेक्षाकृत उच्च गति र बहु-टुक्रा सञ्चालनहाइड्रोलिक प्रणालीको लचिलोपन भन्दा बढी महत्त्वपूर्ण छन्।
FangRong को FR श्रृंखला कभरFR-16 देखि FR-250 सम्मका १० मानक मोडेलहरू, बाट रेटेड रेखाचित्र बल संग7 kN देखि 1000 kNर बाट रेखाचित्र गति१० देखि २८ मि/मिनेट। मोडेल र टूलिङ व्यवस्थामा निर्भर गर्दै, मेसिनले प्रक्रिया गर्न सक्छएउटा रेखाचित्र चक्रमा 1 देखि 5 टुक्राहरू। आन्तरिक व्यास र पर्खाल मोटाई नियन्त्रण आवश्यक हुँदा ट्यूब-ड्राइंग कन्फिगरेसनहरू एक mandrel प्रणाली संग सुसज्जित गर्न सकिन्छ।


वर्कपीस पहिले तयार गरिन्छ ताकि यसको अगाडिको छेउ डाइमा प्रवेश गर्न सकोस् र रेखाचित्र क्यारेजले समात्न सकोस्। एकपटक क्ल्याम्प गरेपछि, गाडी गाइड रेलको साथमा सर्छ जबकि चेन ड्राइभले सामग्रीलाई डाइ मार्फत तान्छ। पासको समयमा क्रस-सेक्शनल क्षेत्र घटाइन्छ, जबकि डाइले समाप्त बाहिरी आयामहरूलाई नियन्त्रण गर्दछ। ट्यूब अनुप्रयोगहरूको लागि, आन्तरिक ज्यामिति नियन्त्रण गर्न उपयुक्त mandrel प्रयोग गर्न सकिन्छ।
रेखाचित्र स्ट्रोक पूरा भएपछि, गाडी यसको सुरुवात स्थितिमा फर्कन्छ र अर्को workpiece लोड हुन्छ। दोहोरिने उत्पादनमा छुट्टै रिटर्न ड्राइभ उपयोगी छ किनभने क्यारिजले यसको फिर्ती आन्दोलनको लागि मुख्य रेखाचित्र मोटरमा भर पर्नु पर्दैन।
एउटै सामग्री र आकार संयोजन बारम्बार उत्पादन गर्दा स्वचालन सबैभन्दा उपयोगी छ। स्वचालित फिडरले चक्रहरू बीचको म्यानुअल लोडिङ घटाउन सक्छ, जबकि स्वचालित काट्ने र प्राप्त गर्ने उपकरणहरूले रेखाचित्र पछि ह्यान्डलिङलाई सरल बनाउन सक्छ। बारम्बार आकार परिवर्तनहरू भएका साना ब्याचहरूको लागि, म्यानुअल लोडिङ पूर्ण स्वचालित लाइन स्थापना गर्नु भन्दा बढी किफायती हुन सक्छ।
त्यसैले मेसिनलाई प्रत्येक ग्राहकलाई एउटै स्वचालन प्याकेजमा बाध्य पार्नुको सट्टा उत्पादन ढाँचा अनुसार कन्फिगर गर्न सकिन्छ। उपलब्ध विकल्पहरू समावेश छन्स्वचालित खुवाउने, स्वचालित काटन र प्राप्त र्याक, वास्तविक उत्पादन आवश्यकता अनुसार निर्दिष्ट रेखाचित्र तार र स्ट्रोक लम्बाइ संख्या संग।
चिसो रेखाचित्र सामान्यतया छनोट गरिन्छ जब हट-रोल्ड वा एक्सट्रुडेड स्टकले समाप्त कम्पोनेन्टलाई आवश्यक आयामी स्थिरता प्रदान गर्दैन। डाइले अन्तिम बाहिरी आयाम स्थापना गर्दछ, जबकि पास तालिका, उपकरणको अवस्था, स्नेहन र आगमन सामग्री गुणस्तरले वास्तविक परिणाम निर्धारण गर्दछ।
यो उत्पादनहरूका लागि महत्त्वपूर्ण छ जुन पछि ग्राइन्डिङ, मेशिनिङ, एसेम्बली वा निर्माण कार्यहरूमा प्रवेश गर्दछ। स्थिर चित्रित व्यासले निम्न प्रक्रियामा हटाउनु पर्ने सामग्रीको मात्रा घटाउन सक्छ, तर चिसो रेखाचित्रलाई प्रत्येक परिष्करण सञ्चालनको विकल्पको रूपमा व्यवहार गर्नु हुँदैन।
किनभने सामग्री यसलाई तातो-कार्यकारी तापक्रममा तताउन बिना बनाइन्छ, रेखाचित्र प्रक्रियाले आगमन हट-वर्क गरिएको स्टक भन्दा सफा र अधिक समान सतह उत्पादन गर्न सक्छ। एकै समयमा, प्लास्टिक विरूपण कारणकडा काम, जसले बल र कठोरता बढाउन सक्छ। यस परिवर्तनको परिमाण सामग्रीको ग्रेड, कमी र पासहरूको संख्यामा निर्भर गर्दछ।
यस कारणका लागि, ग्राहकहरूले रेखाचित्र तालिका तयार गर्दा आवश्यक आयामी परिणाम र आवश्यक मेकानिकल गुणहरू दुवै परिभाषित गर्नुपर्छ। स्टेनलेस स्टील, कार्बन स्टील, तामा मिश्र र अन्य सामाग्री आवश्यक कमी वा स्नेहन अवस्था आवश्यक छैन।
चेन र गियरबक्स व्यवस्थाले ड्राइभ प्रणाली र रेखाचित्र क्यारेज बीच प्रत्यक्ष मेकानिकल प्रसारण प्रदान गर्दछ। उपयुक्त साना र मध्यम आकारका उत्पादनहरूमा, तुलनात्मक रूपमा उच्च रेखाचित्र गतिले हाइड्रोलिक पावर इकाई प्रयोग नगरी उत्पादन बढाउन मद्दत गर्न सक्छ। यो कन्फिगरेसन विशेष गरी उपयोगी हुन्छ जब एउटै रेखाचित्र सञ्चालन शिफ्ट भर दोहोर्याइएको छ।
मेसिन मोडेल र मर व्यवस्था मा निर्भर गर्दछ,1 देखि 5 ट्यूब वा बारहरूएकै समयमा प्रशोधन गर्न सकिन्छ। बहु-टुक्रा रेखाचित्र सबैभन्दा मूल्यवान हुन्छ जब धेरै समान उत्पादनहरू लगातार आवश्यक हुन्छ। यो बारम्बार सानो ब्याच उत्पादनको लागि कम उपयोगी छ किनभने उपकरण परिवर्तन र लोडिङ व्यवस्थाले सैद्धान्तिक क्षमता वृद्धि अफसेट गर्न सक्छ।
एक समर्पित रिटर्न मोटरले ड्राइङ स्ट्रोक पछि गाडी फिर्ता ल्याउँछ। उच्च-चक्र उत्पादनमा, प्रत्येक चक्रको गैर-ड्राइंग भाग घटाउँदा मेसिनको उपयोगमा सुधार गर्न र वास्तविक उत्पादनलाई सैद्धान्तिक रेखाचित्र क्षमताको नजिक बनाउन सक्छ।
FR श्रृंखलाले विभिन्न रेखाचित्र बलहरू, चेन व्यवस्थाहरू, मोटर शक्तिहरू र स्ट्रोक लम्बाइहरू प्रदान गर्दछ ताकि मेसिनलाई आवश्यक सामग्री र उत्पादनको आकारमा मिलाउन सकिन्छ। लामो स्ट्रोकहरू निर्दिष्ट गर्न सकिन्छ जब ग्राहकलाई लामो तानिएको लम्बाइ चाहिन्छ, जबकि बहु-स्ट्र्यान्ड टूलिङलाई विचार गर्न सकिन्छ जब थ्रुपुट प्राथमिक लक्ष्य हो।
आवश्यक मेसिन मोडेल मात्र समाप्त व्यासबाट चयन गर्नु हुँदैन। रेखाचित्र बल सुरु र समाप्त क्रस-सेक्शनल क्षेत्रहरू, सामग्री बल, प्रति पास कटौती, ज्यामिति, स्नेहन र अन्य प्रक्रिया अवस्थाहरूमा निर्भर गर्दछ। नरम सामग्रीमा ठूलो व्यासलाई उच्च-शक्ति मिश्र धातुमा सानो व्यास भन्दा कम बल चाहिन्छ।
उद्धरण र ईन्जिनियरिङ् पुष्टिकरणको लागि, प्रदान गर्नुहोस्सामग्री ग्रेड, सुरु व्यास र पर्खाल मोटाई, समाप्त व्यास र पर्खाल मोटाई, आवश्यक लम्बाइ, प्रति चक्र टुक्राहरूको संख्या र लक्ष्य आउटपुट। FangRong त्यसपछि आवश्यक रेखाचित्र बल र मेसिन कन्फिगरेसन उपयुक्त छन् कि भनेर निर्धारण गर्न सक्छ।
| मोडेल / टेक्नोलोजी प्यारामिटर | FR-16 | FR-25 | FR-50 | FR-76 | FR-100 | FR-120 | FR-150 | FR-180 | FR-200 | FR-250 |
| अधिकतम रेखाचित्र बल (kN) | 7 | 10 | 50 | 100 | 150 | 200 | 400 | 600 | 800 | 1000 |
| अधिकतम रेखाचित्र यात्रा (m) | 7 | 8 | 8 | 9 | 10 | 10 | 10 | 10 | 10 | 10 |
| रेखाचित्र गति (मि/मिनेट) | 28 | 28 | 25 | 25 | 12 | 12 | 10 | 10 | 10 | 10 |
| रिटर्न मोटर पावर (kW) | 0.75 | 0.75 | 1.1 | 2.2 | 3 | 3 | 3 | 4 | 4 | 4 |
| Reducer मोडेल | ZQ250 | ZQ400 | ZQ500 | ZQ650 | ZQ850 | ZQ850 | ZQ1000 | ZQ1250 | ZQ850*2 | ZQ1450 |
| चेन पिच | १.५" | २" | 2.5" | ३" | ४" | 3" डबल | 4" डबल | 5" डबल | 4" ट्रिपल | 5" ट्रिपल |
| मुख्य मोटर पावर (kW) | 4 | ७.५/११ | 22 | ३०/३७ | 45 | 55 | 75 | 98 | ५५*२ | 132 |
| आयाम (L*W*H) (मिमी) | 16000*110*1600 | 17000*1200*1600 | 17000*1300*1600 | १७५००*१३५०*१६०० | 18000*1400*1600 | 23000*2200*1800 | 23000*2300*1800 | 23000*2400*2000 | 23000*3000*2000 | 23000*2500*2000 |
कन्फिगरेसन विकल्प:ट्यूब मन्ड्रेल प्रणाली, स्वचालित फिडर, स्वचालित कटर, प्राप्त गर्ने र्याक, 1-5 स्ट्र्यान्ड रेखाचित्र व्यवस्था र अनुकूलित स्ट्रोक लम्बाइ। अन्तिम कन्फिगरेसन ग्राहकको सामग्री, आयाम र उत्पादन आवश्यकताहरु अनुसार पुष्टि गरिएको छ।
चेन ड्रबेन्चहरू ट्यूब र बार उत्पादनहरूका लागि प्रयोग गर्न सकिन्छ जसलाई नियन्त्रित व्यास र दोहोर्याउन मिल्ने आयामहरू आवश्यक पर्दछ, चयन गरिएको अटोमोटिभ ट्युबहरू, शाफ्टहरू र अन्य मेसिन गरिएको कम्पोनेन्ट स्टक सहित। मुख्य लाभ अर्को मेसिन वा गठन सञ्चालन अघि स्थिरता हो।
नन-फेरस सामग्रीहरू चिसो हुन सक्छ जब कडा आयामहरू र एक नियन्त्रित सतह आवश्यक हुन्छ। तामा र एल्युमिनियमको लागि, तथापि, रेखाचित्र तालिका र स्नेहन सामग्रीसँग मेल खानुपर्छ किनभने एक पासमा अत्यधिक विकृतिले सतहको गुणस्तर र आयामी स्थिरतालाई असर गर्न सक्छ।
स्टेनलेस र विशेष मिश्र धातुहरूलाई सामान्यतया अधिक सावधान पास डिजाइन चाहिन्छ किनभने तिनीहरूको उच्च विरूपण प्रतिरोध र काम-कठोर व्यवहारको कारण। यी अनुप्रयोगहरूमा, मेशिन बललाई मेसिन मोडेलमा समाप्त व्यास मिलाउनको सट्टा वास्तविक रेखाचित्र गणनाबाट चयन गरिनु पर्छ।
ठोस पट्टी रेखाचित्र एप्लिकेसनहरूको लागि उपयुक्त छ जहाँ समाप्त बार पिन, शाफ्ट, फास्टनर वा अन्य सटीक घटकहरूमा मेसिन गरिनेछ। जब डाउनस्ट्रीम प्रक्रियाले पहिले नै पर्याप्त घुमाउने वा ग्राइंडिङ समावेश गर्दछ, कोल्ड ड्राइङ्को मूल्यलाई स्टकको मात्रामा मूल्याङ्कन गरिनु पर्छ जुन अन्यथा हटाइनेछ।
प्रत्येक परियोजना ग्राहकको रेखाचित्र सामग्री र उत्पादन लक्ष्य वरिपरि कन्फिगर गरिएको छ। डाइ होल्डर डाइमेन्सन, म्यान्डरेल एरेन्जमेन्ट, क्यारिज कन्फिगरेसन, चेन सिस्टम, मोटर पावर र ऐच्छिक स्वचालन निर्माण अघि पुष्टि हुन्छ। यसले वास्तविक रेखाचित्र बललाई बेवास्ता गर्दा नाममात्र व्यासद्वारा मात्र चयन हुनबाट मेसिनलाई रोक्छ।
उत्पादन प्रक्रियामा कच्चा सामग्री निरीक्षण, मेसिनिङ, गियरबक्स र चेन असेंबली, क्यारिज स्थापना, विद्युतीय एकीकरण र अन्तिम पङ्क्तिबद्धता समावेश छ। गाईड रेलहरू निर्दिष्ट सीधापन आवश्यकतामा प्रशोधन गरिन्छ≤ ०.३ मिमी/मि.
फ्याक्ट्री परीक्षणमा एक निष्क्रिय चलिरहेको परीक्षण र मूल्याङ्कन-बल लोड परीक्षण समावेश छ। जब ग्राहक नमूनाहरू उपलब्ध हुन्छन्, वास्तविक रेखाचित्र परीक्षणहरू ढुवानी अघि मेसिनको बल, आन्दोलन र प्रक्रिया उपयुक्तता जाँच गर्न प्रयोग गर्न सकिन्छ। यो विशेष गरी अनुकूलित मेसिन र बहु-स्ट्र्यान्ड कन्फिगरेसनहरूको लागि उपयोगी छ।
FangRong यता चेन-प्रकार ड्रबेन्च इन्जिनियरिङमा संलग्न छ1998र चीनको Dongguan र Yangjiang मा यसको उत्पादन सुविधाहरू मार्फत FR श्रृंखला निर्माण गर्दछ। कम्पनीले 70 भन्दा बढी देशहरूमा निर्यात र 650 भन्दा बढी मेसिनहरूको वार्षिक उत्पादन क्षमताको रिपोर्ट गर्दछ।
इन्जिनियरिङ टोलीले मेसिन चयन, रेखाचित्र-बल गणना, डाइ कन्फिगरेसन, पास-तालिका विकास र स्वचालन योजनालाई समर्थन गर्दछ। स्थापना पछि, कमिसन र अपरेटर प्रशिक्षण पनि परियोजना दायरा अनुसार व्यवस्थित गर्न सकिन्छ।
ISO 9001: 2015गुणस्तर व्यवस्थापन कागजात कम्पनीको निर्माण र सेवा प्रक्रियाहरूमा लागू हुन्छ। प्रमाणपत्र नं.UQ231211R1.
सीई मार्कभनिएको मेसिनरी निर्देशनमा आधारित लागू मानक मेसिन कन्फिगरेसनको लागि प्रदान गरिएको छ2006/42/ECआवश्यकताहरु।
SGS निरीक्षणग्राहकको खरिद वा कारखाना स्वीकृति प्रक्रियाको भागको रूपमा स्वतन्त्र निरीक्षण आवश्यक भएको ठाउँमा व्यवस्थित गर्न सकिन्छ।
FangRong ले राष्ट्रिय आविष्कार र उपयोगिता-मोडेल प्याटेन्टहरूको पोर्टफोलियो पनि रिपोर्ट गर्दछ जसले यसको रेखाचित्र-मेसिन टेक्नोलोजीका तत्वहरू समावेश गर्दछ।
मानक मेसिन कन्फिगरेसन पुष्टि गरिएको उद्धरण अनुसार आपूर्ति गरिन्छ र सामान्यतया मुख्य ड्राइभ प्रणाली, रिडक्सन गियरबक्स, चेन मेकानिज्म, ड्राइङ क्यारिज, डाइ होल्डर, कन्ट्रोल सिस्टम र आवश्यक मेसिन एसेम्बलीहरू समावेश हुन्छन्। ट्यूब-ड्राइंग परियोजनाहरूले सम्बन्धित म्यानरेल व्यवस्था समावेश गर्न सक्छ।
डाइज, स्पेशल टुलिङ, स्वचालित फिडिङ, काट्ने र प्राप्त गर्ने उपकरण छुट्टाछुट्टै पुष्टि गर्नुपर्छकिनभने यी कम्पोनेन्टहरू ग्राहकको उत्पादन आयाम र उत्पादन लेआउटमा निर्भर हुन्छन्।
अटोमेटिक चेन कोल्ड ड्रइंग मेसिन लामो दूरीको यातायातका लागि उपयुक्त प्याकेजिङसहित निर्यात ढुवानीका लागि तयार गरिएको छ। डेलिभरी अघि, ग्राहकले कार्यशाला ठाउँ, विद्युत आपूर्ति, सामग्री प्रवाह र आपूर्ति स्थापना कागजातमा देखाइएको आधार वा एन्करिंग आवश्यकताहरू पुष्टि गर्नुपर्छ।
MOQ: 1 सेट।एउटा मेसिनको लागि, उद्धरण चयन गरिएको FR मोडेल र पुष्टि कन्फिगरेसनमा आधारित छ। को लागी2-4 सेटमोडेल र डेलिभरी आवश्यकताहरू पुष्टि भएपछि मात्रामा आधारित मूल्य निर्धारण गर्न सकिन्छ। को लागी5 सेट वा बढी, परियोजना वा भोल्युम मूल्य निर्धारण अन्तिम मेसिन कन्फिगरेसनको आधारमा उपलब्ध छ।
मानक आदेश:मानक FR-16 देखि FR-100 कन्फिगरेसनहरूको लागि लगभग 30-60 दिन।
ठूला वा अनुकूलित अर्डरहरू:FR-150 र ठूला मेसिन वा विशेष स्वचालन समावेश परियोजनाहरूको लागि लगभग 90-120 दिन।
द्रुत आदेशहरू:उत्पादन क्षमता र कम्पोनेन्ट उपलब्धताले यसलाई अनुमति दिँदा एक द्रुत तालिकालाई विचार गर्न सकिन्छ। पुष्टि गरिएको द्रुत वितरण मिति मानक लीड टाइमबाट ग्रहण गर्नुको सट्टा बिक्री सम्झौतामा भनिएको हुनुपर्छ।
मानक भुक्तानी व्यवस्था छ30% अर्डर पुष्टिकरणमा जम्मा र 70% कारखाना स्वीकृति परीक्षण पछि ढुवानी अघि। मानक वारेन्टी अवधि होकमिसन देखि 12 महिना, अन्तिम बिक्री सम्झौताको अधीनमा।
FR श्रृंखला कार्बन स्टील, स्टेनलेस स्टील, तामा, आल्मुनियम र चयन मिश्र धातु उत्पादनहरू सहित विभिन्न धातु सामग्री, लागि कन्फिगर गर्न सकिन्छ। उपयुक्त मेशिन मोडेल भौतिक शक्ति, सुरु आकार, समाप्त आकार र कमी मा भर पर्छ सट्टा सामाग्री नाम मात्र।
हो, स्वचालित चेन कोल्ड ड्राइंग मेसिन प्लेटफर्म ट्यूब वा ठोस-पट्टी रेखाचित्रको लागि कन्फिगर गर्न सकिन्छ। ट्यूब एप्लिकेसनहरूलाई म्यान्ड्रेल प्रणाली चाहिन्छ, जबकि ठोस-पट्टी रेखाचित्रले सम्बन्धित डाइ र टूलिङ व्यवस्था प्रयोग गर्दछ। अर्डर गर्नु अघि आवश्यक टूलिङ उत्पादन आयामहरूसँग पुष्टि गरिनुपर्छ।
FR श्रृंखला को लागी कन्फिगर गर्न सकिन्छप्रति रेखाचित्र 1 देखि 5 टुक्रामोडेल, उत्पादन आयाम र डाइ लेआउटमा निर्भर गर्दछ। बहु-टुक्रा रेखाचित्र बारम्बार सानो-लट अर्डरहरूको सट्टा समान आकारको दोहोर्याइएको उत्पादनको लागि सबैभन्दा उपयुक्त छ।
प्रत्येक मोडेलको मूल्याङ्कन गरिएको बलसँग आवश्यक रेखाचित्र बल तुलना गर्नुहोस्। सामग्रीको ग्रेड, सुरु र समाप्त आयामहरू, प्रति पास कटौती र ड्राइङ्-बल गणनाको लागि निर्मातालाई आवश्यक आउटपुट पठाउनुहोस्। समाप्त व्यास द्वारा मात्र छनौट गर्दा अनावश्यक रूपमा ठूलो मेसिन वा अपर्याप्त रेखाचित्र क्षमता हुन सक्छ।
परम्परागत रेखाचित्रको लागि, अगाडीको छेउलाई सामान्यतया तयार गर्न आवश्यक छ ताकि यो डाइमा प्रवेश गर्न सकोस् र गाडीले समात्न सकोस्। छुट्टै पोइन्टिङ मेसिन आवश्यक छ कि छैन भन्ने कुरा आगमन सामग्री र चयन गरिएको खुवाउने र तयारी विधिमा निर्भर गर्दछ। पोइन्टिङ उपकरण छलफल गर्न सकिन्छ जब एक एकीकृत उत्पादन लाइन आवश्यक छ।
जरूरी छैन। स्वचालित खुवाउने, काट्ने र प्राप्त गर्ने प्रणालीहरू वैकल्पिक कन्फिगरेसनहरू हुन् र उद्धरणमा छुट्टै सूचीबद्ध हुनुपर्छ। तिनीहरू स्थिर, उच्च-भोल्युम अर्डरहरूको लागि सबैभन्दा मूल्यवान छन् जहाँ म्यानुअल ह्यान्डलिङ घटाउँदा उत्पादन दक्षतामा मापनयोग्य प्रभाव हुन्छ।
प्रदान गर्नुहोस्सामाग्री ग्रेड, सुरु OD र भित्ता मोटाई वा बार व्यास, समाप्त आयाम, आवश्यक रेखाचित्र लम्बाइ, लक्ष्य उत्पादन मात्रा, प्रति चक्र टुक्राहरूको संख्या र उपलब्ध विद्युत आपूर्ति। उत्पादन रेखाचित्र वा नमूना सामग्री पनि उपकरण र प्रक्रिया आवश्यकताहरू पुष्टि गर्न उपयोगी छन्।
मानक FR-16 देखि FR-100 मेसिनहरूलाई सामान्यतया आवश्यक हुन्छ30-60 दिन। ठूला FR-150 र माथिका मोडेलहरू वा अनुकूलित स्वचालन भएका मेसिनहरूलाई सामान्यतया आवश्यक हुन्छ90-120 दिन। द्रुत वितरण वर्तमान उत्पादन क्षमता र घटक उपलब्धता अनुसार मूल्याङ्कन गरिन्छ।
ठेगाना
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
टेलिफोन