Whatsapp
हामी विभिन्न उद्योगहरूमा ट्यूब, बार, र तार सामग्रीहरूका लागि तयार पारिएको, स्ट्रेटनिङ, कोल्ड ड्राइंग, पोइन्टिङ, च्याम्फरिङ, कटिङ, थ्रेड रोलिङ मेसिन, र ड्राइङ डाइजलगायत परिशुद्ध धातु प्रशोधन उपकरणहरूको विस्तृत दायरा प्रस्ताव गर्छौं।
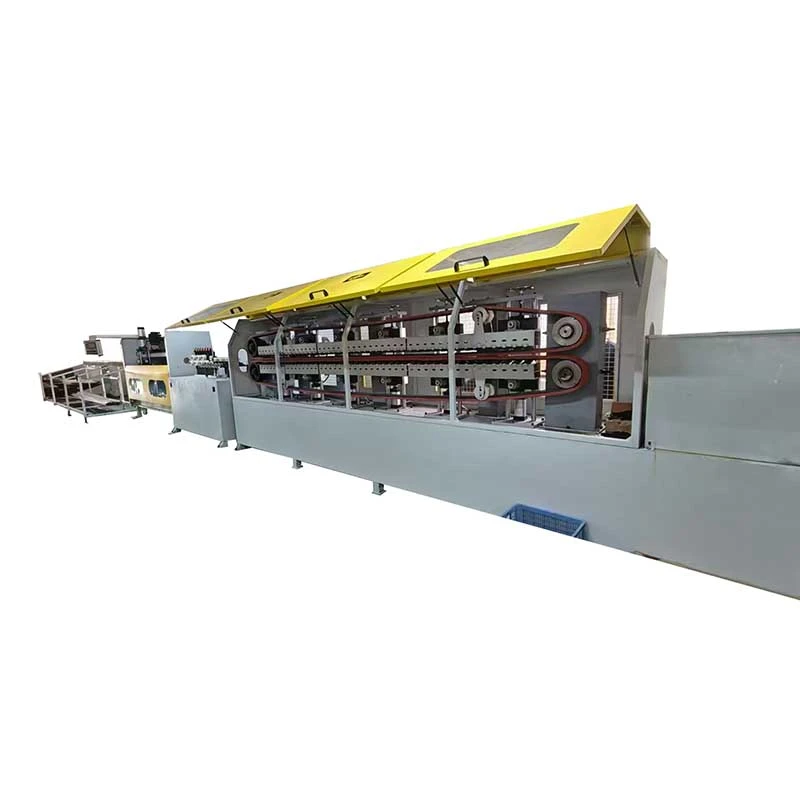
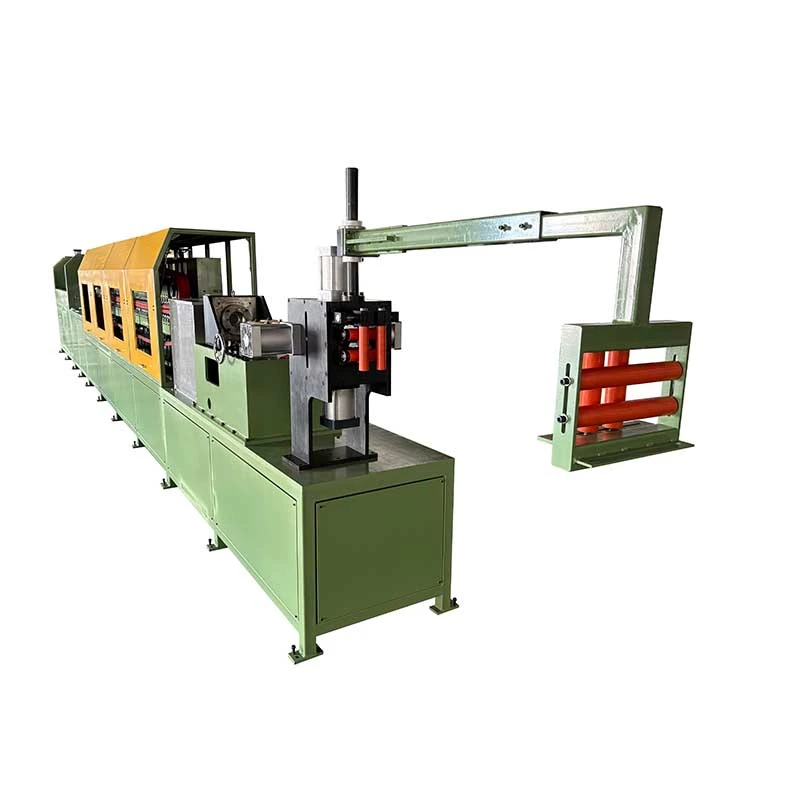
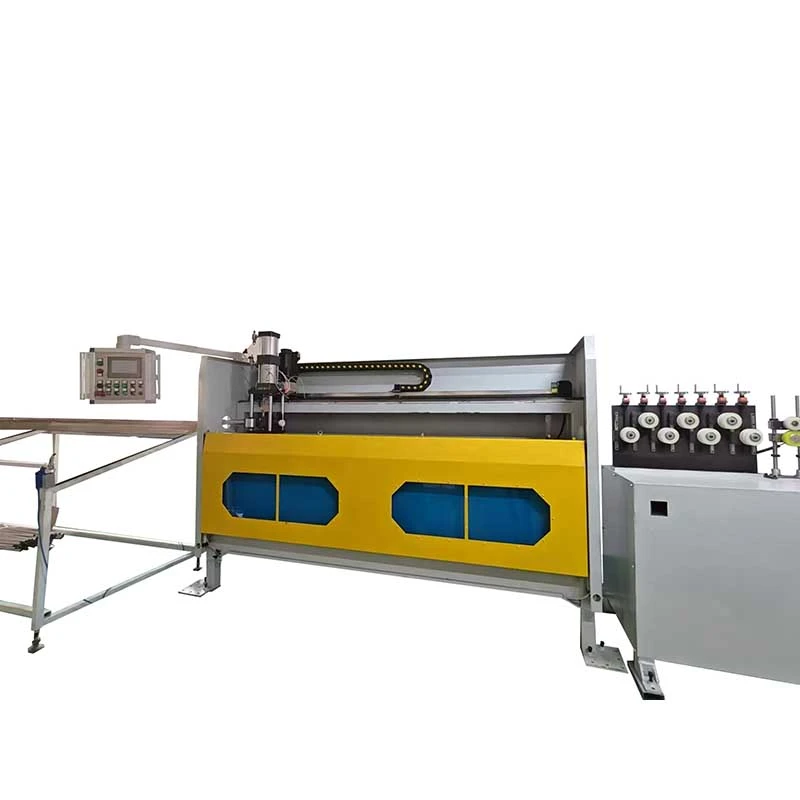
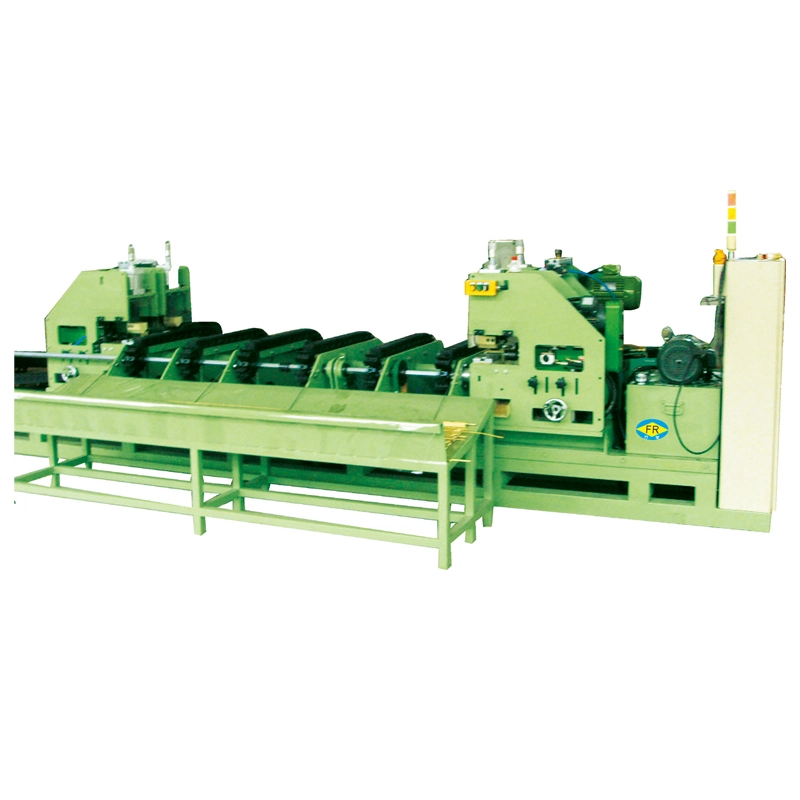
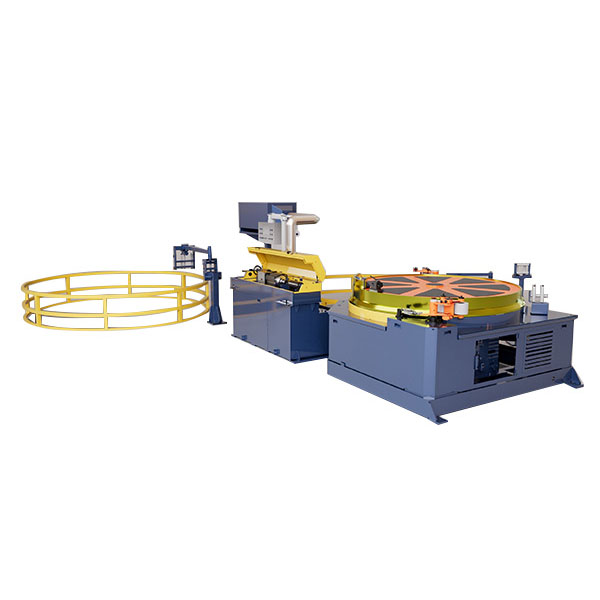
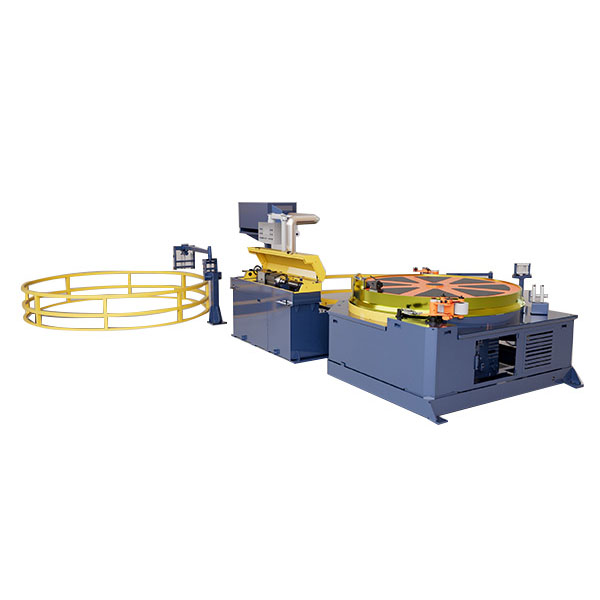
दकोइलरको साथ स्वचालित क्रलर-प्रकार कोल्ड ड्राइंग मेसिननिरन्तर रेखाचित्र र कोइलिङको लागि डिजाइन गरिएको छसानो व्यास धातु ट्यूब। को रेखाचित्र बल संग10-50 kNर सम्मको गति१०० मि/मिनेट, क्रलर-ट्र्याक ड्राइभले स्थिर पुलिङ र निरन्तर सञ्चालन प्रदान गर्दछ। यसले ट्यूब व्यासहरू ह्यान्डल गर्दछφ5–40 मिमीर सिधै कोइलरमा तानिएको सामग्री फिड गर्दछ, घटाउँछकाटन, ह्यान्डलिंग, र भण्डारण। तामा, आल्मुनियम, स्टेनलेस स्टील, र कार्बन स्टील ट्यूब को लागी उपयुक्तHVAC, अटोमोटिभ, इलेक्ट्रिकल, र सामान्य ईन्जिनियरिङ्.
दकोइलरको साथ स्वचालित क्रलर-प्रकार कोल्ड ड्राइंग मेसिनयो निर्माताहरूका लागि डिजाइन गरिएको हो जसले सानो-व्यासको धातु ट्यूबहरू निरन्तर तान्नुपर्छ र सिधा लम्बाइको सट्टा कुण्डलीहरूमा समाप्त उत्पादन प्राप्त गर्न आवश्यक छ। यसले कलाई मिलाउँछक्रलर-प्रकार रेखाचित्र प्रणाली, सटीक डाइ होल्डर, PLC नियन्त्रण र स्वचालित कोइलिङ स्टेशनएउटै उत्पादन लाइनमा, रेखाचित्र र कोइलिङ अपरेसनहरू बीच दोहोर्याइएको रोक्ने, अनलोड गर्ने, काट्ने र म्यानुअल स्थानान्तरण हटाउने।
यो कन्फिगरेसन विशेष गरी उपयोगी हुन्छ जब उत्पादनलाई डाउनस्ट्रीम ट्यूब झुकाउने, काट्ने, तातो एक्सचेन्जर निर्माण वा थप रेखाचित्रको लागि लामो निरन्तर लम्बाइमा आपूर्ति गरिन्छ। FR शृङ्खलाले ट्यूब व्यासहरू बाट कभर गर्दछφ5 देखि φ40 मिमी, बाट ड्राइंग बल संग10 देखि 50 kNर अधिकतम रेखाचित्र गति80-100 मिटर/मिनेटमोडेल र प्रक्रिया सर्तहरूमा निर्भर गर्दछ।


परम्परागत चेन वा हाइड्रोलिक ड्रबेन्चहरूले ट्यूबलाई व्यक्तिगत स्ट्रोकहरूमा तान्छन्। कोइलरको साथ स्वचालित क्रलर-टाइप कोल्ड ड्राइङ् मेसिन प्रत्येक स्ट्रोक पछि रोकिनु पर्छ ताकि अपरेटरले वर्कपीसलाई रिसेट, अनलोड वा स्थानान्तरण गर्न सक्छ। यो अपरेटिङ विधि छोटो सीधा ट्युबहरूको लागि स्वीकार्य छ, तर ग्राहकको आवश्यकता पर्दा यो असक्षम हुन्छसयौं वा हजारौं मिटर निरन्तर सानो-व्यासको ट्युबिङ.
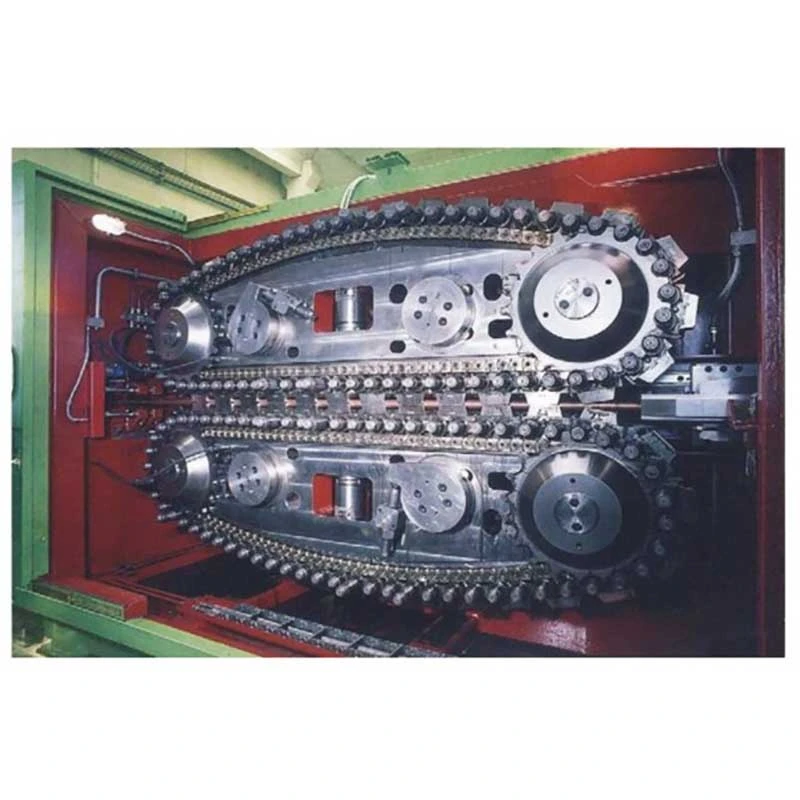
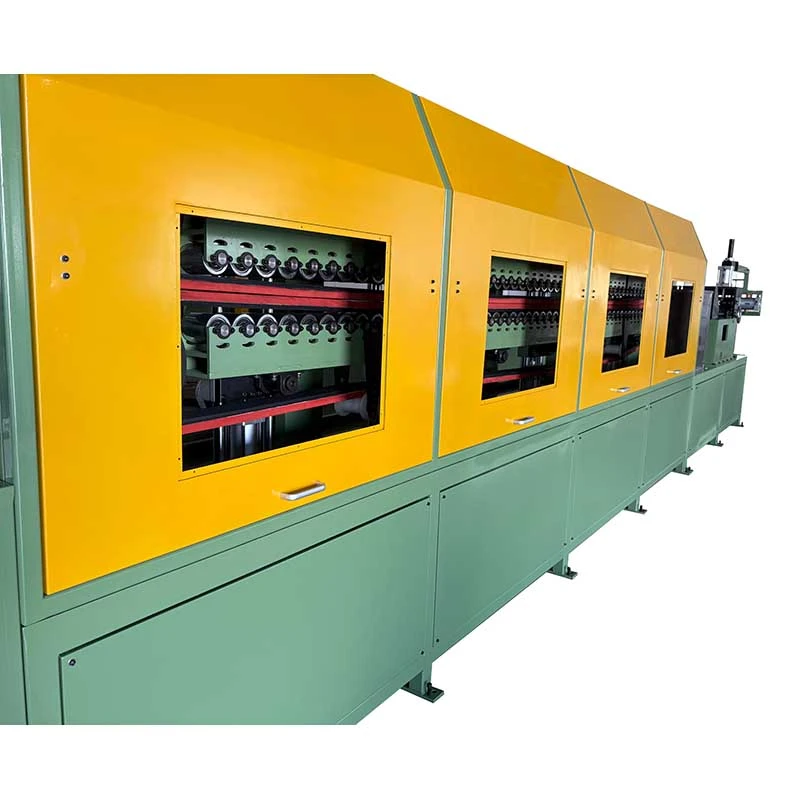
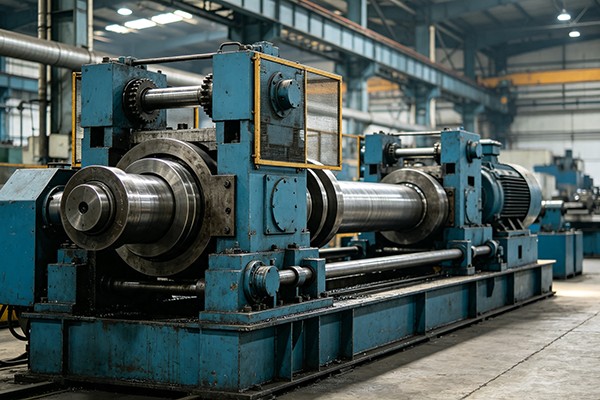
क्रलर प्रणालीले रुकाउने स्ट्रोक आन्दोलनबाट तान्ने विधि परिवर्तन गर्दछलगातार घर्षण तान्ने। माथिल्लो र तल्लो क्रलर ट्र्याकहरूले ट्यूबलाई लामो सम्पर्क क्षेत्रमा समात्छन् र यसलाई रेखाचित्र डाइ मार्फत निरन्तर खुवाउँछन्। समाप्त ट्यूब त्यसपछि सिधै कोइलरमा प्रवेश गर्दछ।
नतिजा मात्र उच्च रेखाचित्र गति होइन। मुख्य उत्पादन फाइदाहरू कम ह्यान्डलिंग चरणहरू, कम मध्यवर्ती भण्डारण, कम अपरेटर हस्तक्षेप र एक समाप्त उत्पादन ढाँचा हो जुन सीधा अर्को प्रक्रियामा हस्तान्तरण गर्न सकिन्छ।
जब निरन्तर रेखाचित्र महत्त्वपूर्ण हुन्छ:यो लामो-लम्बाइको तामा, एल्युमिनियम र स्टील ट्युबिङको लागि सबैभन्दा मूल्यवान छ जहाँ उत्पादन मात्रा र कुण्डली डेलिभरी व्यक्तिगत सीधा बारहरू उत्पादन गर्नु भन्दा बढी महत्त्वपूर्ण छ।
जब यो कम महत्त्वपूर्ण छ:यदि तपाईंको उत्पादन सधैं छोटो सीधा लम्बाइको रूपमा आपूर्ति गरिन्छ र धेरै फरक ट्यूब आकारहरू बीच बारम्बार परिवर्तनहरू चाहिन्छ भने, एक पारंपरिक ड्रबेन्च अधिक उपयुक्त हुन सक्छ। त्यसैले मेशिन चयन सामग्री, प्रति पास कटौती, समाप्त व्यास, आवश्यक लम्बाइ र डेलिभरी ढाँचामा मात्र गतिमा आधारित हुनुपर्छ।
१. ट्यूब फिडिङ:आगमन ट्यूब डेकोइलर वा सीधा-लम्बाइ फिडिंग प्रणालीबाट आपूर्ति गरिन्छ र प्रविष्टि गाइड मार्फत मेसिनमा प्रवेश गर्दछ।
2. रेखाचित्र डाइ:ट्यूब एक सटीक रेखाचित्र डाइ मार्फत जान्छ, बाहिरी व्यास घटाउँछ र समाप्त आयामी प्रोफाइल नियन्त्रण गर्दछ। डाइ डिजाइन र स्नेहनले रेखाचित्र बल, सतह अवस्था र उपकरण जीवनमा प्रत्यक्ष प्रभाव पार्छ।
3. निरन्तर क्रलर तान्ने:दुई समानान्तर क्रलर ट्र्याकहरूले रेखाचित्र सञ्चालन अघि वा वरपर ट्यूबलाई समात्छन्। वायवीय सिलिन्डरहरूको बहु जोडीले ट्र्याक र ट्यूब बीच घर्षण कायम राख्न नियन्त्रित दबाव लागू गर्दछ। चेन ड्रबेन्चको विपरीत, क्रलरले प्रत्येक स्ट्रोक पछि रिलिज र रिसेट गर्न आवश्यक पर्दैन।
4. चर-गति रेखाचित्र:रेखाचित्र गति मूल्याङ्कन दायरा भित्र लगातार समायोज्य छ। वास्तविक उत्पादन गति केवल अधिकतम गतिमा सञ्चालन गर्नुको सट्टा सामग्रीको बल, ट्युब साइज, घटाउने अनुपात, स्नेहन र आवश्यक सतह फिनिश अनुसार चयन गरिनु पर्छ।
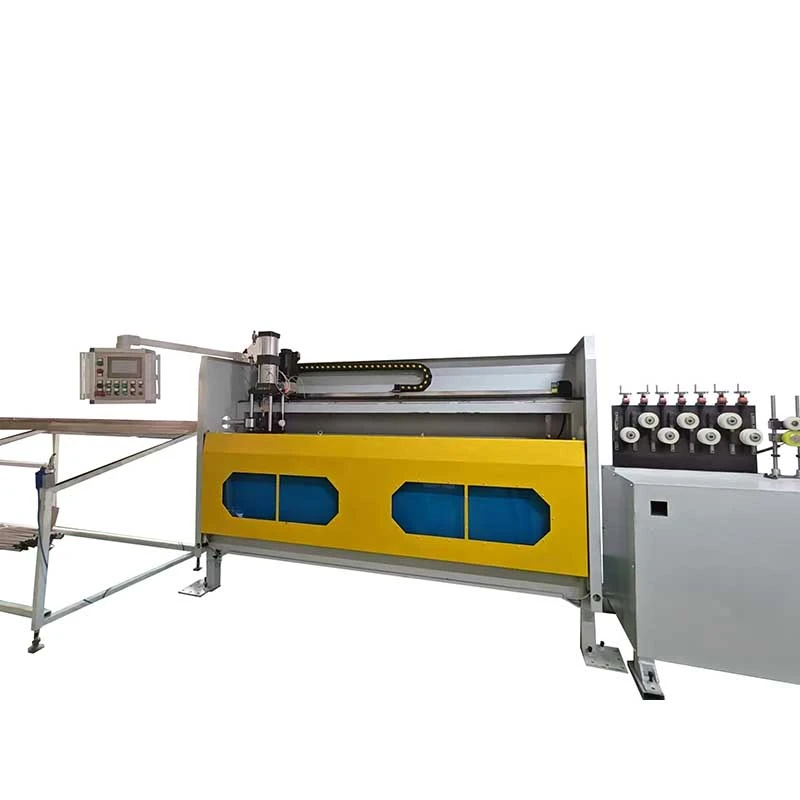
5. सिंक्रोनाइज्ड कोइलिङ:रेखाचित्र खण्ड छोडेर तुरुन्तै कोरिएको ट्यूब कोइलिङ स्टेशनमा प्रवेश गर्दछ। कोइलिङ गति रेखा तनाव नियन्त्रण गर्न र एक स्थिर कुण्डली उत्पादन गर्न रेखाचित्र गति पछ्याउँछ।
6. कुंडल परिवर्तन:जब प्रिसेट कुण्डल लम्बाइ वा उत्पादन मात्रा पुग्छ, नियन्त्रण प्रणालीले कुण्डल प्रतिस्थापनको लागि लाइन रोक्छ र अर्को स्पूल वा ड्रम उत्पादनको लागि स्थितिमा राख्न सकिन्छ।
7. PLC र HMI नियन्त्रण:नियन्त्रण प्रणालीले रेखाचित्र गति, लम्बाइ गणना, कोइलिङ सञ्चालन र कुण्डल-परिवर्तन अनुक्रम प्रबन्ध गर्दछ, अपरेटरलाई एक नियन्त्रण स्टेशनबाट पूर्ण प्रक्रियालाई निगरानी गर्न अनुमति दिन्छ।
क्रलर ड्राइभले दोहोर्याइएको पुल-स्टप चक्रको सट्टा लगातार तान्न प्रदान गर्दछ। FR-16 र FR-25 ले रेखाचित्रको गति माथि प्रस्ताव गर्दछ80 मि/मिनेट, जबकि FR-38 सम्म पुग्छ१०० मि/मिनेट.
HVAC उत्पादकहरूलाई लामो कुण्डलहरू आपूर्ति गर्ने उच्च-भोल्युमको कपर ट्यूब उत्पादकको लागि, यो सञ्चालन सिद्धान्तले दोहोर्याइएको ड्रबेन्च स्ट्रोकसँग सम्बन्धित डाउनटाइम हटाउन सक्छ। यद्यपि, अधिकतम गति स्वचालित रूपमा उत्तम उत्पादन गति होइन। कठिन स्टेनलेस स्टील ग्रेड वा उच्च कटौती अनुपात को लागी, उपयुक्त स्नेहन संग एक कम गति राम्रो उपकरण जीवन र सतह गुणस्तर प्रदान गर्न सक्छ।
क्रलर सम्पर्क लम्बाइ बाट दायरा1800 देखि 3500 मिमी। लामो सम्पर्क क्षेत्रले रेखाचित्र बललाई ठूलो ट्यूब लम्बाइमा वितरण गर्न अनुमति दिन्छ, उच्च तान्ने बल आवश्यक हुँदा क्रलर चिप्लिने जोखिम कम गर्दछ।
यो प्यारामिटर विशेष गरी महत्त्वपूर्ण हुन्छ जब कडा सामग्री, ठूलो ट्यूब व्यास वा उच्च कटौती प्रशोधन। एक मामूली कमी संग नरम तामा ट्यूब को लागी, सबै भन्दा लामो क्रलर आवश्यक पर्दैन।
FR श्रृंखलाले क्रलर क्ल्याम्पिङ दबाब नियन्त्रण गर्न धेरै एयर-सिलिन्डर जोडीहरू प्रयोग गर्दछ। FR-16 ले 8 जोडीहरू प्रयोग गर्दछ, FR-25 ले 10 जोडीहरू प्रयोग गर्दछ र FR-38 ले 12 जोडीहरू प्रयोग गर्दछ।
उद्देश्य भनेको एकल बिन्दुमा अत्यधिक दबाबमा भर नपर्ने रेखाचित्र क्षेत्रको साथ पर्याप्त घर्षण पकड कायम राख्नु हो। सही दबाब समायोजन महत्त्वपूर्ण छ किनभने अपर्याप्त दबाबले फिसल्न सक्छ, जबकि अत्यधिक दबाबले ट्यूबको सतहलाई चिन्ह लगाउन वा विकृत गर्न सक्छ।
तयार भएको नलीलाई रेखाचित्र पछि सिधै स्पूल वा ड्रममा घाउ गरिन्छ। यो HVAC, रेफ्रिजरेसन र अटोमोटिभ ट्युबिङका लागि उपयोगी छ जहाँ डाउनस्ट्रीम प्रक्रियाहरूलाई अक्सर लामो निरन्तर सामग्री चाहिन्छ।
वातानुकूलित ट्युबिङका लागि FR-38 प्रयोग गर्ने तामाको ट्यूब उत्पादकले त्यसकारण सामग्रीलाई पहिले सीधा लम्बाइमा काटेर, बन्डल गरी अर्को प्रक्रियामा खुवाउनुको सट्टा सिधै पछिको काट्ने, झुकाउने वा तातो एक्सचेन्जर उत्पादनमा हस्तान्तरण गर्न सक्छ।
तीन मानक मोडेलहरूले विभिन्न व्यास र रेखाचित्र-बल आवश्यकताहरू समावेश गर्दछ। ठुलो मोडेल छनोट गर्दा यसले उच्च अधिकतम गति प्रदान गर्दछ यदि आवश्यक ट्यूब आकार र कमी सानो भएमा उत्पादन सुधार नगरी उपकरण र ऊर्जा लागत बढाउन सक्छ।
| मोडेल | FR-16 | FR-25 | FR-38 |
| ट्यूब व्यास दायरा | φ5-φ16 मिमी | φ10-φ25 मिमी | φ10-φ40 मिमी |
| रेखाचित्र बल | १० kN | ३० kN | ५० kN |
| मुख्य मोटर पावर | १५ किलोवाट | २२ किलोवाट | ३७ किलोवाट |
| रेखाचित्र गति | ०-८० मिटर/मिनेट | ०-८० मिटर/मिनेट | ०-१०० मिटर/मिनेट |
| एयर सिलिन्डर जोडीहरू | 8 जोडी | 10 जोडी | 12 जोडी |
| क्रलर चौडाइ | 80 मिमी | 100 मिमी | 120 मिमी |
| क्रलर सम्पर्क लम्बाइ | 1800 मिमी | 2500 मिमी | 3500 मिमी |
| कोइलिंग स्टेशन | एकीकृत | एकीकृत | एकीकृत |
मोडेल चयन:FR-16 φ16 mm सम्मको सानो ट्यूब आकारमा उपयुक्त छ; FR-25 ले φ10-φ25 मिमी अनुप्रयोगहरूको लागि उच्च रेखाचित्र बल प्रदान गर्दछ; FR-38 φ40 mm सम्मको ठूला ट्यूब साइज र 50 kN ड्राइङ फोर्ससम्म चाहिने एप्लिकेसनहरूको लागि हो। अन्तिम छनोट प्रारम्भिक व्यास, समाप्त व्यास, सामग्री ग्रेड, प्रति पास कटौती, स्नेहन विधि र आवश्यक उत्पादन आउटपुटबाट पुष्टि गरिनुपर्छ।
सामान्य सामाग्री:वातानुकूलित कुण्डलहरू, प्रशीतन प्रणालीहरू, कन्डेनसरहरू र वाष्पीकरणहरूका लागि कपर र एल्युमिनियम ट्यूबहरू।
ग्राहक परिदृश्य:तामाको ट्यूब निर्माताले लामो वातानुकूलित ट्युबिङ उत्पादन गर्न एकीकृत कोइलिङको साथ FR-38 क्रलर ड्रबेन्च प्रयोग गर्दछ। निरन्तर रेखाचित्र प्रक्रियाले तानिएको ट्यूबलाई सिधै कोइलरमा प्रवेश गर्न अनुमति दिन्छ, अर्को उत्पादन सञ्चालन अघि मध्यवर्ती काट्ने र म्यानुअल स्थानान्तरणको आवश्यकतालाई कम गर्दै।
यस अनुप्रयोगको लागि, रेखाचित्र गति र कुण्डल स्थिरता सामान्यतया अधिकतम रेखाचित्र बल भन्दा बढी महत्त्वपूर्ण हुन्छ। स्नेहन, डाइ अवस्था र अन्तिम आयामी सहिष्णुता आउटपुट आवश्यकताहरु संगै मूल्याङ्कन गरिनु पर्छ।
सामान्य सामाग्री:कार्बन स्टील, स्टेनलेस स्टील, तामा र आल्मुनियम ट्युबिङ ब्रेक लाइनहरु, इन्धन प्रणाली र वाहन वातानुकूलित प्रणाली लागि।
ग्राहक परिदृश्य:एउटा अटोमोटिभ ट्युबिङ आपूर्तिकर्ताले कुण्डलित सानो-व्यासको ट्युबिङको निरन्तर उत्पादनको लागि FR-25 प्रयोग गर्दछ। क्रलर पुलिङ प्रणालीले डाउनस्ट्रीम काट्ने र गठन गर्नु अघि उत्पादकलाई थप स्थिर निरन्तर प्रक्रिया कायम राख्न मद्दत गर्दै, बीच-बीचमा रेखाचित्रसँग सम्बन्धित दोहोरिने प्रवेग र ढिलाइलाई बेवास्ता गर्छ।
अटोमोटिभ ट्युबिङको लागि, सतहको अवस्था र आयामी स्थिरता उच्चतम सम्भावित रेखा गति प्राप्त गर्नु भन्दा बढी महत्त्वपूर्ण हुन सक्छ किनभने दोष झुक्नु, फ्लेरिङ्ग वा एसेम्बली पछि महँगो हुन सक्छ।
सामान्य सामाग्री:स्टेनलेस स्टील र अन्य परिशुद्धता मिश्र धातुहरू सानो-व्यासको ट्युबिङ र इन्स्ट्रुमेन्टेसन कम्पोनेन्टहरूका लागि प्रयोग गरिन्छ।
ग्राहक परिदृश्य:एक मेडिकल-उपकरण निर्माताले FR-16 को प्रयोग गरेर पछि काटन र एसेम्बलीको लागि सानो-व्यासको स्टेनलेस स्टील ट्युबिङ कोर्न। सामग्रीलाई व्यक्तिगत कम्पोनेन्टहरूमा काट्नु अघि लामो, लगातार ट्यूब लम्बाइ आवश्यक हुँदा निरन्तर प्रक्रिया उपयुक्त हुन्छ।
चिकित्सा र उपकरण अनुप्रयोगहरूको लागि, अधिकतम गति सामान्यतया आयामी नियन्त्रण, सतह अवस्था, उपकरण स्थिरता र ट्रेस योग्य गुणस्तर निरीक्षण भन्दा कम महत्त्वपूर्ण छ।
साना तामा, आल्मुनियम र स्टिल ट्यूबहरू विद्युतीय घटकहरू, उपकरणहरू, ताप-स्थानान्तरण कम्पोनेन्टहरू र अन्य इन्जिनियर उत्पादनहरूका लागि कोर्न र कुण्डल गर्न सकिन्छ। एकीकृत कोइलिङ कन्फिगरेसन सबैभन्दा उपयोगी छ जहाँ अर्को प्रक्रियाले निरन्तर कुण्डल सामग्री स्वीकार गर्न सक्छ।
मानक मेसिन प्याकेज समावेश छक्रलर रेखाचित्र प्रणाली, मुख्य मोटर, गियरबक्स, डाइ होल्डर, वायमेटिक क्ल्याम्पिङ प्रणाली, एकीकृत कोइलिङ्ग स्टेशन, HMI र मानक मेशिन कम्पोनेन्टहरू सहित PLC नियन्त्रण क्याबिनेट.
विशिष्ट ट्यूब साइजका लागि रेखाचित्र सामान्यतया ग्राहकको सामग्री र पास तालिका अनुसार चयन गरिन्छ र छुट्टै उद्धृत गर्न सकिन्छ। Decoilers, अतिरिक्त फिडिङ उपकरण, विशेष coiling ड्रम, अनुकूलित स्वचालन र अन्य अपस्ट्रीम वा डाउनस्ट्रीम उपकरण उत्पादन लाइन अनुसार कन्फिगर गर्न सकिन्छ।
| MOQ | 1 पूर्ण मेसिन सेट |
| मात्रामा आधारित मूल्य निर्धारण | 1 सेट / 2-4 सेट / 5+ सेट; अन्तिम इकाई मूल्य मोडेल, कन्फिगरेसन र अर्डर मात्रा अनुसार उद्धृत गरिएको छ |
| व्यापार अवधि | एफओबी शेन्जेन पोर्ट, चीन; सम्झौता द्वारा उपलब्ध अन्य इन्कोटर्महरू |
| भुक्तानी अवधि | अर्डर पुष्टि पछि 30% जम्मा; कारखाना स्वीकृति परीक्षण पछि ढुवानी अघि 70% ब्यालेन्स |
| मानक अर्डर नेतृत्व समय | FR-16 / FR-25: लगभग 30-60 दिन; FR-38 र अनुकूलित कन्फिगरेसनहरू: लगभग 60-90 दिन |
| द्रुत आदेश | प्राथमिकता उत्पादन कारखाना क्षमता र कन्फिगरेसन अनुसार व्यवस्थित गर्न सकिन्छ। द्रुत वितरण मिति अर्डर प्लेसमेन्ट अघि व्यावसायिक उद्धरणमा पुष्टि हुनुपर्छ। |
| वारेन्टी | कमिसन देखि 12 महिना |
महत्त्वपूर्ण:प्राविधिक विशिष्टताहरू, रेखाचित्र आवश्यकताहरू र व्यावसायिक सर्तहरू पुष्टि भएपछि नेतृत्व समय सुरु हुन्छ। कस्टम डाइज, विशेष स्वचालन, आयातित विद्युतीय कम्पोनेन्टहरू र ग्राहक-विशेष परीक्षण आवश्यकताहरूले अन्तिम डेलिभरी तालिकालाई असर गर्न सक्छ।
कोइलरको साथ स्वचालित क्रलर-प्रकार कोल्ड ड्राइंग मेसिन नाममात्र ट्यूब व्यास द्वारा मात्र चयन गर्नुको सट्टा ग्राहकको वास्तविक ट्यूब रेखाचित्र प्रक्रियाको वरिपरि इन्जिनियर गरिएको छ। उत्पादन गर्नु अघि, प्राविधिक टोलीले मूल्याङ्कन गर्न सक्छसामग्री ग्रेड, सुरु आकार, समाप्त आकार, कटौती अनुपात, आवश्यक रेखाचित्र बल, उत्पादन गति र कोइलिंग आवश्यकताहरू.
1. प्रक्रिया ईन्जिनियरिङ्:ट्यूब सामग्री, आयाम, डाइ व्यवस्था, क्रलर कन्फिगरेसन र कोइलिङ आवश्यकताहरू पुष्टि गर्नुहोस्।
2. सामग्री निरीक्षण:मेसिनिङ गर्नु अघि कुञ्जी स्टील, शाफ्ट, गियरहरू, क्रलर कम्पोनेन्टहरू र अन्य लोड-बेयरिङ भागहरू निरीक्षण गर्नुहोस्।
3. सटीक मेसिनिंग:ईन्जिनियरिङ् रेखाचित्र र आवश्यक सहिष्णुता अनुसार मेशिन क्रलर फ्रेम र प्रमुख मेकानिकल कम्पोनेन्टहरू।
4. मेकानिकल असेंबली:क्रलर ड्राइभ, गियरबक्स, वायमेटिक क्ल्याम्पिङ प्रणाली, डाइ होल्डर र कोइलिङ प्रणाली जम्मा गर्नुहोस्।
५. विद्युतीय एकीकरण:PLC, HMI, सेन्सरहरू, मोटरहरू र नियन्त्रण कम्पोनेन्टहरू स्थापना गर्नुहोस् र मेसिनको तारहरू पूरा गर्नुहोस्।
6. PLC कमीशनिंग:रेखाचित्र-गति नियन्त्रण, लम्बाइ गणना, कोइलिङ सिङ्क्रोनाइजेसन र कुण्डल-परिवर्तन अनुक्रम प्रमाणित गर्नुहोस्।
7. कारखाना परीक्षण:मेसिन निष्क्रिय चलिरहेको र लोड परीक्षणको अधीनमा छ। जहाँ ग्राहक ट्यूब नमूनाहरू उपलब्ध छन्, रेखाचित्र र coiling प्रदर्शन वास्तविक सामग्री प्रयोग गरेर जाँच गर्न सकिन्छ।
8. अन्तिम निरीक्षण:मेसिनको आयामहरू, विद्युतीय कार्यहरू, वायवीय सञ्चालन, स्नेहन, सुरक्षा उपकरणहरू र समाप्त कुण्डल अवस्था जाँच गर्नुहोस्।
9. प्याकेजिङ्ग निर्यात गर्नुहोस्:मेसिन ओसिलो, जंग र ह्यान्डलिंग क्षति विरुद्ध सुरक्षा संग, विदेशी यातायात आवश्यकताहरु अनुसार प्याक गरिएको छ।
1998 देखि Drawbench इन्जिनियरिङ्।FangRong दुई दशक भन्दा बढी समय कोल्ड ड्राइंग र सम्बन्धित धातु गठन उपकरणहरूमा ध्यान केन्द्रित गरेको छ। कम्पनीको इन्जिनियरिङ पृष्ठभूमिमा ताइवानी रेखाचित्र-उपकरण साझेदारी र त्यसपछिको स्वतन्त्र निर्माण विकास समावेश छ।
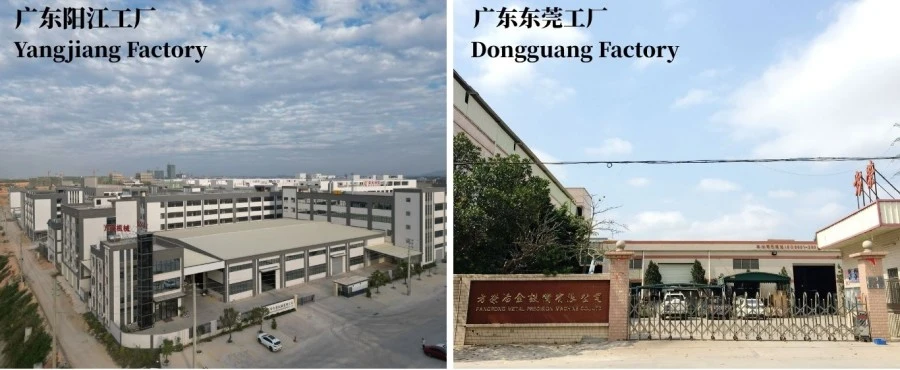
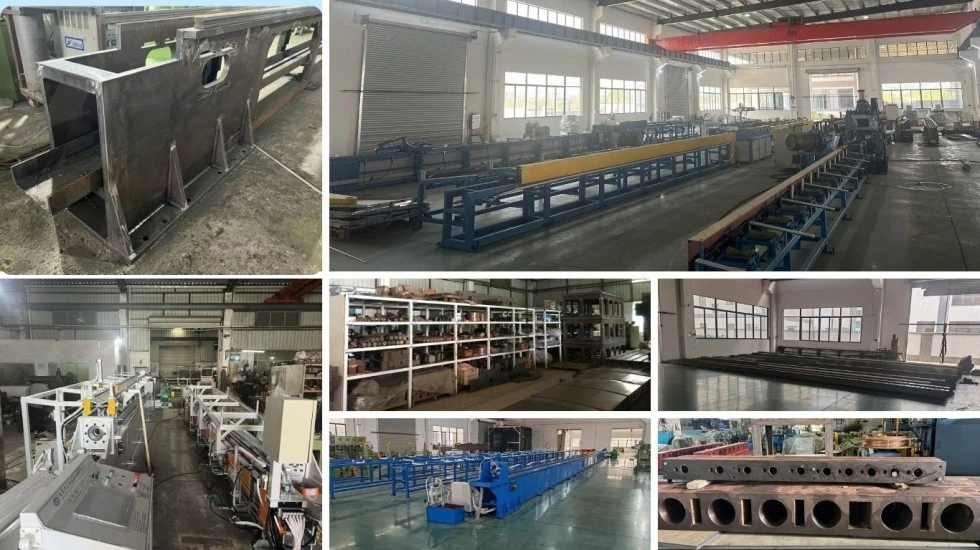
दुई उत्पादन सुविधाहरू।Dongguan र Yangjiang उत्पादन सुविधाहरू विभिन्न अर्डर भोल्युमहरूको लागि मेकानिकल निर्माण, विधानसभा, परीक्षण र उपकरण वितरण समर्थन गर्दछ।
अन्तर्राष्ट्रिय स्थापना अनुभव।FangRong उपकरणहरू 70 भन्दा बढी देशहरूमा ग्राहकहरूलाई आपूर्ति गरिएको छ, विभिन्न ट्यूब सामग्री, उत्पादन आवश्यकताहरू र कारखाना अवस्थाहरूसँग व्यावहारिक अनुभव प्रदान गर्दै।
कारखाना स्वीकृति परीक्षण।कुञ्जी अपरेटिङ प्रकार्यहरू ढुवानी अघि जाँच गरिन्छ। परियोजनाहरूको लागि जहाँ ग्राहक नमूनाहरू अग्रिम आपूर्ति गरिन्छ, रेखाचित्र र कोइलिंग प्रक्रिया वास्तविक उत्पादन सामग्री विरुद्ध परीक्षण गर्न सकिन्छ।
आवेदन आधारित ईन्जिनियरिङ् समर्थन।प्राविधिक टोलीले डाइ चयन, रेखाचित्र-बल गणना, पास-तालिका योजना, क्रलर कन्फिगरेसन, मेसिन लेआउट र कोइलिंग आवश्यकताहरूमा सहयोग गर्न सक्छ। यो विशेष गरी महत्त्वपूर्ण छ जब एक निरन्तर रेखाचित्र रेखाको साथ एक रुकावट ड्रबेन्च प्रतिस्थापन गर्नुहोस्।
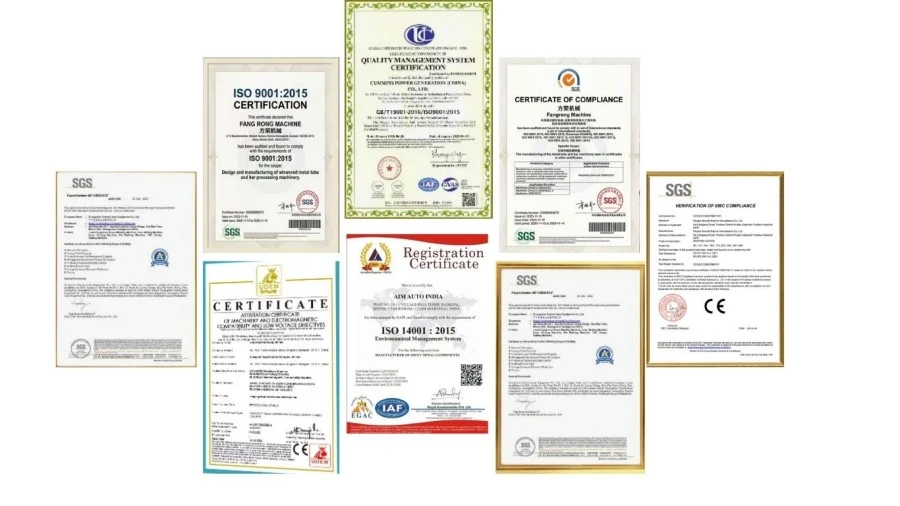
ISO 9001: 2015- डिजाइन, उत्पादन, स्थापना र सेवा कभर गुणस्तर व्यवस्थापन प्रणाली। प्रमाणपत्र नम्बर UQ231211R1।
सीई मार्किंग— मानक FR मेशिनहरू मेसिन कन्फिगरेसन र प्रासंगिक EU आवश्यकताहरूमा लागू हुने CE अनुरूप कागजातहरूसँग आपूर्ति गरिन्छ। मेसिनरी सुरक्षा मूल्याङ्कन लागू आवश्यकताहरूमा आधारित छनिर्देशक 2006/42/ECर सम्बन्धित संगत मापदण्डहरू।
SGS निरीक्षण- सहमत मेसिन विशिष्टता, प्रदर्शन र सुरक्षा आवश्यकताहरूको लागि तेस्रो-पक्ष निरीक्षणको व्यवस्था गर्न सकिन्छ।
पेटेन्ट पोर्टफोलियो— FangRong ले ड्राइंग उपकरण, डाइ होल्डर, टेन्सनिङ मेकानिजम र अन्य धातु-बनाउने कम्पोनेन्टहरूसँग सम्बन्धित पेटेन्टेड प्रविधिहरू विकास गरेको छ।
नोट:CE अनुरूप कन्फिगरेसन-विशिष्ट छ। यदि मेसिन EU मा आयात गरिनेछ भने, अन्तिम प्राविधिक फाइल, अनुरूपताको घोषणा, सुरक्षा उपकरणहरू र विद्युतीय कन्फिगरेसन सही मेसिन आपूर्तिको लागि पुष्टि गरिनु पर्छ। UKCA कागजात र अन्य बजार-विशेष आवश्यकताहरू उत्पादन अघि छलफल गर्न सकिन्छ।
अटोमेटिक क्रलर-टाइप कोल्ड ड्राइङ् मेसिन टु कोइल निर्यात-उन्मुख प्याकेजिङ र मेकानिकल, बिजुली र वायमेटिक कम्पोनेन्टहरूको सुरक्षाको साथ अन्तर्राष्ट्रिय ढुवानीको लागि तयार छ। अन्तिम प्याकिङ विधि मेसिनको आयाम, ढुवानी मार्ग र उपकरण पूर्ण मेसिनको रूपमा पठाइन्छ वा छुट्याइएको खण्डहरूमा निर्भर गर्दछ।
विदेशी परियोजनाहरूको लागि, प्याकिङ सूची, मेसिन आयामहरू, कूल वजन र लोडिङ व्यवस्था ढुवानी अघि पुष्टि गरिन्छ ताकि खरिदकर्ताले भन्सार क्लियरेन्स, आन्तरिक यातायात र कारखाना अनलोडिङ उपकरण अग्रिम तयार गर्न सक्दछ।
अधिकतम गतिको सट्टा वास्तविक ट्यूब व्यास र रेखाचित्र बलको साथ सुरु गर्नुहोस्। FR-16 ले φ5-φ16 mm कभर गर्दछ र 10 kN प्रदान गर्दछ; FR-25 ले φ10-φ25 मिमी कभर गर्दछ र 30 kN प्रदान गर्दछ; FR-38 ले φ10-φ40 mm कभर गर्दछ र 50 kN प्रदान गर्दछ। सामग्रीको बल, प्रारम्भिक व्यास, समाप्त व्यास र प्रति पास कटौती पनि विचार गर्नुपर्छ।
हो, FR श्रृंखला तामा, आल्मुनियम, स्टेनलेस स्टील, कार्बन स्टील र चयन विशेष मिश्र धातु लागि कन्फिगर गर्न सकिन्छ। यद्यपि, एउटै मेसिनले प्रत्येक सामग्रीको लागि समान डाइज, स्नेहन वा रेखाचित्र प्यारामिटरहरू प्रयोग गरेको मान्नु हुँदैन। कडा सामग्रीहरूलाई सामान्यतया थप रेखाचित्र बल र कमी र स्नेहनको नजिक नियन्त्रण चाहिन्छ।
१०० मि/मिनेट उपयुक्त प्रक्रिया परिस्थितिहरूमा FR-38 को अधिकतम मूल्याङ्कन गरिएको गति हो। वास्तविक उत्पादन गति सामग्री, ट्यूब आयाम, कटौती, डाइ डिजाइन, स्नेहन, सतह आवश्यकताहरू र coiling अवस्थाहरूमा निर्भर गर्दछ। अधिकतम गतिमा दौडनु उपयुक्त हुन्छ जब पूर्ण प्रक्रियाले त्यो गतिमा स्थिर गुणस्तर कायम गर्न सक्छ।
मुख्य भिन्नता तान्ने विधि हो। एक परम्परागत ड्रबेन्चले स्ट्रोकमा तान्दछ, जबकि क्रलर प्रणालीले निरन्तर घर्षण-आधारित पुलिङ प्रदान गर्दछ। यो लामो निरन्तर ट्युबहरूको लागि फाइदाजनक छ किनभने यसले स्टप-स्टार्ट चक्र घटाउँछ र कोरेको उत्पादनलाई सिधै कोइलरमा प्रवेश गर्न अनुमति दिन्छ।
उचित क्रलर दबाब, ट्र्याक अवस्था, पङ्क्तिबद्धता र प्रक्रिया स्नेहन महत्त्वपूर्ण छन्। अत्यधिक क्ल्याम्पिङ दबाबले संवेदनशील सतहहरूलाई क्षति पुर्याउन सक्छ, जबकि अपर्याप्त दबाबले फिसल्न सक्छ। त्यसैले क्ल्याम्पिङ प्रणालीलाई ट्यूब सामग्री र सतह आवश्यकताहरू अनुसार समायोजन गर्न आवश्यक छ मात्र अधिकतम दबाव लागू गर्नुको सट्टा।
कृपया प्रदान गर्नुहोस्सामाग्री ग्रेड, सुरु ट्यूब व्यास, समाप्त व्यास, ट्यूब पर्खाल मोटाई यदि लागू हुन्छ, आवश्यक रेखाचित्र गति, लक्ष्य उत्पादन उत्पादन, कुंडल आयाम र उपलब्ध विद्युत आपूर्ति। रेखाचित्र नमूना वा अवस्थित पास तालिका पनि उपयोगी छ। यी प्यारामिटरहरूले आवश्यक रेखाचित्र बल र मेसिन मोडेललाई उद्धरण अघि जाँच गर्न अनुमति दिन्छ।
मानक मेसिनले रेखाचित्र प्रणाली र डाइ होल्डर समावेश गर्दछ। विशिष्ट ट्यूब साइजहरूको लागि डाइजहरू ग्राहकको सामग्री र आयामहरू अनुसार चयन गरिन्छ र सामान्यतया आवश्यक रेखाचित्र प्रक्रिया अनुसार उद्धृत गरिन्छ।
हो। FR-श्रृंखलाको कन्फिगरेसनमा एक एकीकृत कोइलिंग स्टेशन समावेश छ। कोइलरले रेखाचित्र रेखाको गतिलाई पछ्याउँछ र समाप्त ट्यूबलाई निर्दिष्ट स्पूल वा ड्रममा हावा दिन्छ। कोइल लम्बाइ, तनाव र परिवर्तन आवश्यकताहरू प्राविधिक विशिष्टताको समयमा पुष्टि गरिनु पर्छ।
मानक MOQ हो1 पूर्ण मेसिन सेट। परिमाणमा आधारित कोटेशन तयार गर्न सकिन्छ१ सेट, २-४ सेट र ५+ सेट। अन्तिम एकाइ मूल्य मात्र मात्रामा मात्र होइन तर चयन गरिएको मोडेल, टुलिङ, कोइलिङ कन्फिगरेसन, स्वचालन र ग्राहक-विशेष आवश्यकताहरूमा पनि निर्भर गर्दछ।
मानक FOB उद्धरण आधारित छशेन्जेन पोर्ट, चीन। यदि तपाईंको रसद व्यवस्थालाई अर्को चिनियाँ पोर्ट चाहिन्छ भने, ढुवानी अवधि र आन्तरिक यातायात लागत उद्धरणमा पुन: गणना गर्न सकिन्छ।
मानक FR-16 र FR-25 आदेशहरू सामान्यतया आवश्यक हुन्छ30-60 दिन। FR-38 र अनुकूलित कन्फिगरेसन भएका मेसिनहरूलाई सामान्यतया आवश्यक हुन्छ60-90 दिन। प्राविधिक विवरणहरू र अर्डर विवरणहरू अन्तिम भएपछि पुष्टि गरिएको नेतृत्व समय सुरु हुन्छ।
अत्यावश्यक परियोजनाहरूको लागि प्राथमिकता उत्पादन छलफल गर्न सकिन्छ। द्रुत अर्डर हालको कारखाना क्षमता, कम्पोनेन्ट उपलब्धता र मेसिन कन्फिगरेसनको अधीनमा छ। अर्डर राख्नु अघि द्रुत डेलिभरी मिति व्यावसायिक उद्धरणमा लिखित रूपमा पुष्टि गरिनु पर्छ।
मानक भुक्तानी व्यवस्था छअर्डर पुष्टि पछि 30% जम्मा र कारखाना स्वीकृति परीक्षण पछि ढुवानी अघि 70% ब्यालेन्स। योग्य परियोजनाहरूको लागि वैकल्पिक सर्तहरू छलफल गर्न सकिन्छ।
मेशिन मेकानिकल सञ्चालन, विद्युतीय कार्यहरू, वायमेटिक क्ल्याम्पिङ, रेखाचित्र-गति नियन्त्रण, कोइलिङ सिङ्क्रोनाइजेसन, सुरक्षा प्रकार्यहरू र समग्र असेंबलीको लागि जाँच गरिन्छ। जब ग्राहक ट्यूब नमूनाहरू प्रदान गरिन्छ, वास्तविक रेखाचित्र र coiling परीक्षण ढुवानी अघि व्यवस्थित गर्न सकिन्छ।
हो। FangRong ले स्थापना मार्गदर्शन, कमीशन समर्थन र अपरेटर प्रशिक्षण प्रदान गर्न सक्छ। तालिमले मेसिन सञ्चालन, डाइ परिवर्तन, नियमित मर्मतसम्भार, क्रलर समायोजन र आधारभूत दोष निदानलाई कभर गर्न सक्छ। परियोजना र गन्तव्य अनुसार सटीक सेवा व्यवस्था पुष्टि हुन्छ।
मानक वारेन्टी अवधि होकमिसन देखि 12 महिना। सामान्य प्रतिस्थापन भागहरू जस्तै क्रलर कम्पोनेन्टहरू, गियरहरू, सिलहरू र सेन्सरहरू मेसिन कन्फिगरेसन अनुसार आपूर्ति गर्न सकिन्छ। सञ्चालन र मर्मतसम्भार मुद्दाहरूको लागि टाढाको प्राविधिक समर्थन पनि उपलब्ध छ।
हो, जहाँ ग्राहकले प्रतिनिधि ट्यूब सामग्री र आवश्यक रेखाचित्र जानकारी अग्रिम प्रदान गर्न सक्छ। वास्तविक सामग्रीको साथ परीक्षण विशेष गरी नयाँ अनुप्रयोगहरूको लागि उपयोगी छ किनभने यसले रेखाचित्र बल, गति, स्नेहन, सतह अवस्था र कोइलिङ प्रदर्शनलाई डेलिभरी अघि मूल्याङ्कन गर्न अनुमति दिन्छ।
खरिदकर्ताले अन्तिम मेसिन लेआउट अनुसार आवश्यक आधार, लंगर स्थिति, विद्युत आपूर्ति, कम्प्रेस्ड एयर, लुब्रिकेशन प्रणाली र सामग्री ह्यान्डलिंग उपकरणहरू तयार गर्नुपर्छ। FangRong ले ढुवानी अघि आधार रेखाचित्र, एंकर-बोल्ट जानकारी र स्थापना आवश्यकताहरू प्रदान गर्न सक्छ।
ठेगाना
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
टेलिफोन