उत्पादनहरू
उत्पादनहरू

हामी विभिन्न उद्योगहरूमा ट्यूब, बार, र तार सामग्रीहरूका लागि तयार पारिएको, स्ट्रेटनिङ, कोल्ड ड्राइंग, पोइन्टिङ, च्याम्फरिङ, कटिङ, थ्रेड रोलिङ मेसिन, र ड्राइङ डाइजलगायत परिशुद्ध धातु प्रशोधन उपकरणहरूको विस्तृत दायरा प्रस्ताव गर्छौं।

उत्पादनहरू
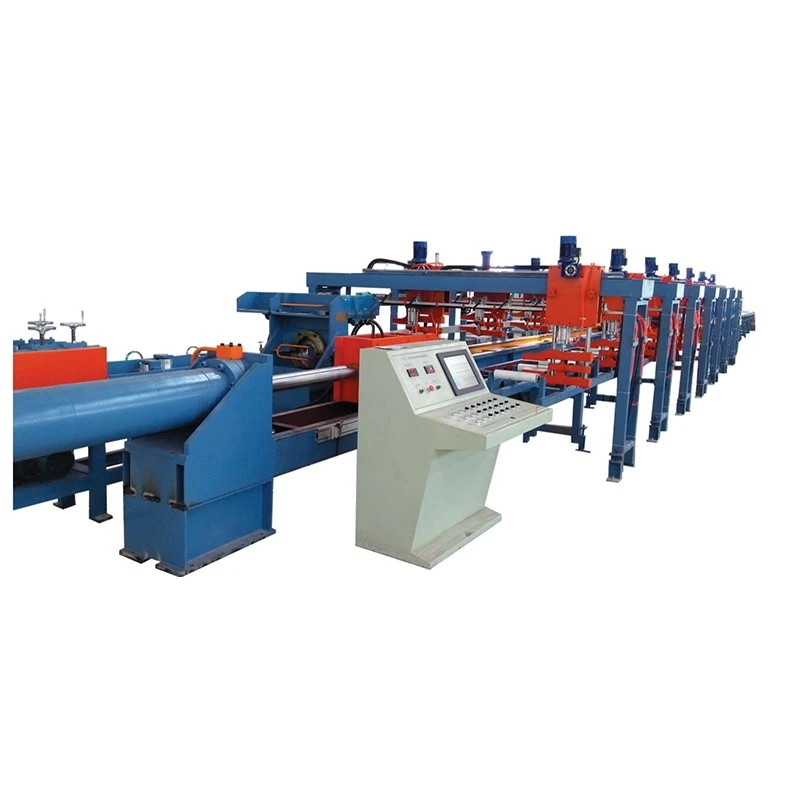
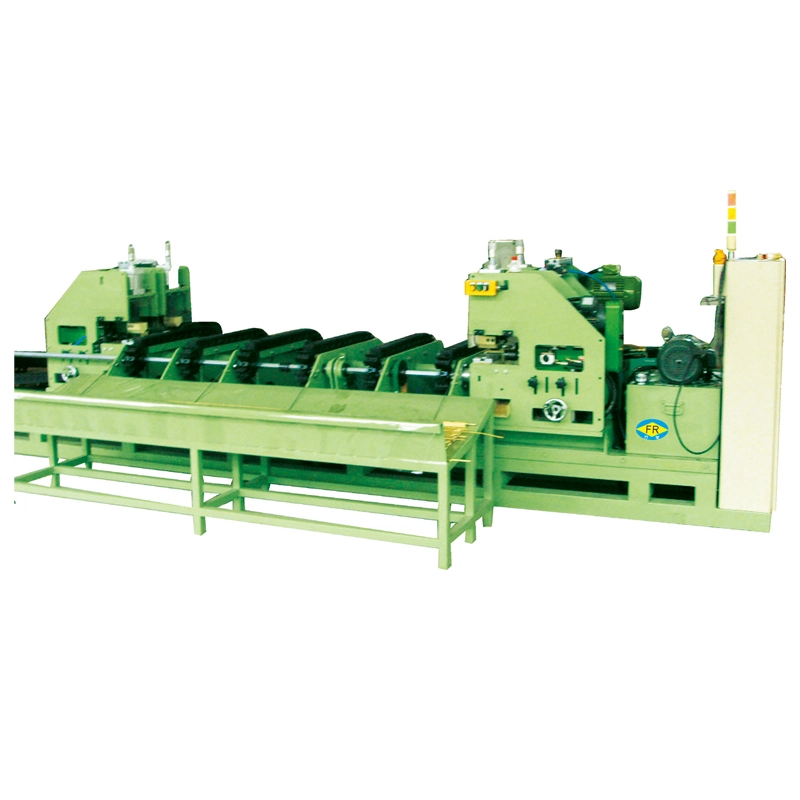
बसबार हाइड्रोलिक रेखाचित्र मेसिन
  • बसबार हाइड्रोलिक रेखाचित्र मेसिनबसबार हाइड्रोलिक रेखाचित्र मेसिन
  • बसबार हाइड्रोलिक रेखाचित्र मेसिनबसबार हाइड्रोलिक रेखाचित्र मेसिन

बसबार हाइड्रोलिक रेखाचित्र मेसिन

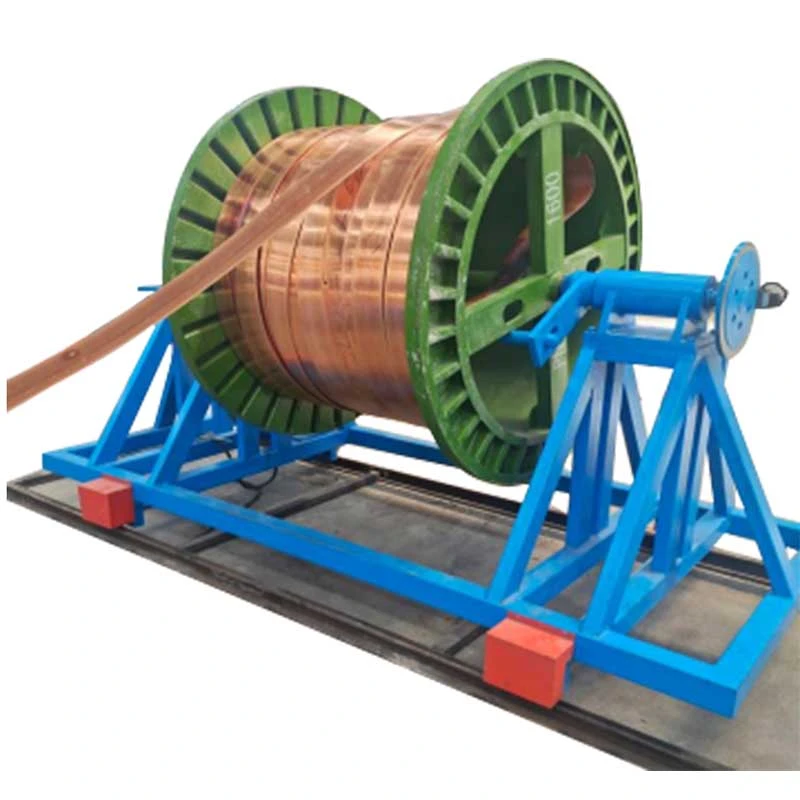
दबसबार हाइड्रोलिक रेखाचित्र मेसिनचिसो रेखाचित्र को लागी डिजाइन गरिएको छतामा र एल्युमिनियम बसबारहरू, आयामी शुद्धता, सतह समाप्त, र कठोरता सुधार। रेखाचित्र बलहरू बाट दायरा10-100 टनको रेखाचित्र लम्बाइ संग६–१२ मिटरर को गति2-12 मि/मिनेट। यसले तामा बसबारहरू बाट ह्यान्डल गर्दछ40×2 mm देखि 400×30 mm सम्म। हाइड्रोलिक बल नियन्त्रण र चर गति कम सतह दोष संग स्थिर रेखाचित्र प्रदान गर्दछ। लागि उपयुक्तविद्युत वितरण, ट्रान्सफर्मर, स्विचगियर, र विद्युतीय उपकरणहरू.

मूल्याङ्कन: 5.0
(मूल्याङ्कन गणना: 1)

दबसबार हाइड्रोलिक रेखाचित्र मेसिन, जसलाई तामाको बसबार ड्रबेन्च वा हाइड्रोलिक बसबार ड्राइङ् मेसिन पनि भनिन्छ, कोल्ड ड्राइङ तामा र एल्युमिनियम फ्ल्याट बारहरू बाहिर निकाल्न वा कास्टिङ पछि डिजाइन गरिएको हो। हाइड्रोलिक सिलिन्डरले चौडाइ र मोटाई कम गर्न, आयामी स्थिरता सुधार गर्न, सतहलाई परिष्कृत गर्न र चिसो कार्यको माध्यमबाट बल बढाउनको लागि सटीक डाइ मार्फत वर्कपीस तान्छ।

FangRong को FR-श्रृङ्खला समावेश छFR-10T, FR-20T, FR-30T, FR-50T र FR-100T, 10 देखि 100 टन सम्म रेखाचित्र बलहरू कभर। मोडेलमा निर्भर गर्दै, मेसिनले बसबारहरू बाट ह्यान्डल गर्दछचौडाइमा 15 देखि 400 मिमी, मोटाईमा 2 देखि 30 मिमी, र प्रभावकारी रेखाचित्र लम्बाइमा 6 देखि 12 मिटर। यो मुख्यतया तामा र आल्मुनियम बसबारहरू स्विचगियर, वितरण उपकरण, ट्रान्सफर्मर, बिजुली जडानकर्ता र अन्य पावर अनुप्रयोगहरूको लागि प्रयोग गरिन्छ।

Busbar Hydraulic Drawing Machine Copper Busbar Hydraulic Drawing Machine

कसरी बसबार रेखाचित्र प्रक्रिया काम गर्दछ

बसबार हाइड्रोलिक ड्राइंग मेसिनले हाइड्रोलिक पुल-थ्रु प्रक्रिया प्रयोग गर्दछ। वास्तविक डाइ डिजाइन, प्रति पास कटौती र रेखाचित्र बल बसबारको आकारबाट मात्र नभई प्रारम्भिक खण्ड, लक्ष्य खण्ड, सामग्री अवस्था र आवश्यक गुणहरूबाट निर्धारण गरिनुपर्छ।

1. workpiece लोड गर्दै
एक्सट्रुडेड वा कास्ट कपर वा एल्युमिनियम बसबार फिड र्याकमा राखिएको छ। अगाडिको छेउ पोइन्ट गरिएको वा घटाइएको छ ताकि यो रेखाचित्रमा प्रवेश गर्न सकियोस्।

2. डाई प्रविष्टि
तयार अन्त आवश्यक अन्तिम क्रस-सेक्शनको लागि डिजाइन गरिएको डाई मार्फत जान्छ। गैर-मानक बसबार प्रोफाइलहरूको लागि, डाइ होल्डर र टुलिङ खण्ड मिलाउन कन्फिगर गर्न सकिन्छ।

3. हाइड्रोलिक रेखाचित्र
हाइड्रोलिक सिलिन्डरले बसबारलाई नियन्त्रित बलमा डाइ मार्फत तान्छ। FR-श्रृङ्खला दायरामा सिलिन्डर बोर आकारहरू125 देखि 280 मिमी, पिस्टन रड व्यास संग70 देखि 140 मिमी.

4. रेखाचित्र गति नियन्त्रण
रेखाचित्र गति बाट समायोज्य छ2 देखि 12 मि/मिनेट। ठूला कटौतीहरू, कठिन खण्डहरू वा प्रक्रिया अवस्थाहरूलाई नजिकको नियन्त्रणको आवश्यकताको लागि कम गति उपयुक्त हुन सक्छ, जबकि स्थिर उत्पादन लाइनहरूले उच्च सेटिङ प्रयोग गर्न सक्छ जहाँ उपकरण र स्नेहन प्रणालीले अनुमति दिन्छ।

5. फिर्ता स्ट्रोक
रेखाचित्र स्ट्रोक पछि, साना मोडेलहरूमा 20 m/min सम्म र FR-100T मा 15 m/min सम्म अर्को चक्रको लागि क्यारिज फर्कन्छ।

6. आवश्यक हुँदा सीधा
डाउनस्ट्रीम प्रक्रियालाई धनु वा ट्विस्टको कडा नियन्त्रण आवश्यक हुँदा वैकल्पिक सीधा इकाई थप्न सकिन्छ।

PLC ले रेखाचित्र र फिर्ता अनुक्रमहरू नियन्त्रण गर्न सक्छ, जबकि HMI ले अपरेटरहरूलाई रेखाचित्र गति र स्ट्रोक लम्बाइ जस्ता अपरेटिङ प्यारामिटरहरू सेट र निगरानी गर्न अनुमति दिन्छ।

यसले कस्ता समस्याहरू समाधान गर्छ?

एक्सट्रुसन पछि ढीलो आयामी सहिष्णुता
एक्स्ट्रुजनले सटीक विद्युतीय घटकहरूको लागि आवश्यक चौडाइ र मोटाई सहिष्णुता प्रदान गर्न सक्दैन। क्यालिब्रेट गरिएको डाइ मार्फत रेखाचित्रले क्रस-सेक्शनमा नियन्त्रित कमी प्रदान गर्दछ र पट्टीको साथमा आयामी स्थिरता सुधार गर्दछ।

अघिल्लो प्रक्रियाबाट सतह त्रुटिहरू
बाहिर निकालिएको सतहहरूमा चिन्हहरू वा अनियमितताहरू हुन सक्छन् जुन खुला बसबारहरू वा सटीक सम्पर्क घटकहरूको लागि अस्वीकार्य हुन सक्छ। ठीकसँग चयन गरिएको रेखाचित्र उपकरण र स्नेहनले समाप्त सतह सुधार गर्न सक्छ।

कम कठोरता वा अपर्याप्त शक्ति
चिसो रेखाचित्रले काम कडा बनाउने परिचय दिन्छ। यसले कठोरता र तन्य शक्ति बढाउन सक्छ र त्यसपछिको झुकाउने, एसेम्बली वा घुमाउने क्रममा बसबारलाई यसको आकार कायम राख्न मद्दत गर्दछ। सही मेकानिकल-सम्पत्ति परिवर्तन कमी र भौतिक अवस्था मा निर्भर गर्दछ।

क्रस-सेक्शन भिन्नता
एक सटीक रेखाचित्र डाइले एक्स्ट्रुजनमा भर पर्नु भन्दा पनि समाप्त खण्डलाई निरन्तर रूपमा नियन्त्रण गर्दछ, जुन महत्त्वपूर्ण हुन्छ जब बसबारहरू निश्चित क्लियरेन्सहरू, टर्मिनलहरू, इन्सुलेटरहरू वा विद्युतीय सम्मेलनहरूमा फिट हुनुपर्छ।

दोहोर्याइएको म्यानुअल रेखाचित्र कार्यहरू
हाइड्रोलिक एक्ट्युएसनले प्रोग्रामेबल पुलिङ र रिटर्न साइकलहरू प्रदान गर्दछ, म्यानुअल रूपमा नियन्त्रित वा मेकानिकली रूपमा संचालित उपकरणहरूको तुलनामा म्यानुअल हस्तक्षेप कम गर्दछ।

मुख्य विशेषताहरू र तिनीहरू कहाँ महत्त्वपूर्ण छन्

सटीक क्रस-सेक्शन नियन्त्रण
रेखाचित्र प्रक्रियाको मुख्य मान केवल तान्ने बल बढाउनुको सट्टा आयामी सुधार हो। यो सबै भन्दा उपयोगी छ जब extruded खण्ड आवश्यक अन्तिम आकार को नजिक छ तर लगातार विधानसभा वा विद्युत घटक को लागी आवश्यक सहिष्णुता पूरा गर्दैन।

2-12 मि/मिनेट समायोज्य रेखाचित्र गति
चर गतिले अपरेटरलाई प्रक्रियालाई सामग्री, खण्ड ज्यामिति, कटौती र टूलिङ अवस्थासँग मिलाउन अनुमति दिन्छ। अधिकतम गति स्वचालित रूपमा उत्तम उत्पादन सेटिङ होइन; सतहको गुणस्तर, तापक्रम र स्नेहनले पनि प्रयोगयोग्य गतिलाई असर गर्छ।

10-100 टन रेखाचित्र बल
आवश्यक टनेज सामग्रीको बल, कमी, सम्पर्क अवस्था र खण्ड ज्यामितिमा निर्भर गर्दछ। फराकिलो बसबारलाई समान क्रस-सेक्शनल क्षेत्रको साँघुरो पट्टीको रूपमा समान बल आवश्यक पर्दैन, त्यसैले मोडेल चयन वास्तविक रेखाचित्र-बल गणनामा आधारित हुनुपर्छ।

6-12 मिटर प्रभावकारी रेखाचित्र लम्बाइ
यो दायराले धेरै सीधा बसबार उत्पादन अनुप्रयोगहरू समेट्छ। लामो स्ट्रोकहरू विचार गर्न सकिन्छ जब समाप्त उत्पादन लम्बाइ वा उत्पादन लेआउट तिनीहरूलाई आवश्यक छ।

हाइड्रोलिक बल नियन्त्रण
हाइड्रोलिक प्रणालीले सम्पूर्ण स्ट्रोकमा नियन्त्रित तान्ने बल प्रदान गर्दछ। यो विशेष गरी ठूला तामाका खण्डहरू र प्रक्रियाहरूको लागि उपयोगी छ जहाँ तान्ने बलमा अचानक परिवर्तनहरूले सतहको गुणस्तर वा उपकरणको जीवनलाई असर गर्न सक्छ।

PLC र HMI नियन्त्रण
प्रोग्रामेबल नियन्त्रणले रेखाचित्र स्ट्रोक, रिटर्न स्ट्रोक र चक्र अनुक्रम व्यवस्थापन गर्न सक्छ। यो दोहोर्याउने उत्पादनको लागि उपयोगी छ किनभने अपरेटरहरूले प्रत्येक स्ट्रोकलाई म्यानुअल रूपमा नियन्त्रण गर्नुको सट्टा परिभाषित प्रक्रिया सेटिङहरूसँग काम गर्न सक्छन्।

वैकल्पिक सीधा र रेखा एकीकरण
धेरै डाउनस्ट्रीम अपरेसनहरू मार्फत बसबारहरू प्रशोधन गर्ने बिरुवाहरूका लागि, रेखाचित्र मेसिनलाई मध्यवर्ती ह्यान्डलिंग कम गर्न फिडिङ, सीधा गर्ने वा अन्य ह्यान्डलिंग उपकरणहरूसँग कन्फिगर गर्न सकिन्छ।

प्राविधिक विनिर्देशहरू

मोडेल चयनको साथ सुरु गर्नुपर्छसुरु हुने चौडाइ र मोटाई, लक्ष्य चौडाइ र मोटाई, तामा वा एल्युमिनियम ग्रेड, प्रति पास कटौती, आवश्यक रेखाचित्र लम्बाइ र अपेक्षित उत्पादन उत्पादन। मूल्याङ्कन गरिएको टनेज त्यसपछि गणना गरिएको रेखाचित्र बल विरुद्ध जाँच गर्नुपर्छ।

मोडेल FR-10T FR-20T FR-30T FR-50T FR-100T
रेखाचित्र बल (टन) 10 20 30 50 100
बसबार चौडाइ (मिमी) 40 १५-६० २०-१२० ३०-१८० ३०-४००
बसबार मोटाई (मिमी) २-५ २-१० २-२० २-३० ३-३०
प्रभावकारी रेखाचित्र लम्बाइ (m) ६-१२ ६-१२ ६-१२ ६-१२ ६-१२
सिलिन्डर बोर व्यास (मिमी) 125 150 180 200 280
पिस्टन रड व्यास (मिमी) 70 80 90 100 140
रेखाचित्र गति (मि/मिनेट) २-१२ २-१२ २-१२ २-१२ २-१२
फिर्ताको गति (मि/मिनेट) ५-२० ५-२० ५-२० ५-२० ५-१५
मुख्य मोटर पावर (kW) 22 45 55 75 ७५ × २
प्रणाली दबाव (kgf/cm²) 140 170 230 210 250

सबै FR-श्रृङ्खला मोडेलहरू मुख्य रूपमा तामा र एल्युमिनियम बसबारहरूको लागि डिजाइन गरिएका छन्। अनुकूलन डाइ होल्डरहरू, लामो रेखाचित्र स्ट्रोकहरू, विशेष चौडाइ / मोटाई दायराहरू, फिडिङ प्रणालीहरू र सीधा उपकरणहरू उत्पादन लाइन अनुसार विचार गर्न सकिन्छ।

रेखाचित्र बल कसरी चयन गर्ने

क्याटलगमा सूचीबद्ध अधिकतम बसबार आयामहरूद्वारा मात्र हाइड्रोलिक ड्रबेन्च चयन नगर्नुहोस्। ईन्जिनियरिङ् सिफारिसको लागि, प्रदान गर्नुहोस्सामग्री ग्रेड, सुरु खण्ड, समाप्त खण्ड, रेखाचित्र लम्बाइ, पास संख्या र लक्ष्य आउटपुट। यी प्यारामिटरहरूले मेसिन निर्दिष्ट गर्नु अघि आवश्यक रेखाचित्र बल र उपयुक्त कटौती तालिका मूल्याङ्कन गर्न अनुमति दिन्छ।

यदि आवश्यक रेखाचित्र बल धेरै कम छ भने, अधिक टन भार भएको बसबार हाइड्रोलिक ड्राइंग मेसिनले प्रक्रियामा सुधार नगरी उपकरणको लागत बढाउन सक्छ। यसको विपरित, मेसिनको बल सीमामा निरन्तर सञ्चालन गर्दा सामग्रीको अवस्था, स्नेहन वा उपकरणमा परिवर्तनहरूको लागि कम मार्जिन छोड्छ। त्यसैले उपयुक्त कार्य दायरा टनेज एक्लै भन्दा वास्तविक प्रक्रियाबाट निर्धारण गर्नुपर्छ।

अनुप्रयोगहरू

स्विचगियर र पावर वितरण

स्विचगियर, वितरण प्यानल र बस नलिकाहरूका लागि कपर बसबारहरूलाई लगातार चौडाइ र मोटाई चाहिन्छ किनभने समाप्त खण्डमा इन्सुलेशन प्रणालीहरू, टर्मिनलहरू र मेकानिकल समर्थनहरू फिट हुनुपर्छ। एक FR-30T देखि FR-50T क्लास मेसिनलाई बल गणना पछि मध्यम-खण्ड अनुप्रयोगहरूको लागि विचार गर्न सकिन्छ।

सामान्य उत्पादन समस्या:एक्सट्रुडेड पट्टी आयामी रूपमा लक्ष्यको नजिक छ तर एसेम्बली अघि थप मेसिनिंग चाहिन्छ। रेखाचित्रले सतह स्थिरता सुधार गर्दा निर्दिष्ट आयामहरूको नजिक खण्ड ल्याउन सक्छ।

ट्रान्सफर्मर निर्माण

ट्रान्सफर्मर एसेम्बलीहरूमा प्रयोग हुने फ्ल्याट तामा कन्डक्टरहरूलाई नियन्त्रित आयामहरू र गठन वा घुमाउनको लागि उपयुक्त मेकानिकल गुणहरू आवश्यक पर्दछ। चिसो रेखाचित्रले आयामी कमीको अतिरिक्त काम कडा प्रदान गर्न सक्छ।

सामान्य उत्पादन समस्या:एक कन्डक्टर जुन धेरै नरम वा आयामी रूपमा असंगत छ घुमाउरो समयमा विकृत हुन सक्छ। रेखाचित्र तालिका आवश्यक अन्तिम खण्ड र विन्डिङ सञ्चालन अघि सामग्री अवस्था प्राप्त गर्न चयन गर्न सकिन्छ।

विद्युतीय जडानकर्ता र टर्मिनलहरू

टर्मिनलहरू, कनेक्टरहरू र ग्राउन्डिङ कम्पोनेन्टहरूका लागि प्रयोग गरिएका साना तामाका खण्डहरू लगातार क्रस-सेक्शनल आयामहरूबाट लाभान्वित हुन्छन् किनभने भिन्नताहरूले विधानसभा फिट र विद्युतीय सम्पर्कलाई असर गर्न सक्छ।

सामान्य उत्पादन समस्या:पट्टी मोटाईमा भिन्नताले असंगत मेसिनिङ भत्ता वा असेंबली फिट सिर्जना गर्दछ। क्यालिब्रेट गरिएको रेखाचित्र डाइले दोहोर्याउन सकिने अन्तिम खण्ड प्रदान गर्दछ।

इलेक्ट्रोलिसिस र उच्च-वर्तमान उपकरण

इलेक्ट्रोलाइसिस र अन्य उच्च-वर्तमान प्रणालीहरूमा प्रयोग हुने ठूला तामा कन्डक्टरहरू र इलेक्ट्रोड बसबारहरूलाई पर्याप्त क्रस-सेक्शनल क्षमता चाहिन्छ। दFR-100T100 टन सम्म मूल्याङ्कन रेखाचित्र बल प्रदान गर्दछ र भनिएको मोडेल दायरा भित्र 400 मिमी चौडा र 30 मिमी बाक्लो बसबारहरूलाई समर्थन गर्दछ।

नवीकरणीय ऊर्जा उपकरण

कपर बसबारहरू सौर्य इन्भर्टर क्याबिनेटहरू, ऊर्जा भण्डारण प्रणाली र शक्ति-रूपान्तरण उपकरणहरूमा प्रयोग गरिन्छ। रेखाचित्र उपयोगी छ जहाँ कन्डक्टरले पंचिंग, झुकाउने, प्लेटिङ वा अन्तिम एसेम्बली गर्नु अघि नियन्त्रित आयामहरू पूरा गर्नुपर्छ।

मोटर वाहन र EV इलेक्ट्रिकल प्रणाली

फ्ल्याट तामा कन्डक्टरहरू ब्याट्री प्रणाली, उच्च-वर्तमान जडानहरू र पावर वितरण सम्मेलनहरूमा प्रयोग गरिन्छ। यी एप्लिकेसनहरूको लागि, आयामी स्थिरता महत्त्वपूर्ण छ किनभने बसबारहरू प्राय: रेखाचित्र पछि झुकाउने, इन्सुलेशन, पंचिंग वा टर्मिनल असेंबलीबाट गुज्र्छन्।

ईन्जिनियरिङ् र निर्माण अनुभव

FangRong Hydraulic Drawing Machine Manufacturing

हाइड्रोलिक ड्रबेन्च इन्जिनियरिङ 1998 देखि
FangRong 1998 देखि चिसो रेखाचित्र उपकरण निर्माण मा संलग्न छ। यसको ईन्जिनियरिङ् अनुभवले हाइड्रोलिक ड्रबेन्च, डाइ डिजाइन, ड्राइंग-फोर्स गणना, घटाउने तालिका र गैर-फेरस र अन्य धातु उत्पादनहरूको लागि प्रक्रिया स्वचालन समावेश गर्दछ।

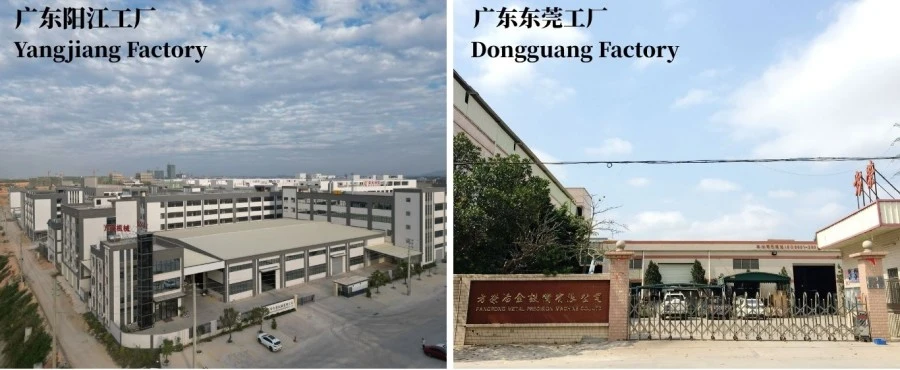
दुई उत्पादन सुविधाहरू
FangRong Dongguan र Yangjiang मा निर्माण सुविधाहरू सञ्चालन गर्दछ। दुई-साइट उत्पादन व्यवस्थाले मानक र अनुकूलित रेखाचित्र उपकरणहरूको लागि अतिरिक्त उत्पादन क्षमता प्रदान गर्दछ।

अन्तर्राष्ट्रिय स्थापनाहरू
FangRong उपकरणहरू 70 भन्दा बढी देशहरूमा ग्राहकहरूलाई आपूर्ति गरिएको छ र तामा, आल्मुनियम, स्टील, स्टेनलेस स्टील र अन्य धातु-प्रशोधन अनुप्रयोगहरूमा प्रयोग गरिन्छ।

प्रक्रिया-विशेष ईन्जिनियरिङ्
बसबार परियोजनाको लागि, महत्त्वपूर्ण इन्जिनियरिङ कार्य हाइड्रोलिक सिलिन्डर छनोटमा सीमित छैन। FangRong ले ग्राहकको वास्तविक बसबार आयामहरूमा आधारित रेखाचित्र-बल गणना, डाइ कन्फिगरेसन, कटौती तालिका, हाइड्रोलिक प्यारामिटरहरू, लेआउट रेखाचित्रहरू र वैकल्पिक स्वचालनमा मद्दत गर्न सक्छ।

कारखाना स्वीकृति परीक्षण
ढुवानी अघि, मेशिनहरू निष्क्रिय अपरेशनबाट गुज्रन सक्छन् र त्यसपछि मूल्याङ्कन-लोड परीक्षण। जहाँ ग्राहक नमूनाहरू उपलब्ध छन्, वास्तविक सामाग्री ड्राइंग सञ्चालन, हाइड्रोलिक स्थिरता, मेसिन आन्दोलन र डेलिभरी अघि समाप्त-उत्पादन आवश्यकताहरू जाँच गर्न प्रयोग गर्न सकिन्छ।

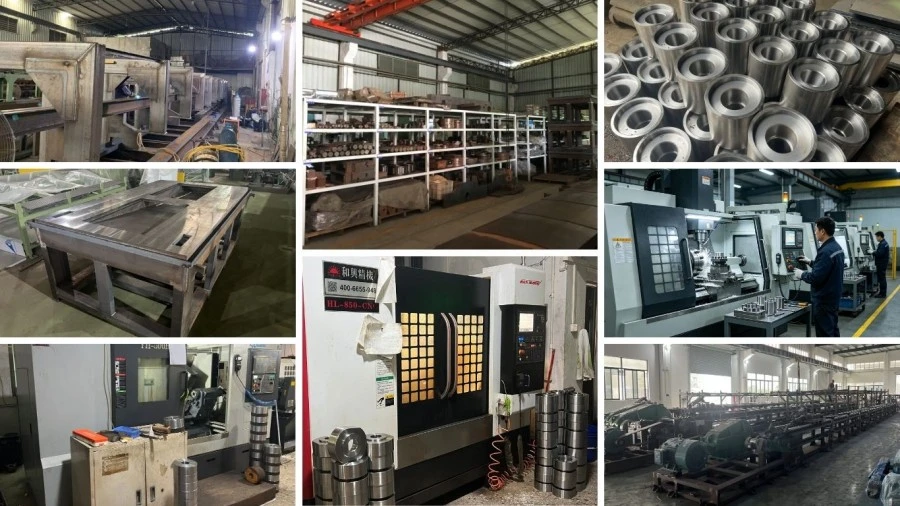
कार्यशाला र गुणस्तर नियन्त्रण

Hydraulic Drawing Machine Workshop

निर्माण प्रक्रिया

Hydraulic Drawing Machine Production Process

1. अर्डर ईन्जिनियरिङ्- बसबार आयामहरू, सामग्री, रेखाचित्र बल, डाइ कन्फिगरेसन, हाइड्रोलिक प्यारामिटरहरू र स्वचालन आवश्यकताहरू उत्पादन अघि समीक्षा गरिन्छ।

2. घटक निरीक्षण- सिलिन्डर ट्यूबहरू, पिस्टन रडहरू, सिलहरू र संरचनात्मक स्टीलहरू लगायतका मुख्य भागहरू एसेम्बली अघि निरीक्षण गरिन्छ।

3. सटीक मेसिनिंग- सिलिन्डर बोरहरू, पिस्टन रडहरू र गाइड कम्पोनेन्टहरू आवश्यक आयामी सहनशीलता अनुसार मेसिन र समाप्त हुन्छन्।

4. हाइड्रोलिक विधानसभा- हाइड्रोलिक पावर एकाइहरू, भल्भहरू, पाइपिङ र नियन्त्रण कम्पोनेन्टहरू भेला हुन्छन् र दबाव स्थिरता र चुहावटको लागि जाँच गरिन्छ।

5. मेकानिकल पङ्क्तिबद्धता- मुख्य सिलिन्डर, ड्र क्यारेज र गाइड प्रणालीलाई चित्रण गर्दा स्थिर गति कायम राख्नको लागि जम्मा र पङ्क्तिबद्ध गरिएको छ।

6. इलेक्ट्रिकल र PLC एकीकरण- नियन्त्रण प्रणाली मेसिन कन्फिगरेसन र आवश्यक रेखाचित्र चक्र अनुसार प्रोग्राम गरिएको छ।

7. लोड परीक्षण— मेशिन सञ्चालन परिभाषित लोड अवस्थाहरूमा जाँच गरिन्छ, ग्राहक सामग्री परीक्षणको साथ जहाँ नमूनाहरू प्रदान गरिन्छ।

8. अन्तिम निरीक्षण- हाइड्रोलिक दबाव, आन्दोलन, विद्युतीय कार्यहरू, सुरक्षा उपकरणहरू, आयामहरू र सामान्य मेसिन अवस्था ढुवानी अघि निरीक्षण गरिन्छ।

9. प्याकेजिङ्ग निर्यात गर्नुहोस्- कम्पोनेन्टहरू लोड गर्नु अघि नमी, जंग र यातायात क्षतिबाट सुरक्षित छन्।

प्रमाणीकरण र अनुपालन

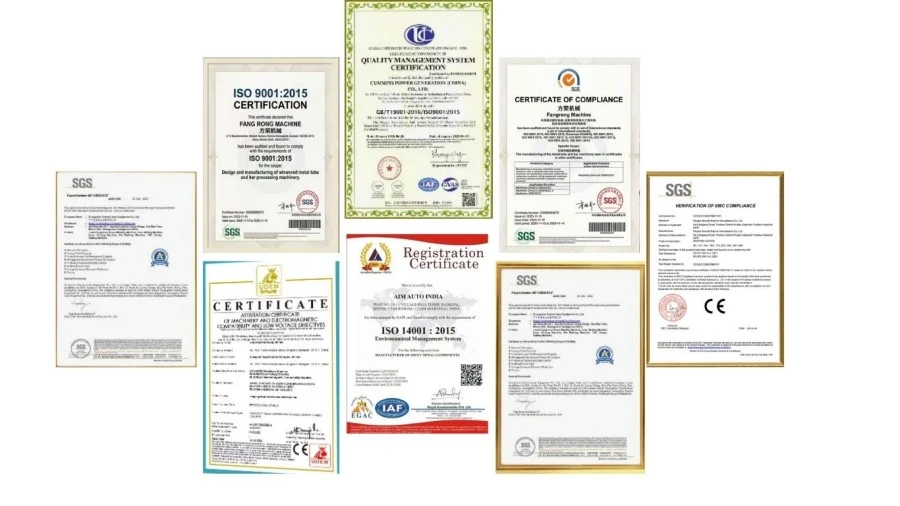
Hydraulic Drawing Machine Certifications

ISO 9001: 2015- सान्दर्भिक डिजाइन, निर्माण, स्थापना र सेवा गतिविधिहरू कभर गर्ने गुणस्तर व्यवस्थापन प्रणाली। प्रमाणपत्र नं.UQ231211R1.

CE- मानक मेसिन कन्फिगरेसनहरू लागू मेसिनरी सुरक्षा आवश्यकताहरूको लागि CE अनुरूप कागजातहरूसँग आपूर्ति गर्न सकिन्छ। सही घोषणा र सुरक्षा कन्फिगरेसन मेसिन आदेश र गन्तव्य बजार लागि पुष्टि गरिनु पर्छ।

SGS निरीक्षण- ढुवानी अघि स्वतन्त्र प्रमाणिकरण चाहिने ग्राहकहरूको लागि तेस्रो-पक्ष निरीक्षणको व्यवस्था गर्न सकिन्छ।

पेटेन्ट— FangRong ले 32 आविष्कार प्याटेन्टहरू र 100 भन्दा बढी उपयोगिता मोडेल प्याटेन्टहरू रिपोर्ट गर्दछ, जसमा रेखाचित्र उपकरण कम्पोनेन्टहरू र टूलिङ प्रणालीहरूसँग सम्बन्धित प्याटेन्टहरू समावेश छन्।

प्याकेज र ढुवानी

Hydraulic Drawing Machine Packaging and Shipping

मेसिन निर्यात ढुवानीको लागि जंग सुरक्षा, नमी संरक्षण र प्रमुख घटकहरूको लागि उपयुक्त काठ प्याकेजिङको लागि तयार छ। ठूला हाइड्रोलिक र मेकानिकल एसेम्बलीहरू कन्टेनर लोडिङ र साइट स्थापना आवश्यकताहरू अनुसार छुट्टै पठाउन सकिन्छ।

उद्धरणको लागि, अन्तिम ढुवानी विधि, प्याकिङ कन्फिगरेसन, प्रस्थान पोर्ट र इन्कोटर्म गन्तव्य, मेसिनको आयाम र अर्डर कन्फिगरेसन अनुसार पुष्टि गरिनुपर्छ।

बारम्बार सोधिने प्रश्नहरू

Q1: कुन सामग्रीले बसबार हाइड्रोलिक रेखाचित्र मेसिन प्रक्रिया गर्न सक्छ?

मानक आवेदन छतामा र एल्युमिनियम बसबारहरू। तामा मिश्र धातु, एल्युमिनियम मिश्र र अन्य गैर-फेरस सामग्रीहरू पनि विचार गर्न सकिन्छ जब भौतिक अवस्था, रेखाचित्र बल र उपकरण उपयुक्त हुन्छ। सामाग्री ग्रेड मोडेल चयन गर्नु अघि प्रदान गर्नुपर्छ।

Q2: कुन बसबार आकारहरू FR-श्रृंखला प्रक्रिया गर्न सक्छ?

उल्लेख गरिएको मोडेल दायराले चौडाइहरू कभर गर्दछ15 देखि 400 मिमीर बाट मोटाई2 देखि 30 मिमी, मोडेल मा निर्भर सटीक दायरा संग। FR-100T ले 30-400 मिमी चौडाइ र 3-30 मिमी मोटाई कभर गर्दछ।

Q3: एक रेखाचित्र पासमा कति कटौती हासिल गर्न सकिन्छ?

त्यहाँ कुनै एकल कटौती मान छैन जुन प्रत्येक तामा वा एल्युमिनियम बसबारमा लागू हुन्छ। व्यावहारिक कटौती सामग्रीको ग्रेड र अवस्था, सुरु र अन्तिम खण्ड, ज्यामिति, स्नेहन र आवश्यक मेकानिकल गुणहरूमा निर्भर गर्दछ। ठूला कुल कटौतीहरूको लागि, बहु रेखाचित्र पासहरू र मध्यवर्ती एनिलिङ आवश्यक हुन सक्छ।

Q4: के चिसो रेखाचित्रले तामा बसबारको कठोरता बढाउँछ?

हो। चिसो विकृतिले सामान्यतया काम कडाई मार्फत कठोरता र बल बढाउँछ। परिवर्तनको डिग्री कमी र सुरु सामग्री अवस्था मा निर्भर गर्दछ। यदि एक विशिष्ट तन्य शक्ति, कठोरता वा विस्तार आवश्यक छ भने, रेखाचित्र तालिका लक्षित मेकानिकल गुणहरू वरिपरि डिजाइन गरिनु पर्छ।

Q5: रेखाचित्रले स्वचालित रूपमा बसबार सतह उज्यालो बनाउँछ?

रेखाचित्रले सतहको अवस्थालाई उल्लेखनीय रूपमा सुधार गर्न सक्छ, तर अन्तिम नतिजा आउने सतह, डाइ गुणस्तर, ज्यामिति र स्नेहनमा पनि निर्भर गर्दछ। रेखाचित्र मेसिनले मूल सतह मुनि पहिले नै अवस्थित गहिरो दोषहरू हटाउन सक्दैन।

Q6: मैले FR-30T, FR-50T र FR-100T बीच कसरी छनौट गर्नुपर्छ?

समाप्त बसबार चौडाइ द्वारा मात्र छनौट गर्नुको सट्टा आवश्यक रेखाचित्र बल तुलना गर्नुहोस्। सुरु र लक्ष्य आयामहरू, सामग्री ग्रेड र कटौती तालिका प्रदान गर्नुहोस्। FangRong अनुमानित रेखाचित्र बल गणना गर्न र उपयुक्त मोडेल सिफारिस गर्न सक्छ।

Q7: रेखाचित्र गति सधैं 12 m/min मा सेट छ?

न। द2-12 मि/मिनेटदायरा एक समायोज्य अपरेटिङ दायरा हो, अनिवार्य उत्पादन गति होइन। उपयुक्त सेटिङ खण्ड ज्यामिति, कमी, सामग्री, स्नेहन, मर अवस्था र आवश्यक सतह गुणस्तर मा निर्भर गर्दछ। उच्च गति मात्र उपयोगी हुन्छ जब पूर्ण प्रक्रियाले स्थिर रेखाचित्र अवस्थाहरू कायम राख्न सक्छ।

Q8: के रेखाचित्र मेसिनलाई सीधा गर्ने मेसिनमा जडान गर्न सकिन्छ?

हो। समाप्त बसबारलाई धनु वा ट्विस्टको अतिरिक्त नियन्त्रण आवश्यक हुँदा वैकल्पिक सीधा इकाई एकीकृत गर्न सकिन्छ। फिडिङ र अन्य डाउनस्ट्रीम ह्यान्डलिंग उपकरणहरू पनि उत्पादन लेआउट अनुसार विचार गर्न सकिन्छ।

Q9: मेसिनमा सामान्यतया के समावेश छ?

मानक मेसिन कन्फिगरेसनमा हाइड्रोलिक रेखाचित्र प्रणाली, मुख्य सिलिन्डर, ड्र क्यारिज, डाइ होल्डर, हाइड्रोलिक पावर इकाई र PLC/HMI नियन्त्रण प्रणाली समावेश छ। विशेष बसबार साइजको लागि उपकरण अलग रूपमा पुष्टि गरिनु पर्छ किनभने डाइमेन्सनहरू ग्राहकको सुरु र समाप्त खण्डहरूमा निर्भर हुन्छन्।

Q10: उद्धरणको लागि के जानकारी आवश्यक छ?

प्रदान गर्नुहोस्सामग्रीको ग्रेड, सुरु हुने चौडाइ र मोटाई, समाप्त चौडाइ र मोटाई, आवश्यक रेखाचित्र लम्बाइ, पासहरूको संख्या, लक्ष्य उत्पादन र उपलब्ध कारखाना बिजुली आपूर्ति। एउटा रेखाचित्र वा क्रस-सेक्शनल रेखाचित्र गैर-मानक प्रोफाइलहरूको लागि पनि उपयोगी छ।

Q11: मानक प्रभावकारी रेखाचित्र लम्बाइ के हो?

FR-श्रृङ्खलाले प्रभावकारी रेखाचित्र लम्बाइ प्रयोग गर्दछ6-12 मिटर। लामो वा अनुप्रयोग-विशिष्ट रेखाचित्र लम्बाइहरू इन्जिनियरिङ डिजाइनको समयमा मूल्याङ्कन गर्न सकिन्छ।

Q12: विशिष्ट नेतृत्व समय के हो?

मानक मोडेल सामान्यतया लगभग आवश्यक छ30-60 दिन, जबकि ठूला वा अनुकूलित मेसिनहरू आवश्यक हुन सक्छ60-90 दिन। पुष्टि गरिएको नेतृत्व समय उद्धरणमा भनिएको हुनुपर्छ किनभने उपकरण, स्वचालन, मेशिन आकार र कारखाना कार्यभारले उत्पादन समयलाई असर गर्न सक्छ। द्रुत डेलिभरीलाई मानिनुको सट्टा केस द्वारा केस पुष्टि गरिनु पर्छ।

Q13: मानक भुक्तानी सर्तहरू के हुन्?

मानक व्यापार व्यवस्था छ30% अर्डर पुष्टिकरणमा जम्मा र 70% कारखाना स्वीकृति परीक्षण पछि ढुवानी अघि। विशेष परियोजनाहरूको लागि वैकल्पिक सर्तहरू छलफल गर्न सकिन्छ।

Q14: के वारेन्टी प्रदान गरिएको छ?

मानक वारेन्टी अवधि होकमिसन देखि 12 महिना। वारेन्टी कभरेज र बहिष्करणहरू अन्तिम बिक्री सम्झौतामा पुष्टि गरिनु पर्छ।

Q15: के तपाइँ स्थापना र अपरेटर प्रशिक्षण प्रदान गर्नुहुन्छ?

हो। FangRong ले स्थापना पर्यवेक्षण, कमीशन समर्थन र अपरेटर प्रशिक्षण प्रदान गर्दछ। साइटमा प्रशिक्षणले सामान्यतया मेसिन सञ्चालन, डाइ परिवर्तन, नियमित मर्मतसम्भार र आधारभूत गल्ती निदान समावेश गर्दछ। फाउन्डेशन रेखाचित्र र एंकर-बोल्ट लेआउट स्थापना अघि आपूर्ति गर्न सकिन्छ।

Q16: के तपाइँ हाम्रो तामा वा एल्युमिनियम बसबार खरिद गर्नु अघि परीक्षण गर्न सक्नुहुन्छ?

हो। जहाँ व्यावहारिक, ग्राहक नमूनाहरू कारखाना परीक्षणको लागि प्रयोग गर्न सकिन्छ। यो विशेष रूपमा उपयोगी हुन्छ जब बसबार खण्ड ठूलो, गैर-मानक हुन्छ, वा ग्राहकसँग विशिष्ट आयाम, सतह वा मेकानिकल-सम्पत्ति आवश्यकताहरू हुन्छन्।

Q17: CE प्रमाणीकरण उपलब्ध छ?

CE कागजात लागू मानक मेसिन कन्फिगरेसनको लागि आपूर्ति गर्न सकिन्छ। किनभने मेसिनरी अनुरूपता वास्तविक मेसिन कन्फिगरेसन र गन्तव्य बजारमा निर्भर गर्दछ, लागू हुने घोषणा, सुरक्षा उपकरणहरू र कागजातहरू अर्डर गर्नु अघि पुष्टि गरिनु पर्छ।

Q18: के FangRong ले हाम्रो बसबारको लागि आवश्यक रेखाचित्र बल गणना गर्न सक्छ?

हो। तामा वा एल्युमिनियम ग्रेड, सुरु खण्ड, लक्ष्य खण्ड र आवश्यक प्रक्रिया प्रदान गर्नुहोस्। FangRong ले यी प्यारामिटरहरूलाई रेखाचित्र बल मूल्याङ्कन गर्न, उपयुक्त FR-श्रृङ्खला मोडेल चयन गर्न र उपयुक्त कटौती र टूलिङ कन्फिगरेसन सिफारिस गर्न प्रयोग गर्न सक्छ।

सोधपुछ पठाउनुहोस्
सम्पर्क जानकारी
  • ठेगाना

    NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China

  • टेलिफोन

    +86-769-83202640

  • इमेल

    frsale@dgfangrong.com

हामीलाई तपाईंको सामग्री, उत्पादन विशिष्टताहरू, उत्पादन प्रक्रिया र उपकरण आवश्यकताहरू बारे बताउनुहोस्। FangRong ले उपयुक्त कोल्ड ड्राइंग मेसिन, ड्राइंग डाइज, स्ट्रेटेनिङ मेसिन र तपाईंको एप्लिकेसनका लागि अनुकूलित समाधानहरूबारे छलफल गर्न सक्छ।
मूल्याङ्कन:
5.0
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति
अस्वीकार गर्नुहोस्स्वीकार गर्नुहोस्