Whatsapp
हामी विभिन्न उद्योगहरूमा ट्यूब, बार, र तार सामग्रीहरूका लागि तयार पारिएको, स्ट्रेटनिङ, कोल्ड ड्राइंग, पोइन्टिङ, च्याम्फरिङ, कटिङ, थ्रेड रोलिङ मेसिन, र ड्राइङ डाइजलगायत परिशुद्ध धातु प्रशोधन उपकरणहरूको विस्तृत दायरा प्रस्ताव गर्छौं।
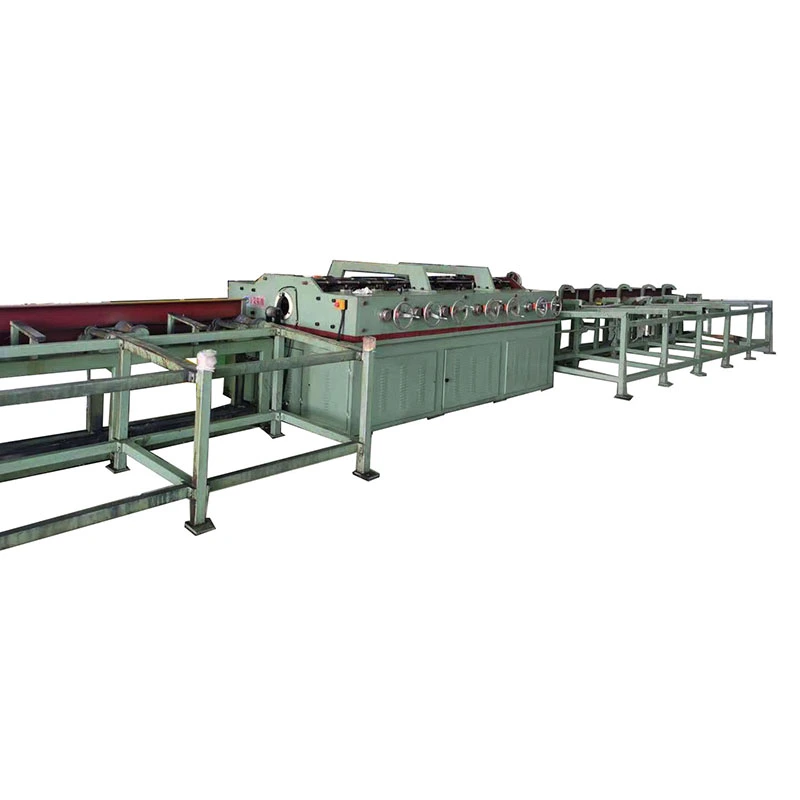
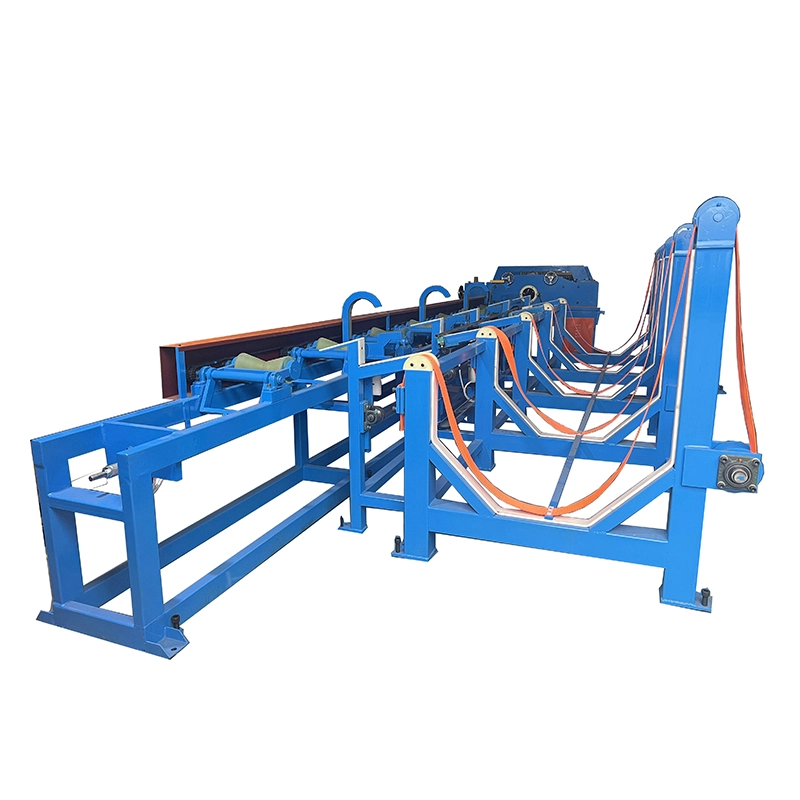
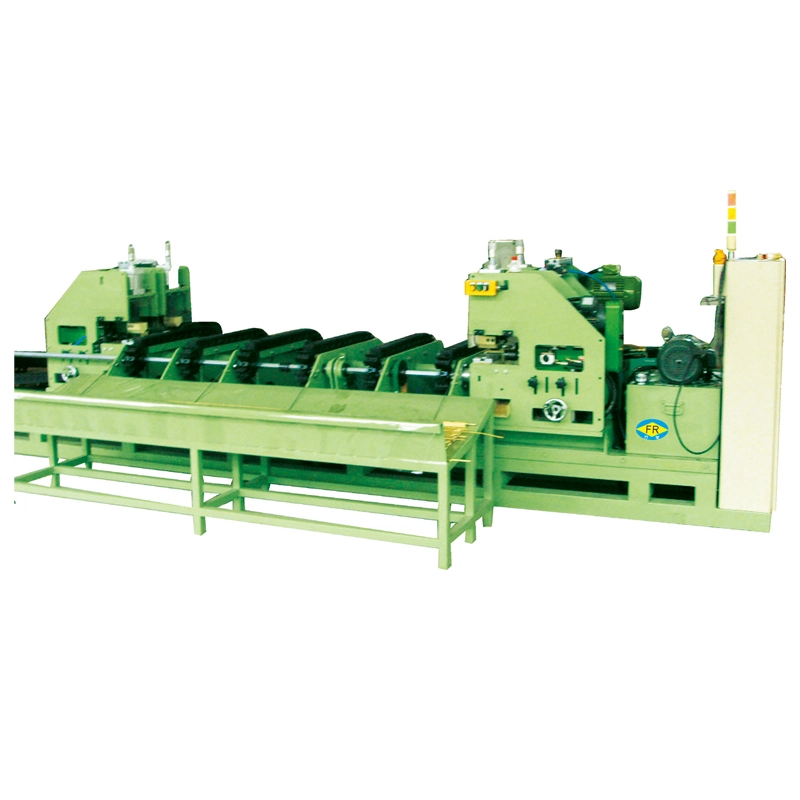
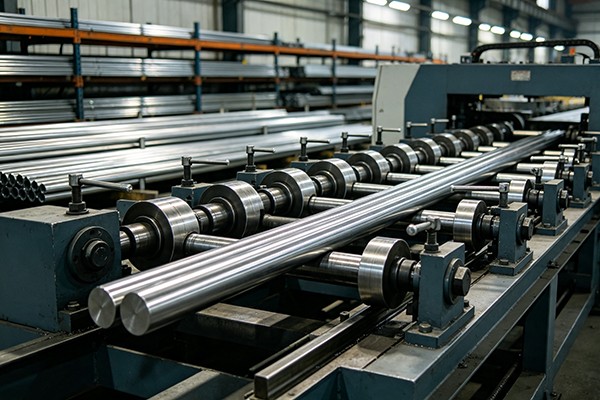
दकपर तेर्सो सीधा मेसिनतामाका ट्युबहरू, पाइपहरू, ठोस पट्टीहरू, र प्रोफाईलहरू बाहिर निकाल्ने, रेखाचित्र, annealing, वा ह्यान्डलिङ पछिको लागि बहु-रोलर स्ट्रेटिङ मेसिन हो। यसले धनु, वक्रता, र माइनर ओभ्यालिटीलाई अलग स्ट्रेटिङ अपरेशनको आवश्यकता बिना नै सच्याउन धेरै रोलर सेटहरू मार्फत नियन्त्रित रिभर्स बेन्डिङ प्रयोग गर्दछ।
कपरलाई स्टिलबाट फरक सीधा अवस्था चाहिन्छ। यसको अपेक्षाकृत कम उपज बल र नरम सतहले अत्यधिक रोलर दबाबलाई सतह चिन्हहरूको एक सामान्य कारण बनाउँछ, जबकि विभिन्न टेम्परहरूलाई फरक सीधा बल र रेखा गति चाहिन्छ। FR श्रृंखला यसैले वरिपरि कन्फिगर गरिएको छरोलर गणना, workpiece व्यास, तांबे स्वभाव, सीधा सहिष्णुता, र सतह समाप्त आवश्यकताहरू.
उत्पादन लाइनहरूको लागि जहाँ तामाको ट्यूबलाई ब्रेज, झुकाइ, प्लेटेड, वा स्वचालित रूपमा भेला गरिनेछ, सीधा र सतह अवस्था दुवै महत्त्वपूर्ण छन्। उचित रोलर ज्यामिति र समायोजनले नयाँ स्क्र्याचहरू, अत्यधिक विरूपण, वा अधिक-सुधार नगरी ट्यूबलाई सच्याउन मद्दत गर्दछ।
FangRong को FR श्रृंखला समावेश छFR-20 देखि FR-180 सम्म 13 मानक कन्फिगरेसनहरू, बाट तामा ट्यूब व्यास कभरφ4 मिमी देखि φ180 mmर ठोस बारहरूबाटφ10 mm देखि φ90 mm। मोडेलमा निर्भर गर्दछ, मेसिनले प्रयोग गर्दछ14, 15, 16, 17, वा 20 रोलर सेट। चयन गरिएको 20-रोलर कन्फिगरेसनले कम सीधापन हासिल गर्न सक्छ०.१ मिमी/मि। कुल मोटर पावर दायरा देखि3 kW देखि 55 kW, लगभग बाट मेसिन वजन संग700 kg देखि 25,000 kg सम्म.
उपकरणले ताइवानको निर्मातासँग फ्याङरोङको दीर्घकालीन सहयोगबाट विकसित गरिएको स्ट्रेटनिङ प्रविधि समावेश गर्दछ। FangRong 1998 मा एक संयुक्त उद्यम को रूप मा स्थापित भएको थियो र 2013 मा पूर्ण स्वामित्व मा भयो, त्यो सहयोग को माध्यम बाट विकसित स्ट्रेटनिंग र ड्राइंग ईन्जिनियरिङ् अनुभव कायम राख्दै।
FR श्रृंखला प्रयोग गर्दछबहु-रोलर रिभर्स झुकाउने। उच्च बलको साथ एक बिन्दुमा एक मोडमा सुधार गर्नुको सट्टा, workpiece लगातार रोलरहरू मार्फत जान्छ जुन सानो नियन्त्रित सुधारहरू लागू हुन्छ। यसले ट्यूब वा बारको साथ विरूपण वितरण गर्दछ र स्थायी ओभर-ब्यान्डिंगको कम जोखिमको साथ अपरेटरलाई आवश्यक सीधापनमा पुग्न अनुमति दिन्छ।
1. खुवाउने र पङ्क्तिबद्धता
तामाको ट्यूब वा पट्टी गाइड प्रणाली मार्फत प्रवेश गर्दछ। सही प्रविष्टि पङ्क्तिबद्धता महत्त्वपूर्ण छ किनभने अनुचित रूपमा राखिएको वर्कपीसले रोलर सेटिङहरू सही हुँदा पनि असंगत सीधापन उत्पादन गर्न सक्छ।
2. प्रगतिशील उल्टो झुकाउने
बहु रोलर सेटहरू विभिन्न दिशाहरूबाट नियन्त्रित दबाव लागू गर्छन्। रोलर ज्यामिति र समायोजन workpiece व्याससँग मेल खान्छ। थप रोलर सेटहरूले थप सुधार बिन्दुहरू प्रदान गर्दछ र सामान्यतया चयन गरिन्छ जब कडा सीधा सहिष्णुता आवश्यक हुन्छ।
3. नियन्त्रित सतह सम्पर्क
तामा इस्पात भन्दा नरम छ, विशेष गरी एनेल गरिएको अवस्थामा। रोलर सतहहरू यसैले परिशुद्धता समाप्त भएका छन्सतह-सुरक्षा रोलर विकल्पहरू उपलब्ध छन्जब अनुप्रयोगलाई स्क्र्याच, ग्यालिंग, वा सतह चिन्हहरूको कडा नियन्त्रण आवश्यक हुन्छ।
4. गति समायोजन
FR-76 र ठूला मोडेलहरू प्रदान गर्दछ०-६० मिटर/मिनेट चर गतिफ्रिक्वेन्सी इन्भर्टर मार्फत। FR-50 र साना मोडेलले चयन योग्य गति प्रयोग गर्दछ९/१८/२७/४५ मिटर/मिनेट। वास्तविक उत्पादन गति अधिकतम गति प्रयोग गर्नुको सट्टा तामाको मिश्र धातु, टेम्पर, ट्यूब आयाम, सीधापन लक्ष्य, र सतह आवश्यकताहरू अनुसार चयन गरिनु पर्छ।
5. सीधा र साइजिङ प्रभाव
नियन्त्रित रोलर सम्पर्कले माइनर ओभ्यालिटी कम गर्न र आयामी स्थिरता सुधार गर्न सक्छ। यद्यपि, कडा आयामी सहिष्णुता आवश्यक हुँदा सीधालाई समर्पित साइजिङ प्रक्रियाको विकल्पको रूपमा व्यवहार गरिनु हुँदैन।
6. डिस्चार्ज
समाप्त भएको ट्यूब वा पट्टी निर्दिष्ट सीधापनको साथ मेसिनबाट बाहिर निस्कन्छ र पछिको झुकाउने, काट्ने, ब्राजिङ, प्लेटिङ, असेंबली, वा अन्य परिष्करण कार्यहरूको लागि तयार हुन्छ।
सीधा गर्दा सतह क्षति
कपरलाई अनुपयुक्त रोलर सतहहरू वा अत्यधिक दबाबद्वारा सजिलै चिन्ह लगाउन सकिन्छ। HVAC ट्यूबहरू, विद्युतीय बसबारहरू, र सजावटी तामा उत्पादनहरूका लागि, यी चिन्हहरूले अस्वीकृति वा थप परिष्करण कार्यको नेतृत्व गर्न सक्छ। सतह-सुरक्षा रोलर विकल्पहरूले यो जोखिम कम गर्न मद्दत गर्दछ।
विभिन्न तामाको स्वभाव
सफ्ट एनेल गरिएको तामा र कडा तामाले उही सीधा सेटिङहरूमा प्रतिक्रिया गर्दैन। रोलर दबाब र प्रशोधन गति विरूपण वा दोहोर्याइएको पासबाट बच्नको लागि भौतिक अवस्थासँग मेल खानुपर्छ।
बाहिर निकाल्ने र रेखाचित्र पछि झुकाउने
तामाका ट्युबहरू र बारहरूले बाहिर निकाल्ने, चिसो रेखाचित्र, annealing, coiling, वा यातायातको समयमा वक्रता विकास गर्न सक्छन्। बहु-रोलर सीधा सामग्री अर्को उत्पादन चरणमा प्रवेश गर्नु अघि यो वक्रता सच्याउँछ।
ट्यूब अंडाकार
पातलो-भित्ताको तामाको ट्यूबहरूले गठन र ह्यान्डल गर्दा अंडाकार विकास गर्न सक्छ। ठीकसँग समायोजित रोलरहरूले सीधापन सुधार गर्दा माध्यमिक साइजिङ प्रभाव प्रदान गर्न सक्छ। प्राप्त परिणाम ट्यूब आयाम, सामग्री अवस्था, र प्रारम्भिक विरूपण मा निर्भर गर्दछ।
डाउनस्ट्रीम उपकरणहरूमा असंगत खुवाउने
अत्यधिक वक्रताले स्वचालित ट्यूब झुकाउने, काट्ने, वेल्डिंग, ब्रेजिङ, र एसेम्बलीमा हस्तक्षेप गर्न सक्छ। एक नियन्त्रित सीधा प्रक्रियाले खुवाउने स्थिरता सुधार गर्छ र म्यानुअल सुधार कम गर्छ।
ट्यूब फिट-अप संग समस्या
HVAC, रेफ्रिजरेसन, प्लम्बिङ, र गर्मी एक्सचेन्जर उत्पादनको लागि, अत्यधिक झुकाउने वा ओभ्यालिटीले ट्यूब स्थिति र संयुक्त फिट-अपलाई असर गर्न सक्छ। लगातार सीधापनले डाउनस्ट्रीम बनाउँछ र थप दोहोर्याउन मिल्छ।
कपरलाई रोलर-टु-वर्कपीस सम्पर्कको सावधानीपूर्वक नियन्त्रण चाहिन्छ। प्रेसिजन-ग्राउन्ड रोलर सतहहरू र वैकल्पिक सतह-सुरक्षा सामग्रीहरू अनुप्रयोगहरूको लागि उपलब्ध छन् जहाँ स्क्र्याचहरू र ग्यालिंगहरू स्वीकार गर्न सकिँदैन।
FR-76 र ठूला मेसिनहरू समर्थन०-६० मिटर/मिनेटचर-गति सञ्चालन। FR-50 र साना मोडेलहरू प्रदान गर्दछ९/१८/२७/४५ मिटर/मिनेटचयन योग्य गति। यसले लाइनलाई समान सेटिङ मार्फत प्रत्येक तामाको विशिष्टतालाई जबरजस्ती गर्नुको सट्टा सामग्रीको स्वभाव र उत्पादन आवश्यकताहरू अनुसार समायोजन गर्न अनुमति दिन्छ।
FR श्रृंखला उपलब्ध छ14, 15, 16, 17, वा 20 रोलरहरू। एक उच्च रोलर गणनाले थप सुधार बिन्दुहरू प्रदान गर्दछ र सामान्यतया विचार गरिन्छ जब उत्पादन लाइनलाई कडा सीधा चाहिन्छ। उदाहरण को लागी, FR-50 20-रोलर कन्फिगरेसन को लागी निर्दिष्ट गरिएको छ≤0.1 मिमी/मिसीधापन।
श्रृंखलाले तामाको ट्यूबहरू समावेश गर्दछφ4 मिमी देखि φ180 mmर ठोस बारहरूबाटφ10 mm देखि φ90 mm। यसले समान उत्पादन दायरालाई सानो परिशुद्धता ट्युबिङ र ठूला औद्योगिक तामा उत्पादनहरू कभर गर्न अनुमति दिन्छ।
तामा तेर्सो सीधा मिसिनहरू शुद्ध तामाको लागि कन्फिगर गर्न सकिन्छ जस्तैC11000 र C12200, साथै पीतल, कांस्य, कप्रोनिकेल, र अन्य तामा मिश्र धातुहरू। दुबै सिमलेस र वेल्डेड ट्यूबहरू प्रशोधन गर्न सकिन्छ जब तिनीहरूका आयामहरू चयन गरिएको मेसिनको कार्य दायरा भित्र आउँछन्।
कपरको लचकताले अपेक्षाकृत उच्च सीधा गतिलाई अनुमति दिन्छ, तर अधिकतम गति मात्र चयन मापदण्ड हुनु हुँदैन। उच्च-भोल्युम उत्पादनको लागि, रोलर कन्फिगरेसन, गति, दबाब, र वर्कपीस अवस्थाको सही संयोजन लाइन गति बढाउनु भन्दा बढी महत्त्वपूर्ण छ।
तामा सीधा लागि, अनुसार मेसिन चयन गर्नुहोस्ट्यूब वा बार व्यास, पर्खाल मोटाई, तामा मिश्र धातु र स्वभाव, प्रारम्भिक वक्रता, आवश्यक सीधापन, सतह समाप्त आवश्यकता, र उत्पादन गति। यदि एउटै मेसिनले धेरै आकारहरू प्रशोधन गर्दछ भने, पूर्ण आकार दायरालाई सबैभन्दा ठूलो व्यास अनुसार मात्र चयन गर्नुको सट्टा विचार गर्नुपर्छ।
| मोडेल | अधिकतम ट्यूब Ø (मिमी) | न्यूनतम ट्यूब Ø (मिमी) | अधिकतम बार Ø (मिमी) | सीधापन (मिमी/मि) | रोलर सेटहरू | गति (मि/मिनेट) | कुल पावर (kW) | वजन (किग्रा) | आयाम L×W×H (मिमी) |
| FR-180 (१७ रोलर्स) | φ१८० | φ60 | φ90 | ≤०.३ | 17 | - | 55 | २५,००० | 4200×1800×1500 |
| FR-150 (१७ रोलर्स) | φ१५० | φ५८ | φ70 | ≤०.३ | 17 | - | ३०/३७ | १२,००० | 4100×2280×1700 |
| FR-120 (१४ रोलर्स) | φ120×T3.0 | φ३८ | φ50 | ≤०.३ | 14 | - | 30 | ९,००० | ३२५०×१४५०×१२५० |
| FR-100 (१४ रोलर्स) | φ89×T3.0 | φ२८ | φ३२ | ≤०.३ | 14 | ०-६० | 15 | ५,००० | 2350×1560×1160 |
| FR-100 (१७ रोलर्स) | φ89×T3.0 | φ२८ | φ३२ | ≤०.२ | 17 | ०-६० | 18 | ५,००० | 2700×1560×1160 |
| FR-76 (१४ रोलर्स) | φ60×T3.0 | φ१६ | φ२२ | ≤०.३ | 14 | ०-६० | 11 | २,५०० | 2250×1560×1160 |
| FR-76 (१७ रोलर्स) | φ76×T3.0 | φ१८ | φ२५ | ≤०.२ | 17 | ०-६० | 15 | ३,५०० | 2560×1560×1160 |
| FR-76 (20 रोलर्स) | φ76×T3.0 | φ१८ | φ२५ | ≤०.२ | 20 | ०-६० | 15 | ५,४०० | ३२५०×१५००×१२५० |
| FR-50 (१४ रोलर्स) | φ30/φ45×T2.0 | φ8/φ13 | φ१६ | ≤०.३ | 14 | ९/१८/२७/४५ | 7.5 | १,५०० | 1750×1120×1040 |
| FR-50 (20 रोलर्स) | φ30/φ45×T2.0 | φ8/φ13 | φ१६ | ≤०.१ | 20 | ९/१८/२७/४५ | 7.5 | २,००० | 2200×1120×1040 |
| FR-25 (१४ रोलर्स) | φ२५ | φ6 | φ१२ | ≤०.३ | 14 | ९/१८/२७/४५ | 4 | १,००० | १३०० × ९०० × ९५० |
| FR-25 (16 रोलर्स) | φ२५ | φ6 | φ१२ | ≤०.२ | 16 | ९/१८/२७/४५ | 4 | 1,100 | 1800×1100×950 |
| FR-20 (15 रोलर्स) | φ16×T2.0 | φ4 | φ१० | ≤०.३ | 15 | ९/१८/२७/४५ | 3 | 700 | 1100×1050×950 |
प्राविधिक नोटहरू:T ले ट्यूब पर्खाल मोटाईलाई संकेत गर्दछ, उदाहरणका लागि T3.0 भनेको 3.0 मिमी पर्खाल मोटाई हो। FR-50 र साना मोडेलहरूले 9/18/27/45 m/min को चयन योग्य गति प्रयोग गर्छन्। FR-76 र ठूला मोडेलहरूले फ्रिक्वेन्सी इन्भर्टर मार्फत 0-60 m/min चर गति प्रदान गर्दछ। रोलर सतह सामग्री तामा उत्पादन र सतह गुणस्तर आवश्यकता अनुसार निर्दिष्ट गर्न सकिन्छ।
वातानुकूलित कुण्डलहरू, प्रशीतन प्रणालीहरू, बाष्पीकरणहरू, कन्डेन्सरहरू, र ताप एक्सचेन्जरहरूका लागि कपर ट्युबहरूलाई प्रायः स्वचालित U-bending वा ट्यूब-टु-ट्युबसिट एसेम्बली अघि सीधा गर्न आवश्यक हुन्छ। लगातार सीधापनले डाउनस्ट्रीम उपकरणहरूलाई दोहोर्याउन मिल्ने खुवाउने र स्थिति कायम राख्न मद्दत गर्दछ।
कपर होरिजोन्टल स्ट्रेटेनिङ मेसिन तामाको बसबार, कन्डक्टर, र स्विचगियर, ट्रान्सफर्मर, बिजुली वितरण उपकरण, र पावर प्रणालीहरूमा प्रयोग हुने राउन्ड बारहरूको लागि उपयुक्त छ। सतह सुरक्षा विशेष गरी महत्त्वपूर्ण छ जहाँ समाप्त तामाले सफा सम्पर्क सतह कायम गर्नुपर्छ।
अटोमोटिभ वातानुकूलित प्रणाली र EV कुलिङ सर्किटहरूमा प्रयोग हुने कपर ट्युबिङलाई रेखाचित्र वा गठन गरेपछि सीधा गर्न आवश्यक पर्दछ। उपयुक्त रोलर कन्फिगरेसनले पछिको झुकाउने र असेंबली सञ्चालनका लागि ट्यूब तयार गर्न सक्छ।
कपर वाटर ट्युब, ग्यास ट्युबिङ, र अन्य बिल्डिंग-सर्भिस ट्युबहरूलाई उत्पादन वा ह्यान्डलिङ पछि सीधा गर्न सकिन्छ ताकि काट्ने, जोड्नु र स्थापना गर्नु अघि आयामी स्थिरता सुधार गर्न सकिन्छ।
इन्स्ट्रुमेन्टेसन र फ्लुइड प्रणालीहरूमा प्रयोग हुने सानो-व्यासको तामाको ट्यूबहरूलाई सीधा र सतह अवस्थाको सावधानीपूर्वक नियन्त्रण चाहिन्छ। FR-20 बाट सुरु हुने ट्यूब व्यासको लागि डिजाइन गरिएको होφ4 मिमी, विशिष्ट ट्यूब पर्खाल मोटाई र सामग्री अवस्था को अधीनमा।
एउटै सीधा सिद्धान्त तामा मिश्र धातु ट्यूब र ठोस बारहरूमा लागू गर्न सकिन्छ, पीतल, कांस्य, र कप्रोनिकेल उत्पादनहरू सहित। अन्तिम रोलर सेटिङहरू मिश्र धातु, कठोरता, आयाम, प्रारम्भिक वक्रता, र आवश्यक सीधापनबाट निर्धारण गरिनुपर्छ।
26+ वर्षहरू सीधा इन्जिनियरिङ्
FangRong 1998 मा स्थापित भएको थियो र चित्रकारी र सीधा उपकरण मा विशेषज्ञता ताइवान निर्माता संग एक संयुक्त उद्यम को रूप मा शुरू भयो। कम्पनी 2013 मा पूर्ण स्वामित्वमा भयो र धातु ट्यूब र बार प्रशोधन को लागी सीधा र रेखाचित्र मेसिनरी को विकास को लागी जारी छ।
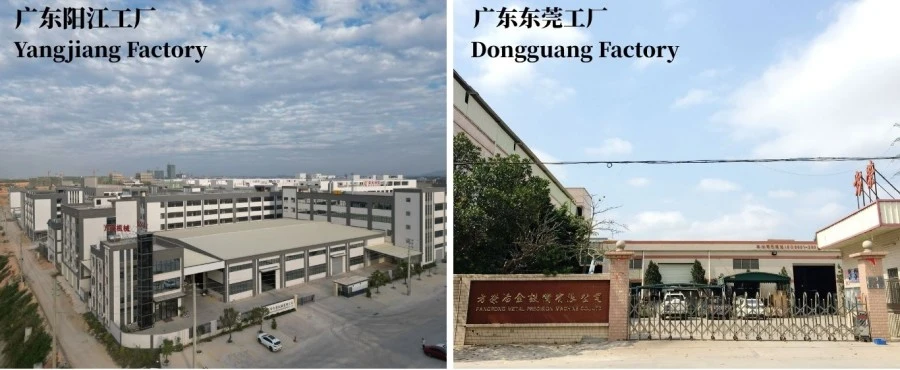
दुई उत्पादन सुविधाहरू
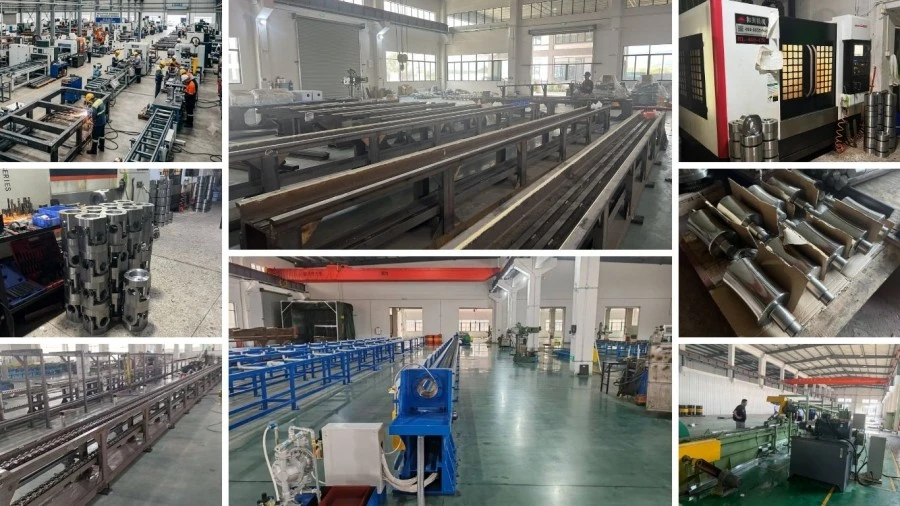
Dongguan र Yangjiang उत्पादन सुविधाहरू एक भन्दा बढी को एक संयुक्त वार्षिक क्षमता प्रदान गर्दछ650 मेसिन। दुई-साइट निर्माण सेटअपले बहु परियोजनाहरू र ठूला अर्डरहरूको लागि एकै साथ उत्पादनलाई समर्थन गर्दछ।
धातु प्रशोधन भरि अनुभव
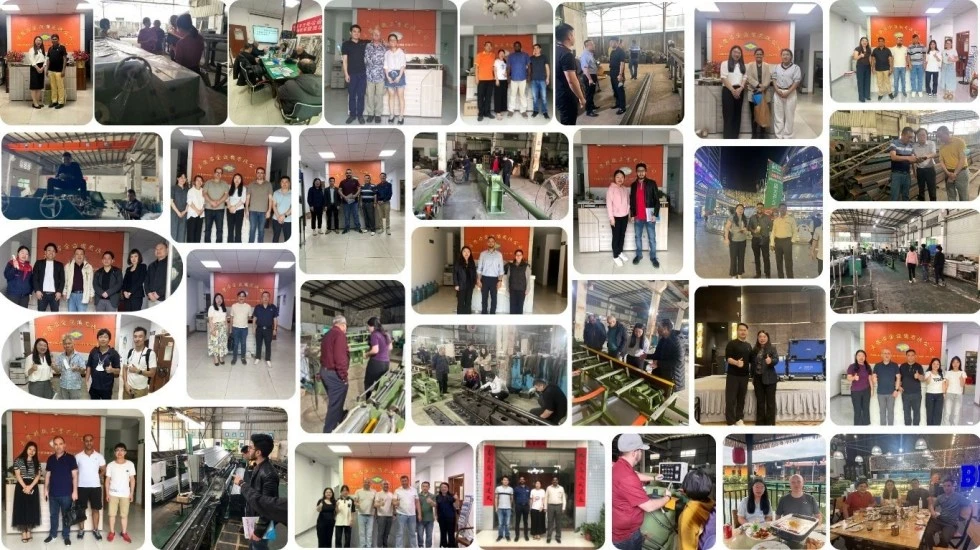
FangRong मा ग्राहकहरु लाई आपूर्ति उपकरण रिपोर्ट गर्दछ70+ देशहरू, भन्दा बढी संग10,000 ग्राहकहरूइस्पात, स्टेनलेस स्टील, तामा, पीतल, एल्युमिनियम, र विशेष मिश्र धातु प्रशोधन भर।
ढुवानी अघि कारखाना परीक्षण
प्रत्येक मेसिनले निष्क्रिय चलिरहेको र पूर्ण-लोड परीक्षण पार गर्दछ। जहाँ ग्राहक नमूनाहरू उपलब्ध छन्, वास्तविक तामा ट्यूब वा बारहरू परीक्षणको लागि प्रयोग गर्न सकिन्छ। सीधापन, गोलाकारता, रोलर पङ्क्तिबद्धता, कम्पन, मोटर वर्तमान, सतह अवस्था, तेल चुहावट, र विद्युतीय कार्यहरू ढुवानी अघि जाँच गरिन्छ।
कपर-विशिष्ट ईन्जिनियरिङ् समर्थन
उत्पादन गर्नु अघि, FangRong उपयुक्त रोलर कन्फिगरेसन, गति दायरा, र रोलर सतह उपचार निर्धारण गर्न तामा मिश्र धातु, स्वभाव, व्यास, पर्खाल मोटाई, सीधा लक्ष्य, सतह आवश्यकता, र उत्पादन आवश्यकता मूल्याङ्कन गर्न सक्नुहुन्छ।
स्थापना र बिक्री पछि समर्थन
समर्थनमा स्थापना पर्यवेक्षण, कमीशन, अपरेटर प्रशिक्षण, स्पेयर-पार्ट्स आपूर्ति, रिमोट समस्या निवारण, र प्राविधिक सहायता समावेश छ। फाउन्डेशन रेखाचित्र र एंकर-बोल्ट लेआउटहरू मेसिन स्थापनाको लागि प्रदान गरिन्छ।
1. इन्जिनियरिङ समीक्षा- रोलर कन्फिगरेसन, गति दायरा, सतह सुरक्षा, र मेसिन लेआउट ग्राहकको तामा विशिष्टता र उत्पादन आवश्यकताहरु बाट निर्धारण गरिन्छ।
2. सामग्री निरीक्षण- स्टिल प्लेटहरू, शाफ्टहरू, रोलरहरू, गियरहरू, र अन्य मुख्य कम्पोनेन्टहरू मेसिन गर्नु अघि निरीक्षण गरिन्छ।
3. सटीक मेसिनिंग- रोलर सतहहरू र मेसिन फ्रेमहरू आवश्यक ज्यामिति र पङ्क्तिबद्धतामा मेसिन गरिएका छन्।
4. मेकानिकल असेंबली- रोलर असेंबलीहरू, ट्रान्समिशन कम्पोनेन्टहरू, गियरबक्स, र ड्राइभ प्रणाली भेला र जाँच गरिन्छ।
5. विद्युत एकीकरण- मोटर, इन्भर्टर, PLC, HMI, सेन्सरहरू, र सुरक्षा नियन्त्रणहरू एकीकृत र परीक्षण गरिएका छन्।
6. मेसिन परीक्षण- पूरा मेसिन ढुवानी अघि चलाइएको छ। ग्राहक तामा नमूनाहरू उपलब्ध गराउँदा प्रदर्शन प्रमाणीकरणको लागि प्रयोग गर्न सकिन्छ।
7. अन्तिम निरीक्षण- प्याक गर्नु अघि सीधापन, गोलाकारता, सतह अवस्था, विद्युतीय सुरक्षा, कम्पन, र तेल चुहावट जाँच गरिन्छ।
8. प्याकेजिङ्ग निर्यात गर्नुहोस्- मेशिनहरू ओसिलो, जंग, र अन्तर्राष्ट्रिय यातायातको समयमा ह्यान्डलिंग क्षतिबाट सुरक्षित छन्।
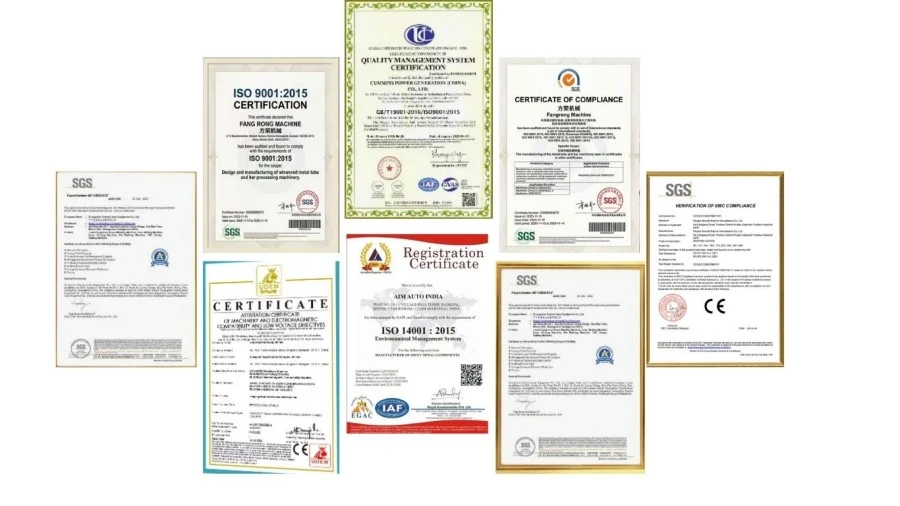
ISO 9001: 2015- कम्पनीको डिजाइन, निर्माण, स्थापना, र सेवा गतिविधिहरू कभर गर्ने गुणस्तर व्यवस्थापन प्रणाली। प्रमाणपत्र नम्बर UQ231211R1।
सीई मार्क- मानक FR मेशिनहरू लागू मेसिनरी सुरक्षा आवश्यकताहरूको लागि CE अनुपालनको साथ आपूर्ति गरिन्छ, प्रासंगिक आपतकालीन-रोक र सुरक्षा कार्यहरू सहित।
SGS निरीक्षण- परियोजना आवश्यकताहरू अनुसार मेसिन प्रदर्शन र सुरक्षा प्रमाणीकरणको लागि स्वतन्त्र निरीक्षण सेवाहरू उपलब्ध छन्।
पेटेन्ट टेक्नोलोजी— FangRong सँग चेन टेन्सनिङ, मल्टि-स्ट्र्यान्ड डाइ होल्डिङ, र द्रुत-परिवर्तन मेन्ड्रेल प्रणालीहरू सहित उपकरण कम्पोनेन्टहरू र प्रविधिहरू कभर गर्ने राष्ट्रिय आविष्कार र उपयोगिता मोडेल प्याटेन्टहरू छन्।
ढुवानी अघि, मेशिन निरीक्षण गरिन्छ, जंग विरुद्ध सुरक्षित, र अन्तर्राष्ट्रिय यातायातको लागि प्याक। प्याकेजिङ्ग र ढुवानी व्यवस्था मेसिन आयाम, वजन, यातायात विधि, र गन्तव्य अनुसार निर्धारण गरिन्छ।
मेसिन तामा र तामा मिश्र धातु ट्यूब, पाइप, ठोस गोल बार र प्रोफाइल लागि डिजाइन गरिएको छ। सामान्य सामग्रीहरूमा C11000, C12200, पीतल, कांस्य र कप्रोनिकेल समावेश छन्। दुबै सिमलेस र वेल्डेड ट्यूबहरू प्रशोधन गर्न सकिन्छ, उत्पाद आयाम र सामग्री अवस्था चयन गरिएको मोडेलसँग मेल खान्छ।
मोडेल चयन मुख्यतया अधिकतम र न्यूनतम उत्पादन व्यास, पर्खाल मोटाई, सामग्री अवस्था, आवश्यक सीधापन र उत्पादन गति मा निर्भर गर्दछ। उदाहरणका लागि, FR-20 र FR-25 साना ट्युब र बारहरूमा उपयुक्त छन्, जबकि FR-76, FR-100, FR-120, FR-150 र FR-180 ले ठूला उत्पादनहरू कभर गर्दछ। एक 14-, 17-, 20-रोलर कन्फिगरेसन पनि चयन गर्न सकिन्छ जब कडा सीधापन वा अधिक नियन्त्रित सुधार आवश्यक छ।
मानक कन्फिगरेसनहरू ≤0.3 mm/m मा निर्दिष्ट गरिएका छन्, जबकि चयन गरिएका बहु-रोलर कन्फिगरेसनहरू ≤0.2 mm/m वा ≤0.1 mm/m पुग्न सक्छन्। वास्तविक परिणाम ट्यूब व्यास, पर्खाल मोटाई, सामग्री स्वभाव, प्रारम्भिक विरूपण र रोलर समायोजन मा निर्भर गर्दछ। माग गर्ने अनुप्रयोगहरूको लागि, अन्तिम विशिष्टता ग्राहकको वास्तविक नमूनाहरू प्रयोग गरेर पुष्टि गरिनु पर्छ।
हो। जे होस्, एनेल गरिएको तामा र कडा तामाको लागि फरक रोलर दबाब र मेसिन सेटिङहरू आवश्यक पर्दछ। नरम सामग्री इन्डेन्टेसन र सतह मार्किङको लागि बढी संवेदनशील हुन्छ, जबकि कडा सामग्रीलाई सामान्यतया ठूलो सुधार बल चाहिन्छ। त्यसैले सबै उत्पादनहरूको लागि एक निश्चित सेटिङ प्रयोग गर्नुको सट्टा तामा मिश्र धातु, स्वभाव र ट्यूब आयामहरू अनुसार सीधा पारामिटरहरू समायोजन गर्नुपर्छ।
कपर स्टिल भन्दा नरम हुन्छ र रोलर दबाब, पङ्क्तिबद्धता वा सतह अवस्था अनुपयुक्त छ भने स्क्र्याच वा चिन्ह लगाउन सकिन्छ। मेसिनलाई रोलर सामाग्री र तामा प्रशोधनको लागि उपयुक्त सतह उपचार संग कन्फिगर गर्न सकिन्छ। उपस्थिति-महत्वपूर्ण उत्पादनहरू जस्तै HVAC ट्यूबहरू, सजावटी पीतलको ट्यूबहरू वा तामाका कम्पोनेन्टहरू, उत्पादन अघि सतह आवश्यकताहरू निर्दिष्ट गरिनुपर्छ।
बहु-रोलर सीधा प्रक्रियाले झुकाउने सुधार गर्दा सानो ओभ्यालिटी कम गर्न मद्दत गर्न सक्छ, तर यो समर्पित ट्यूब साइजिङ वा क्यालिब्रेसन प्रक्रियाको लागि प्रतिस्थापन होइन। यदि एप्लिकेसनमा बाहिरी व्यास, पर्खाल मोटाई वा गोलाकारको लागि कडा आवश्यकताहरू छन् भने, ती सहिष्णुताहरू मेसिन चयनको क्रममा अलग रूपमा मूल्याङ्कन गरिनुपर्छ।
हो। फ्याक्ट्री परीक्षण ग्राहक द्वारा आपूर्ति गरिएको तामा ट्यूब, बार वा प्रोफाइल संग गर्न सकिन्छ। परीक्षणले वास्तविक सामग्री परिस्थितिहरूमा सीधापन, सतह अवस्था, रोलर समायोजन, मेसिन स्थिरता र अपरेटिङ प्यारामिटरहरू मूल्याङ्कन गर्न सक्छ। नयाँ तामा मिश्र धातु, पातलो पर्खाल ट्यूब वा कडा सीधा आवश्यकताहरु संग उत्पादन प्रक्रिया गर्दा यो सिफारिस गरिएको छ।
ठेगाना
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
टेलिफोन