Whatsapp
हामी विभिन्न उद्योगहरूमा ट्यूब, बार, र तार सामग्रीहरूका लागि तयार पारिएको, स्ट्रेटनिङ, कोल्ड ड्राइंग, पोइन्टिङ, च्याम्फरिङ, कटिङ, थ्रेड रोलिङ मेसिन, र ड्राइङ डाइजलगायत परिशुद्ध धातु प्रशोधन उपकरणहरूको विस्तृत दायरा प्रस्ताव गर्छौं।
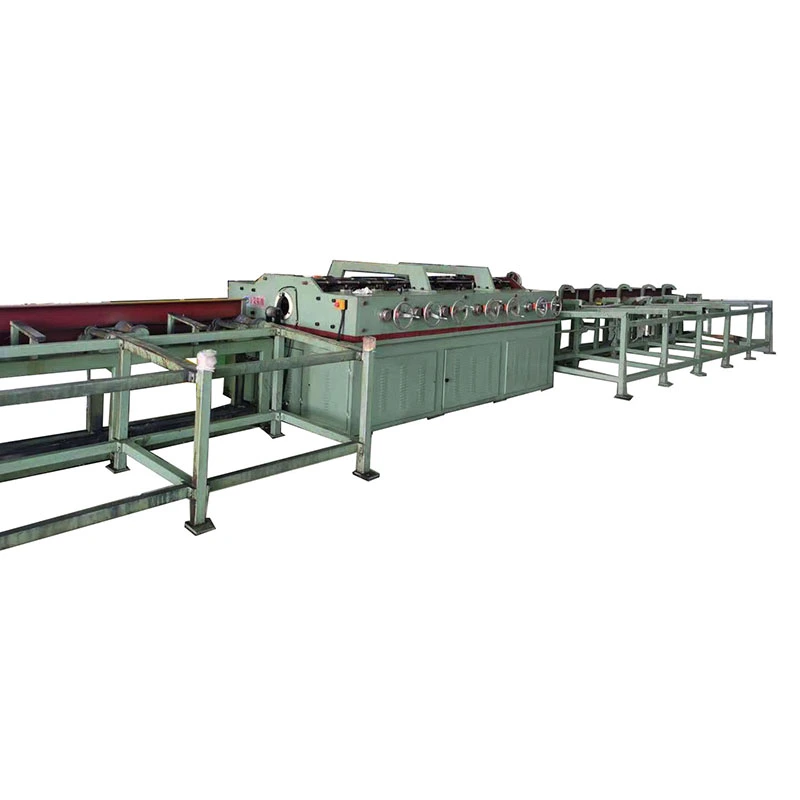
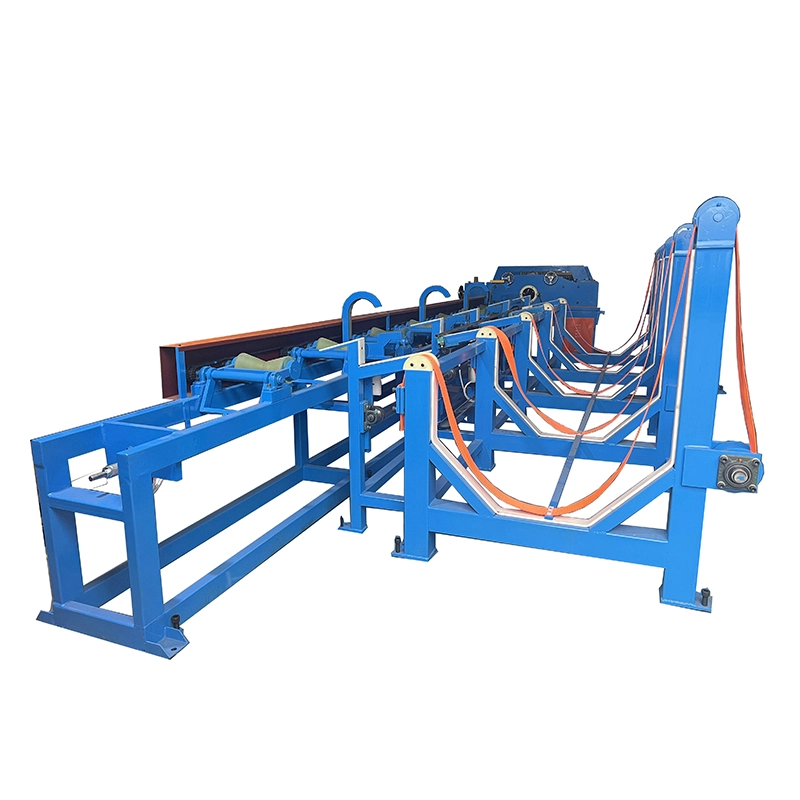
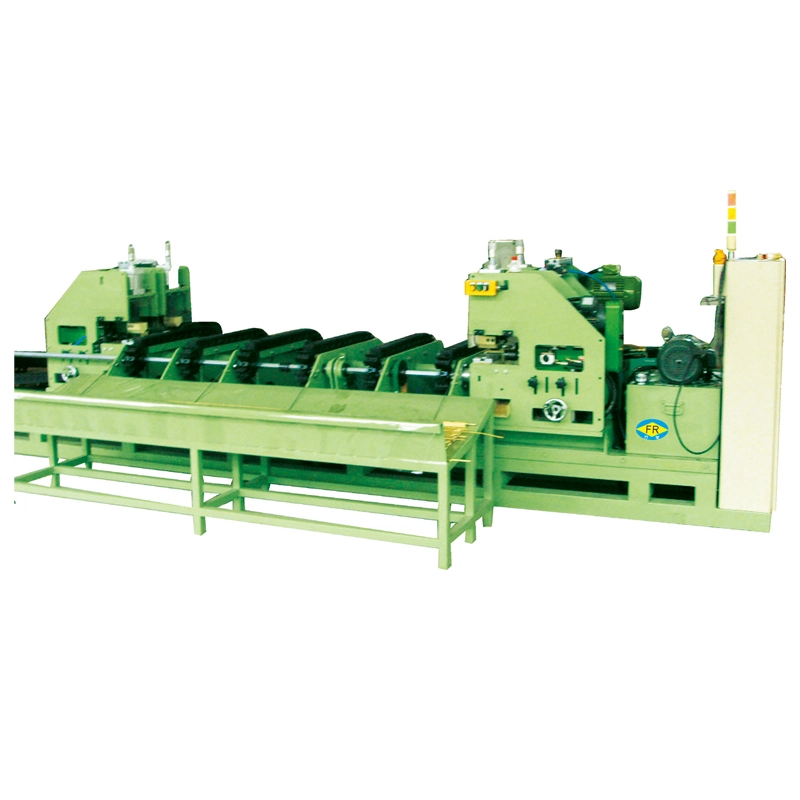
दएल्युमिनियम तेर्सो सीधा मेसिनएल्युमिनियम ट्यूबहरू, पाइपहरू, ठोस बारहरू, र एक्सट्रुजन, रेखाचित्र, तातो उपचार, काट्ने, वा ह्यान्डलिङ पछि प्रोफाइलहरूमा झुकाउने र वक्रता सुधार गर्न बहु-रोलर मेसिन हो। स्टिलको विपरीत, एल्युमिनियमको कम उपज बल र नरम सतह छ, त्यसैले सीधा बल, रोलर दबाब, रोलर सतह अवस्था, र फिड गति सबै सावधानीपूर्वक नियन्त्रण गर्न आवश्यक छ।
FangRong को FR श्रृंखला मा FR-20 देखि FR-180 सम्म 13 मानक कन्फिगरेसनहरू समावेश छन्। मोडेलको आधारमा, दएल्युमिनियम सीधा मिसिनबाट ट्यूब व्यास कभरφ4 देखि φ180 मिमीर ठोस बारहरूबाटφ10 देखि φ90 मिमी। रोलर कन्फिगरेसनहरू 14 देखि 20 सेटहरू सम्मका हुन्छन्, ≤0.3 mm/m बाट मानक सीधापन विनिर्देशहरू र चयन गरिएका कन्फिगरेसनहरू ≤0.1 mm/m सम्म पुग्छन्। कुल स्थापित पावर दायरा 3 kW देखि 55 kW सम्म।
मेसिनको डिजाइन FangRong को दीर्घकालीन स्ट्रेटनिङ र ड्रबेन्च इन्जिनियरिङ अनुभवमा आधारित छ। कम्पनी 1998 मा एक ताइवानी निर्माता संग एक संयुक्त उद्यम को माध्यम बाट स्थापित भएको थियो जसको उपकरण स्ट्रेटनिंग मा अनुभवी थियो र 2013 मा पूर्ण स्वामित्व मा भयो।


FR श्रृंखलाले धेरै रोलर सेटहरू मार्फत नियन्त्रित रिभर्स झुकाउने प्रयोग गर्दछ। एकै बिन्दुमा सम्पूर्ण बेन्डलाई सच्याउनको सट्टा, वर्कपीसलाई क्रमिक सुधार बिन्दुहरू मार्फत निर्देशित गरिन्छ ताकि अवशिष्ट वक्रता बिस्तारै कम हुन्छ।
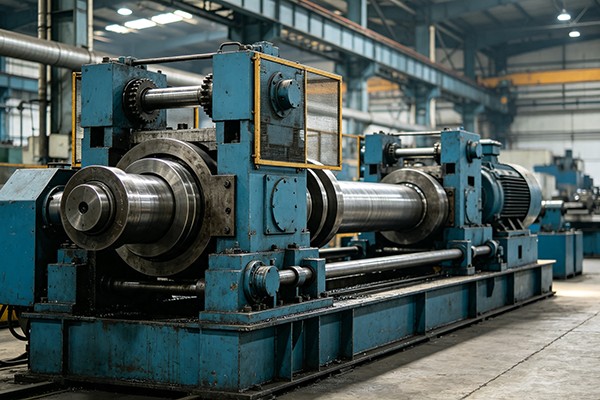
एल्युमिनियम उत्पादनहरूको लागि, रोलर सेटिङ विशेष गरी महत्त्वपूर्ण छ। अत्यधिक दबाबले रोलर चिन्हहरू छोड्न सक्छ वा उल्टो झुकाउने परिचय दिन सक्छ, जबकि अपर्याप्त दबाबले अवशिष्ट वक्रता छोड्न सक्छ। आवश्यक सेटिङ मिश्र धातु, स्वभाव, व्यास, भित्ता मोटाई, प्रारम्भिक विरूपण, र निर्दिष्ट सीधापन मा निर्भर गर्दछ।
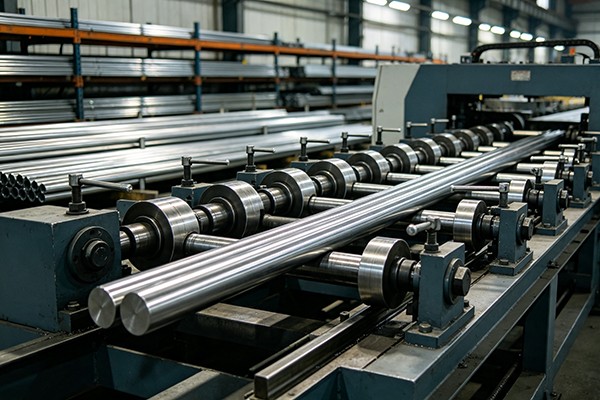
वर्कपीस पहिले पङ्क्तिबद्ध गाइड मार्फत प्रवेश गर्दछ, त्यसपछि सीधा रोलरहरू मार्फत जान्छ। प्रत्येक रोलर स्थिति विरूपण को एक नियन्त्रित मात्रा लागू हुन्छ। रोलर सेटहरूको संख्याले थप सुधार बिन्दुहरू प्रदान गर्दछ, त्यसैले कडा सीधापन आवश्यक हुँदा उच्च-रोलर कन्फिगरेसनहरू सामान्यतया चयन गरिन्छ।
FR-76 र ठूला मोडेलहरूले 60 m/min सम्म चल गति नियन्त्रण प्रदान गर्दछ। FR-50 र साना मोडेलहरूले 9, 18, 27, र 45 m/min को चयन योग्य गति प्रयोग गर्छन्। उपयुक्त कार्य गति केवल अधिकतम उपलब्ध गतिमा दौडनुको सट्टा एल्युमिनियम ग्रेड, उत्पादन ज्यामिति, सीधापन लक्ष्य, र सतह आवश्यकताहरू अनुसार स्थापित हुनुपर्छ।
एल्युमिनियम उत्पादनहरूले धनु, स्थानीय वक्रता, वा चिसो, तातो उपचार, काट्ने, भण्डारण, वा यातायातको समयमा हुने विकृतिको साथ बाहिर निकाल्ने वा रेखाचित्र छोड्न सक्छ। सीएनसी मेसिनिङ, वेल्डिङ, बेन्डिङ, एनोडाइजिङ वा एसेम्बलीमा सामाग्री प्रवेश गर्दा यी दोषहरू अझ बढी ध्यान दिन थाल्छन्।
पातलो पर्खाल एल्युमिनियम ट्यूबहरूको लागि, चुनौती सीधापन मात्र होइन। अत्यधिक रोलर दबाबले गोलाकारलाई असर गर्न सक्छ वा सतहमा देखिने चिन्हहरू छोड्न सक्छ। कडा मिश्र धातुहरू जस्तै 6061 र 7075 को लागी, आवश्यक सुधार बल नरम व्यावसायिक शुद्धता ग्रेड को लागी उच्च छ। 6063 प्रोफाइलहरू जस्तै वास्तुकला उत्पादनहरूको लागि, सतह उपस्थिति आयामी सीधा रूपमा महत्त्वपूर्ण हुन सक्छ।
यही कारणले गर्दा एएल्युमिनियम ट्यूब सीधा मिसिनव्यासबाट मात्र नभई वास्तविक उत्पादन दायराबाट चयन गरिनुपर्छ। मिश्र धातु, टेम्पर, पर्खाल मोटाई, प्रारम्भिक बेन्ड, लक्ष्य सीधापन, र स्वीकार्य सतह अवस्था सबैले अन्तिम मेसिन कन्फिगरेसनलाई असर गर्छ।
FR श्रृंखला 14, 15, 16, 17, वा 20 रोलर सेटहरूसँग उपलब्ध छ। थप रोलर सेटहरूले थप सुधार बिन्दुहरू प्रदान गर्दछ र सामान्यतया प्रयोग गरिन्छ जहाँ कडा सीधा स्पेसिफिकेशन आवश्यक हुन्छ।
उदाहरणका लागि, २० रोलरहरू भएको FR-50 ≤0.1 mm/m मा निर्दिष्ट गरिएको छ, जबकि धेरै 17-रोलर कन्फिगरेसनहरू ≤0.2 mm/m मा निर्दिष्ट गरिएको छ। मानक 14-रोलर कन्फिगरेसनहरू सामान्यतया ≤0.3 mm/m मा निर्दिष्ट गरिन्छ। वास्तविक परिणामहरू अझै पनि वर्कपीस अवस्था र मेसिन समायोजनमा निर्भर हुन्छन्, त्यसैले कडा सहिष्णुता भएका ग्राहकहरूले कन्फिगरेसनलाई अन्तिम रूप दिनु अघि नमूना परीक्षण सञ्चालन गर्नुपर्छ।
मोडेल चयन वास्तविक उत्पादन दायराबाट सुरु हुनुपर्छ। सबैभन्दा ठूलो र सबैभन्दा सानो ट्यूब वा बार व्यास, ट्यूब भित्ता मोटाई, एल्युमिनियम मिश्र धातु र स्वभाव, आवश्यक सीधापन, उत्पादन गति, र सतह आवश्यकताहरू जाँच गर्नुहोस्। ठुलो मेसिन स्वचालित रूपमा उत्तम विकल्प होइन यदि उत्पादनको अधिकांश भागमा साना वा पातलो पर्खाल उत्पादनहरू हुन्छन्।
| मोडेल | अधिकतम ट्यूब Ø (मिमी) | न्यूनतम ट्यूब Ø (मिमी) | अधिकतम बार Ø (मिमी) | सीधापन (मिमी/मि) | रोलर सेटहरू | गति (मि/मिनेट) | कुल पावर (kW) | वजन (किग्रा) | आयाम L×W×H (मिमी) |
| FR-180 (१७ रोलर्स) | φ१८० | φ60 | φ90 | ≤०.३ | 17 | --- | 55 | २५,००० | 4200×1800×1500 |
| FR-150 (१७ रोलर्स) | φ१५० | φ५८ | φ70 | ≤०.३ | 17 | --- | ३०/३७ | १२,००० | 4100×2280×1700 |
| FR-120 (१४ रोलर्स) | φ120×T3.0 | φ३८ | φ50 | ≤०.३ | 14 | --- | 30 | ९,००० | ३२५०×१४५०×१२५० |
| FR-100 (१४ रोलर्स) | φ89×T3.0 | φ२८ | φ३२ | ≤०.३ | 14 | ०-६० | 15 | ५,००० | 2350×1560×1160 |
| FR-100 (१७ रोलर्स) | φ89×T3.0 | φ२८ | φ३२ | ≤०.२ | 17 | ०-६० | 18 | ५,००० | 2700×1560×1160 |
| FR-76 (१४ रोलर्स) | φ60×T3.0 | φ१६ | φ२२ | ≤०.३ | 14 | ०-६० | 11 | २,५०० | 2250×1560×1160 |
| FR-76 (१७ रोलर्स) | φ76×T3.0 | φ१८ | φ२५ | ≤०.२ | 17 | ०-६० | 15 | ३,५०० | 2560×1560×1160 |
| FR-76 (20 रोलर्स) | φ76×T3.0 | φ१८ | φ२५ | ≤०.२ | 20 | ०-६० | 15 | ५,४०० | ३२५०×१५००×१२५० |
| FR-50 (१४ रोलर्स) | φ30/φ45×T2.0 | φ8/φ13 | φ१६ | ≤०.३ | 14 | ९/१८/२७/४५ | 7.5 | १,५०० | 1750×1120×1040 |
| FR-50 (20 रोलर्स) | φ30/φ45×T2.0 | φ8/φ13 | φ१६ | ≤०.१ | 20 | ९/१८/२७/४५ | 7.5 | २,००० | 2200×1120×1040 |
| FR-25 (१४ रोलर्स) | φ२५ | φ6 | φ१२ | ≤०.३ | 14 | ९/१८/२७/४५ | 4 | १,००० | १३०० × ९०० × ९५० |
| FR-25 (16 रोलर्स) | φ२५ | φ6 | φ१२ | ≤०.२ | 16 | ९/१८/२७/४५ | 4 | 1,100 | 1800×1100×950 |
| FR-20 (15 रोलर्स) | φ16×T2.0 | φ4 | φ१० | ≤०.३ | 15 | ९/१८/२७/४५ | 3 | 700 | 1100×1050×950 |
Tट्यूब पर्खाल मोटाई संकेत गर्दछ। FR-50 र साना मोडेलहरूले 9/18/27/45 m/min को चयन योग्य गति प्रयोग गर्दछ, जबकि FR-76 र माथि सूचीबद्ध ठूला मोडेलहरूले 0-60 m/min चल गति नियन्त्रण प्रदान गर्दछ। रोलर सतह विकल्प आवश्यक एल्युमिनियम सतह समाप्त अनुसार निर्दिष्ट गर्न सकिन्छ।
कन्डेन्सरहरू, बाष्पीकरणहरू, रेफ्रिजरेसन एसेम्बलीहरू, र मोटर वाहन थर्मल-व्यवस्थापन प्रणालीहरूमा प्रयोग हुने एल्युमिनियम ट्यूबहरूलाई एक्स्ट्रुजन वा काटन पछि सीधा गर्न आवश्यक पर्दछ। नियन्त्रित रोलर सुधारले पछिको झुकाउने, जोड्ने, ब्रेजिङ वा असेंबलीको लागि आवश्यक ज्यामितिलाई कायम राख्न मद्दत गर्छ।
सामान्य अनुप्रयोगहरूमा एल्युमिनियम कूलिंग ट्यूबहरू, ब्याट्री थर्मल-व्यवस्थापन ट्यूबहरू, संरचनात्मक ट्यूबहरू, र एक्स्ट्रुडेड बारहरू समावेश छन्। यी उत्पादनहरूको लागि, ट्यूब पर्खाल मोटाई, गोलाकारता, र सतह अवस्थाको साथ सीधापनलाई विचार गर्नुपर्छ।
ह्यान्डरेलहरू, फ्रेमहरू, अनुहारहरू, र सजावटी संरचनाहरूको लागि प्रयोग गरिने 6063 ट्यूबहरू र प्रोफाइलहरूलाई सीधा गरेपछि प्रायः सफा सतह चाहिन्छ किनभने एनोडाइजिङ वा कोटिंगले रोलर चिन्हहरू लुकाउँदैन। रोलर कन्फिगरेसन र सम्पर्क सतह त्यसैले डाउनस्ट्रीम परिष्करण प्रक्रियालाई ध्यानमा राखेर चयन गरिनु पर्छ।
मेसिनलाई एल्युमिनियम बारहरू, कन्डक्टरहरू, प्रोफाइलहरू, र अन्य एक्सट्रुडेड उत्पादनहरूका लागि प्रयोग गर्न सकिन्छ जुन मेसिन, काट्ने, असेंबली, वा थप गठन गर्नु अघि सुधार आवश्यक छ। एएल्युमिनियम बार सीधा मिसिनकन्फिगरेसन लागू व्यास दायरा भित्र ठोस राउन्ड बारहरूको लागि चयन गर्न सकिन्छ।
FR श्रृंखला विभिन्न रोलर कन्फिगरेसन र कार्य दायरा संग उपलब्ध छ। सही मोडेल मुख्यतया ट्यूब वा बार व्यास, पर्खाल मोटाई, आवश्यक सीधापन, र उत्पादन गति मा निर्भर गर्दछ। तलको तुलनाले मुख्य कन्फिगरेसनहरू बीचको व्यावहारिक भिन्नताहरू देखाउँछ।
| कन्फिगरेसन | सामान्य मोडेलहरू | Workpiece दायरा | सीधापन | गति | को लागी उत्तम उपयुक्त |
|---|---|---|---|---|---|
| 14 रोलर | FR-25, FR-50, FR-76, FR-100, FR-120 | सानो देखि ठूला एल्युमिनियम ट्यूब र बारहरू | सामान्यतया ≤0.3 mm/m | लागू हुने मोडेलहरूमा ०–६० मि/मिनेट सम्म | सामान्य उत्पादन, मानक सीधा आवश्यकताहरू, मिश्रित आकार उत्पादन |
| 15 रोलर | FR-20 | ट्यूब Ø4-16 मिमी; बार Ø10 मिमी | ≤ ०.३ मिमी/मि | ९/१८/२७/४५ मिटर/मिनेट | सानो-व्यासको एल्युमिनियम ट्यूब र बारहरू |
| 16 रोलर | FR-25 | ट्यूब Ø6-25 मिमी; बार Ø12 मिमी | ≤ ०.२ मिमी/मि | ९/१८/२७/४५ मिटर/मिनेट | साना ट्युबहरूलाई कडा सीधा चाहिन्छ |
| 17 रोलर | FR-76, FR-100, FR-150, FR-180 | मध्यम देखि ठूला एल्युमिनियम ट्यूब र बारहरू | चयन गरिएका मोडेलहरूमा ≤0.2 mm/m तल | FR-76 मा 0-60 m/min र जहाँ निर्दिष्ट गरिएको छ | उच्च सीधा आवश्यकताहरू र निरन्तर उत्पादन |
| 20 रोलर | FR-50, FR-76 | ट्यूब Ø18-76 मिमी; बार Ø16-25 मिमी | मोडेलको आधारमा ≤0.1–0.2 mm/m | मोडेलको आधारमा 9/18/27/45 वा 0-60 मि/मिनेट | परिशुद्धता सीधा जहाँ कडा सीधा आवश्यक छ |
14-रोलर कन्फिगरेसन सामान्यतया उपयुक्त हुन्छ जब मानक सीधापन पर्याप्त हुन्छ र उत्पादन लचिलोपन कडा सम्भव सीधापन प्राप्त गर्नु भन्दा बढी महत्त्वपूर्ण हुन्छ। एक 17-रोलर कन्फिगरेसनले अधिक नियन्त्रित रिभर्स बेन्डिङ प्रदान गर्दछ र ग्राहकलाई मध्यम वा ठूला एल्युमिनियम ट्यूबहरूमा कडा सीधापनको आवश्यकता पर्दा सामान्यतया चयन गरिन्छ।
FR दायरा भित्रको कडा सीधापन आवश्यक पर्ने अनुप्रयोगहरूको लागि, २०-रोलर कन्फिगरेसनले वर्कपीसको साथमा थप सुधार बिन्दुहरू प्रदान गर्न सक्छ। उदाहरणका लागि, FR-50 (20 रोलर) ≤0.1 mm/m मा निर्दिष्ट गरिएको छ, जबकि FR-76 (20 रोलर) ≤0.2 mm/m मा निर्दिष्ट गरिएको छ। वास्तविक परिणामहरू अझै पनि मिश्र धातु, स्वभाव, ट्यूब ज्यामिति, भित्ता मोटाई, प्रारम्भिक विरूपण, रोलर समायोजन, र उत्पादन गतिमा निर्भर हुन्छन्।
| कारक | एल्युमिनियम ट्यूबहरू | एल्युमिनियम ठोस बारहरू |
|---|---|---|
| Workpiece संरचना | विरूपणलाई असर गर्ने पर्खाल मोटाईको साथ खाली खण्ड | झुकाउन ठूलो प्रतिरोध संग ठोस खण्ड |
| मुख्य चयन कारक | बाहिरी व्यास र पर्खाल मोटाई | बार व्यास |
| सतह चिन्ता | नरम सतहहरूमा रोलर चिन्हहरूको उच्च जोखिम | सतह मार्किङ अझै पनि समाप्त बारहरूको लागि नियन्त्रण गर्न आवश्यक छ |
| सीधा समायोजन | रोलर दबाब मिश्र धातु, स्वभाव र पर्खाल मोटाई मिल्दो हुनुपर्छ | रोलर दबाब मुख्यतया व्यास, सामग्री अवस्था र प्रारम्भिक मोड द्वारा निर्धारण गरिन्छ |
अधिकतम व्यास एक्लै मेसिन चयन नगर्नुहोस्। एल्युमिनियम ट्यूबको लागि, बाहिरी व्यास, पर्खाल मोटाई, मिश्र धातु र स्वभाव, प्रारम्भिक सीधापन, सुधार पछि आवश्यक सीधापन, र लक्ष्य उत्पादन गति प्रदान गर्नुहोस्। ठोस बारहरूको लागि, बारको व्यास, मिश्र धातु र स्वभाव, प्रारम्भिक मोड, र समाप्त सीधा आवश्यकता प्रदान गर्नुहोस्।
जब दुई मोडेलहरूले एउटै workpiece व्यास कभर गर्न सक्छन्, निर्णय आवश्यक सीधा र उत्पादन सर्तहरूमा आधारित हुनुपर्छ। उदाहरण को लागी, एक 14-रोलर मोडेल ≤0.3 mm/m को लागी पर्याप्त हुन सक्छ, जबकि 16-, 17-, वा 20-रोलर कन्फिगरेसन अधिक उपयुक्त हुन सक्छ जब प्रक्रियालाई कडा सीधा चाहिन्छ।
1998 मा स्थापित
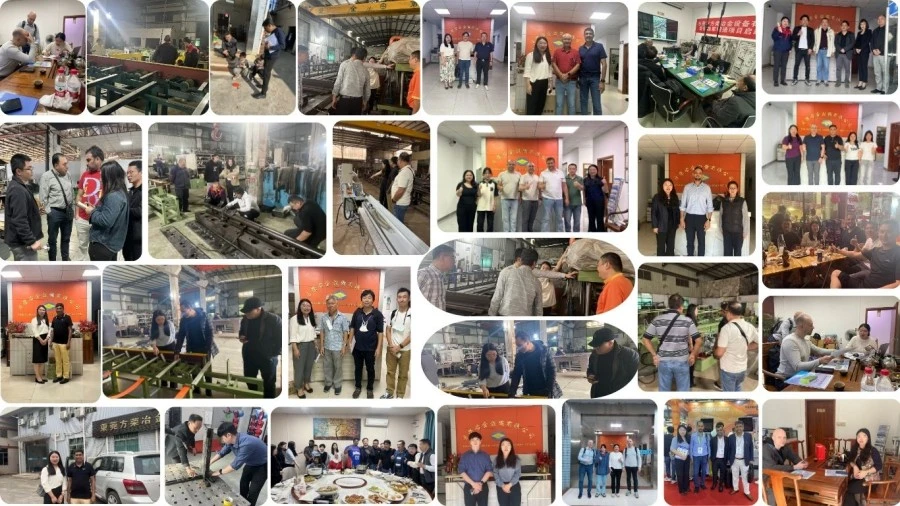
FangRong ले 1998 देखि स्ट्रेटनिङ र ड्रबेन्च उपकरणहरूमा विशेषज्ञता हासिल गरेको छ। कम्पनीले सुरुमा ताइवानी निर्मातासँग संयुक्त उद्यमको रूपमा सञ्चालन गर्यो र 2013 मा पूर्ण स्वामित्वमा भयो।
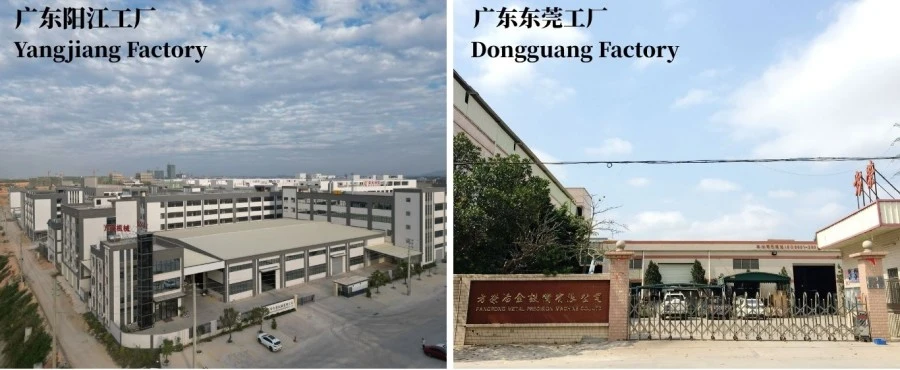
दुई उत्पादन सुविधाहरू
Dongguan Fangrong धातुकर्म उपकरण कं, लिमिटेड र Yangjiang Fangrong मेसिनरी कं, लिमिटेडले सीधा र सम्बन्धित धातु-प्रशोधन उपकरणहरूको लागि उत्पादन क्षमता प्रदान गर्दछ।
ढुवानी अघि मेसिन परीक्षण
ढुवानी अघि मेसिनहरू निष्क्रिय र लोड अवस्थाहरूमा परीक्षण गर्न सकिन्छ। जहाँ ग्राहक नमूनाहरू उपलब्ध छन्, परीक्षणले सीधापन, रोलर पङ्क्तिबद्धता, मेसिन कम्पन, मोटर वर्तमान, सतह अवस्था, र सञ्चालन स्थिरता समावेश गर्न सक्छ।
वास्तविक उत्पादनमा आधारित इन्जिनियरिङ
एक को लागीएल्युमिनियम तेर्सो सीधा मिसिन, ग्राहकको उत्पादन डेटाले रोलर कन्फिगरेसन, कार्य दायरा, गति, र सतह उपचार आवश्यकताहरू निर्धारण गर्दछ। FangRong ले मोडेल सिफारिस गर्नु अघि एल्युमिनियम ग्रेड, व्यास, भित्ता मोटाई, स्वभाव, सीधा लक्ष्य, र उत्पादन आवश्यकताहरूको मूल्याङ्कन गर्न सक्छ।
स्थापना र प्राविधिक समर्थन
फाउन्डेशन रेखाचित्र, कमीशन समर्थन, अपरेटर प्रशिक्षण, स्पेयर-पार्ट्स आपूर्ति, र रिमोट समस्या निवारण उपलब्ध छन्। अन-साइट स्थापना समर्थन पनि आवश्यक पर्दा व्यवस्थित गर्न सकिन्छ।
इन्जिनियरिङ:मेसिन कन्फिगरेसन उत्पादन आयामहरू, एल्युमिनियम ग्रेड, सीधा आवश्यकताहरू, गति, र सतह आवश्यकताहरूबाट निर्धारण गरिन्छ।
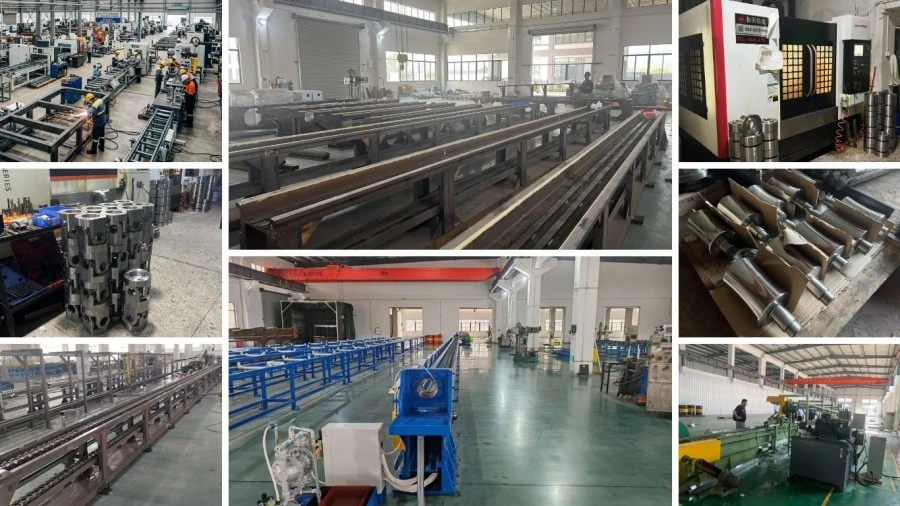
मेसिनिङ:रोलरहरू, शाफ्टहरू, फ्रेमहरू, गियरहरू, र अन्य महत्वपूर्ण कम्पोनेन्टहरू मेसिन डिजाइन अनुसार मेसिन र निरीक्षण गरिन्छ।
सभा:रोलर असेंब्लीहरू, ट्रान्समिशन कम्पोनेन्टहरू, बिजुली प्रणालीहरू, PLC, र HMI एकीकृत र विधानसभाको समयमा जाँच गरिन्छ।
परीक्षण:ढुवानी अघि मेसिन सञ्चालन, रोलर पङ्क्तिबद्धता, सीधा प्रदर्शन, कम्पन, विद्युत सुरक्षा, र अन्य निर्दिष्ट प्यारामिटरहरू निरीक्षण गरिन्छ।
अन्तिम निरीक्षण:निर्यात प्याकेजिङ अघि ग्राहक-विशेष आवश्यकताहरू र परीक्षण परिणामहरू समीक्षा गरिन्छ।
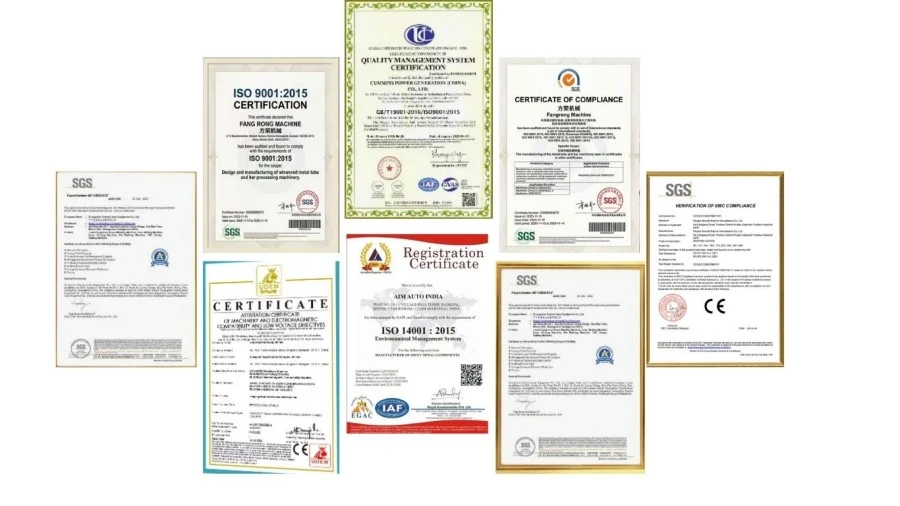
ISO 9001: 2015गुणस्तर व्यवस्थापन प्रमाणीकरणले कम्पनीको दस्तावेज उत्पादन र गुणस्तर नियन्त्रण प्रक्रियाहरूलाई समर्थन गर्दछ। FR श्रृंखला लागू मोडेल र बजारहरूको लागि CE प्रमाणीकरणको साथ पनि उपलब्ध छ। परियोजना मूल्याङ्कनको लागि आवश्यक भएमा SGS निरीक्षण र प्याटेन्ट कागजातहरू प्रदान गर्न सकिन्छ।
मेकानिकल कम्पोनेन्टहरू, बिजुली प्रणालीहरू र खुला सतहहरूको लागि उपयुक्त सुरक्षाको साथ निर्यात ढुवानीका लागि मेसिनहरू तयार छन्। प्याकेजिङ्ग र ढुवानी व्यवस्था मेसिन आकार, गन्तव्य, र यातायात विधि अनुसार पुष्टि गर्न सकिन्छ।
FR श्रृंखला 1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075, र अन्य ग्रेड सहित साधारण एल्युमिनियम मिश्र धातुहरूको लागि कन्फिगर गर्न सकिन्छ। किनकी उपज शक्ति र स्वभाव मिश्र धातुहरू बीच महत्त्वपूर्ण रूपमा भिन्न हुन्छ, अन्तिम रोलर सेटिङ केवल मिश्र पदनामको सट्टा वास्तविक सामग्रीमा आधारित हुनुपर्छ।
मुख्य कारकहरू आवश्यक सीधापन, उत्पादन ज्यामिति, सामग्री अवस्था, र उत्पादन दायरा हुन्। थप रोलर सेटहरूले थप सुधार बिन्दुहरू प्रदान गर्दछ र सामान्यतया कडा सीधा आवश्यकताहरूको लागि रुचाइन्छ। उदाहरणका लागि, 20 रोलरहरू भएको FR-50 ≤0.1 mm/m मा निर्दिष्ट गरिएको छ, जबकि मानक 14-रोलर कन्फिगरेसनहरू सामान्यतया ≤0.3 mm/m मा निर्दिष्ट गरिएको छ।
यो ट्यूब ज्यामिति, मिश्र धातु, स्वभाव, सतह आवश्यकताहरू, र रोलर कन्फिगरेसनमा निर्भर गर्दछ। एल्युमिनियम अपेक्षाकृत नरम हुन्छ, त्यसैले अत्यधिक दबाब वा अनुपयुक्त रोलर सतहहरूले अंकहरू निम्त्याउन सक्छ। उपस्थिति-महत्वपूर्ण ट्यूबहरूको लागि, रोलर सामग्री र सतह अवस्था मेसिन चयन र नमूना परीक्षणको समयमा पुष्टि गरिनु पर्छ।
हो, आकारहरू मेसिनको निर्दिष्ट कार्य दायरा भित्र पर्छन् र टूलि and र रोलर कन्फिगरेसन उपयुक्त छन्। यदि उत्पादन दायराले धेरै फरक व्यास वा पर्खाल मोटाईहरू कभर गर्दछ भने, आवश्यक समायोजन दायरा अर्डर गर्नु अघि जाँच गरिनुपर्छ।
हो। नमूना परीक्षण सिफारिस गरिन्छ जब उत्पादनमा कडा सीधा सहिष्णुता, पातलो पर्खाल, माग गरिएको सतह फिनिश, वा एक मिश्र धातु छ जुन पहिले चयन गरिएको कन्फिगरेसनमा प्रशोधन गरिएको छैन। परीक्षण परिणामहरू ढुवानी अघि मेसिन मोडेल, रोलर व्यवस्था, गति, र सुधार सेटिङहरू पुष्टि गर्न प्रयोग गर्न सकिन्छ।
एल्युमिनियम मिश्र धातु र टेम्पर, ट्यूब वा बार प्रकार, न्यूनतम र अधिकतम व्यास, ट्यूब पर्खाल मोटाई जहाँ लागू हुन्छ, प्रारम्भिक सीधापन, आवश्यक अन्तिम सीधापन, सतह-गुणस्तर आवश्यकता, र अपेक्षित उत्पादन गति प्रदान गर्नुहोस्। यी विवरणहरू प्रारम्भिक मेसिन सिफारिस र क्षमता मूल्याङ्कनका लागि पर्याप्त छन्।
ठेगाना
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
टेलिफोन