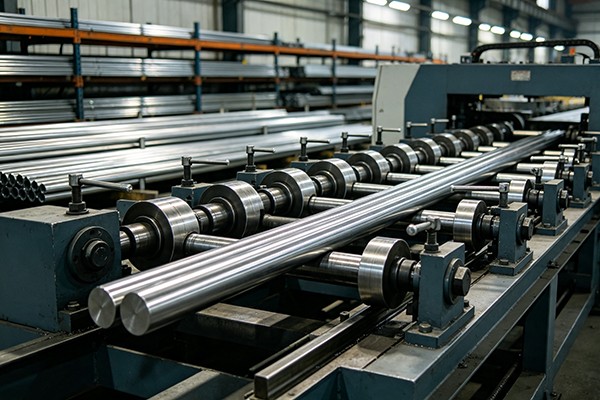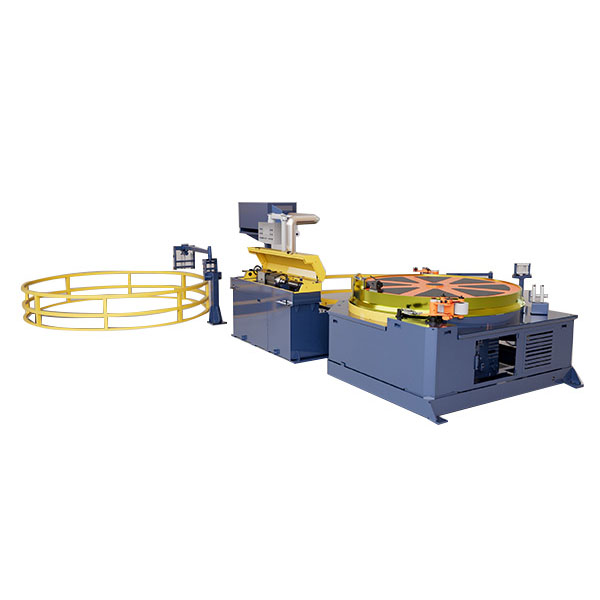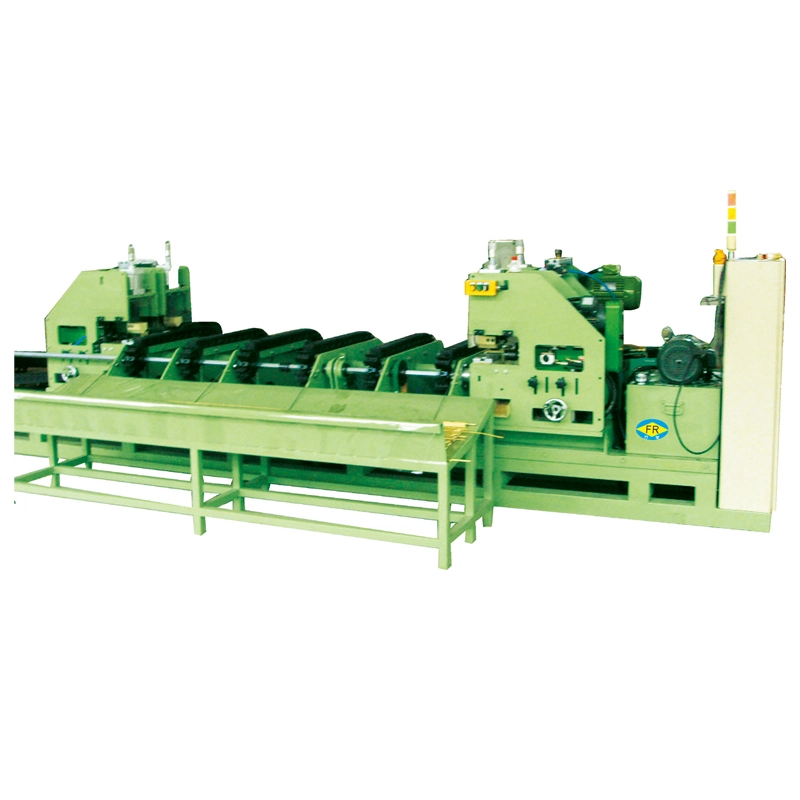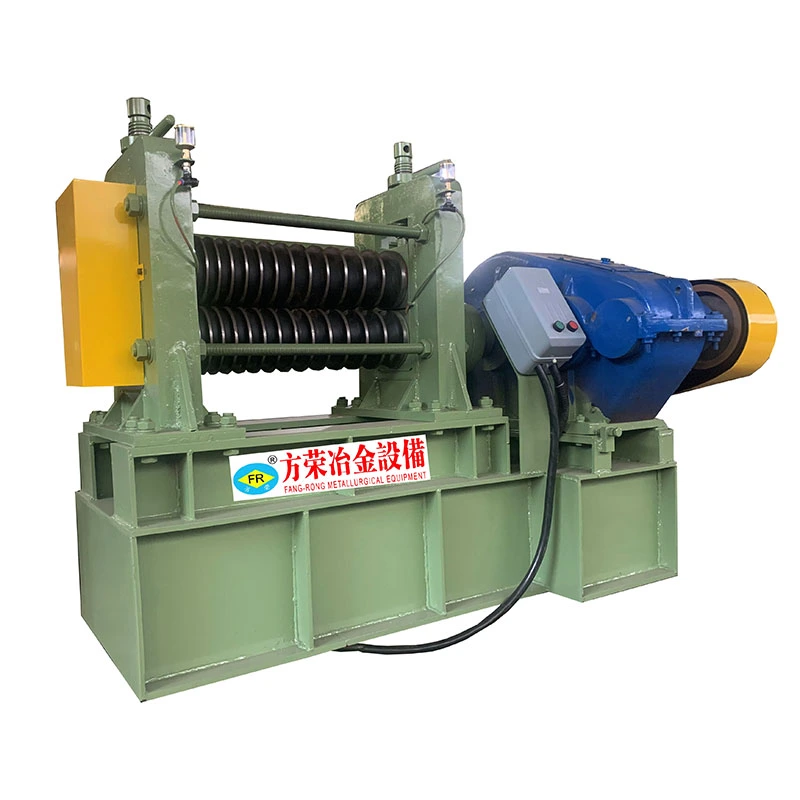
हामी विभिन्न उद्योगहरूमा ट्यूब, बार, र तार सामग्रीहरूका लागि तयार पारिएको, स्ट्रेटनिङ, कोल्ड ड्राइंग, पोइन्टिङ, च्याम्फरिङ, कटिङ, थ्रेड रोलिङ मेसिन, र ड्राइङ डाइजलगायत परिशुद्ध धातु प्रशोधन उपकरणहरूको विस्तृत दायरा प्रस्ताव गर्छौं।
ट्यूब भित्री थ्रेड बनाउने मेसिनले तामा, स्टेनलेस स्टील, पीतल, र आल्मुनियम ट्यूबहरूमा लगातार आन्तरिक थ्रेडहरू वा ग्रूभहरू बनाउँछ। FR-8 र FR-12 मोडेलहरूले 5-15 मिमी ट्यूब व्यासहरू ढाक्छन्, रेखाचित्रको गति 60 m/min सम्म हुन्छ। यसले HVAC, प्रशीतन, लचिलो नली, र सटीक ट्यूब उत्पादनको लागि खुवाउने, रेखाचित्र, गठन, र स्वचालित कोइलिङलाई एकीकृत गर्दछ।
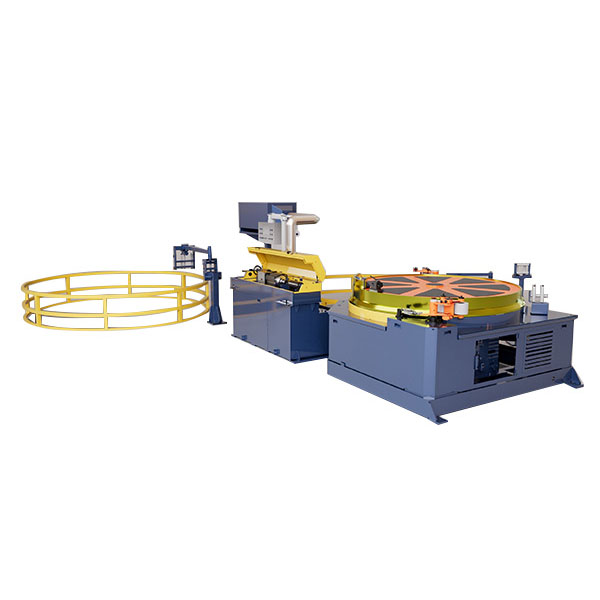
ट्यूब इनर थ्रेड फर्मिङ मेसिन धातुको ट्यूब र कुण्डलहरूमा आन्तरिक हेलिकल थ्रेडहरू वा ग्रूभहरू निरन्तर बनाउनको लागि डिजाइन गरिएको हो। यो मुख्यतया तामा, स्टेनलेस स्टील, पीतल र लचिलो नली, नालीदार ट्यूब, HVAC, प्रशीतन र सटीक ट्यूब उत्पादन मा एल्युमिनियम ट्यूब लागि प्रयोग गरिन्छ। मेसिनले ट्यूब फिडिङ, आन्तरिक गठन, नियन्त्रित रेखाचित्र र कुण्डल घुमाउने एक निरन्तर सञ्चालनमा संयोजन गर्दछ, उत्पादनको क्रममा बारम्बार म्यानुअल ह्यान्डलिङ घटाउँछ।
मेसिन संरचना र कार्य प्रक्रिया
ट्यूब इनर थ्रेड फर्मिङ मेसिन व्यक्तिगत ट्यूब प्रशोधनको सट्टा लगातार ट्यूब आन्दोलन वरिपरि व्यवस्थित गरिएको छ। ट्यूब फिडिङ खण्डमा प्रवेश गरेपछि, गठन प्रणालीले भित्री सतहमा काम गर्छ जबकि कर्षण इकाईले ट्यूबलाई नियन्त्रित गतिमा चलिरहन्छ। प्रशोधन गरिएको ट्यूबलाई अर्को उत्पादन चरणमा सङ्कलन वा स्थानान्तरणको लागि कुण्डलमा घाउ गरिन्छ।
ट्यूब फिडिङ र स्थिति
खुवाउने प्रणालीले ट्यूबलाई नियन्त्रित दरमा गठन हुने खण्डमा मार्गदर्शन गर्छ। उचित पङ्क्तिबद्धता महत्त्वपूर्ण छ किनभने ट्यूब विचलनले गठनको गहिराइ, पिच स्थिरता र समाप्त आन्तरिक प्रोफाइललाई असर गर्न सक्छ। मेशिन ट्यूब व्यास, सामग्री र उत्पादन लाइन व्यवस्था अनुसार कन्फिगर गर्न सकिन्छ।
आन्तरिक थ्रेड वा ग्रूभ गठन
परम्परागत काट्ने उपकरणहरूसँग सामग्री हटाउनुको सट्टा, गठन प्रणालीले नियन्त्रित विरूपण मार्फत आवश्यक आन्तरिक हेलिकल प्रोफाइल सिर्जना गर्न गठन उपकरण प्रयोग गर्दछ। यो दृष्टिकोण लगातार ट्यूब प्रशोधन को लागी उपयुक्त छ जहाँ ट्यूब लम्बाइ संग संगत पिच र सतह अवस्था आवश्यक छ।
रेखाचित्र र स्वचालित कोइलिङ
कर्षण प्रणालीले गठन खण्ड मार्फत ट्यूब आन्दोलन नियन्त्रण गर्दछ। रेखाचित्र बल र काम गति सामग्री र ट्यूब विशिष्टता अनुसार समायोजित गर्न सकिन्छ। गठन पछि, समाप्त ट्यूब स्वचालित रूपमा कुण्डलमा घाउ हुन्छ, म्यानुअल रिवाइन्डिङ र उत्पादन चरणहरू बीच ह्यान्डलिङ घटाउँछ।
के मेसिन कन्फिगरेसन निर्धारण गर्छ?
सही मेसिनलाई मेसिनको पावरबाट मात्र नभई वास्तविक ट्यूब र उत्पादन आवश्यकताहरूबाट चयन गर्नुपर्छ। ट्यूब बाहिरी व्यास, सामग्री, पर्खाल मोटाई, आवश्यक आन्तरिक प्रोफाइल, गठन पिच, उत्पादन गति र समाप्त कुंडल व्यास सबै कन्फिगरेसनलाई असर गर्छ।
ट्यूब साइज र सामग्री
कपर ट्यूबहरू एक सामान्य अनुप्रयोग हो, जबकि स्टेनलेस स्टील, पीतल र एल्युमिनियम ट्यूबहरू आवश्यक गठन अवस्थाहरू अनुसार प्रशोधन गर्न सकिन्छ। बिभिन्न सामग्रीहरूलाई बिभिन्न गठन बलहरू र काम गर्ने प्यारामिटरहरू चाहिन्छ, त्यसैले मेसिन मोडेल चयन गर्नु अघि सामग्री पुष्टि गरिनु पर्छ।
थ्रेड पिच र आन्तरिक प्रोफाइल
आवश्यक पिच र आन्तरिक प्रोफाइलले निर्माण उपकरण कन्फिगरेसन निर्धारण गर्दछ। बिभिन्न ट्यूब विनिर्देशहरू समावेश गर्ने परियोजनाहरूका लागि, प्रत्येक उत्पादनको लागि एक निश्चित सेटअप प्रयोग गर्नुको सट्टा आवश्यक ट्यूब आयामहरूसँग गठन प्रणाली र सम्बन्धित उपकरणहरू मिलाउन सकिन्छ।
उत्पादन गति र कुंडल व्यास
आवश्यक आउटपुटले मेसिन चयनमा प्रत्यक्ष प्रभाव पार्छ। FR-8 सानो ट्यूब साइज र मध्यम रेखा गतिको लागि हो, जबकि FR-12 ले ठूलो रेखाचित्र बल र उच्च कार्य-गति दायरा प्रदान गर्दछ। घुमाउरो खण्ड योजना गर्दा आवश्यक कुंडल व्यास पनि विचार गर्नुपर्छ।
FR-8 र FR-12 प्राविधिक विवरणहरू
मोडेल
रेखाचित्र बल
ट्यूब व्यास
रेखाचित्र गति
कुंडल व्यास
मुख्य मोटर
चर चालक
FR-8
२ टि
5-10 मिमी
१५–३० मि/मिनेट
600-1000 मिमी
१५ किलोवाट
18 किलोवाट
FR-12
५ टि
8-15 मिमी
40-60 मि/मिनेट
800-1200 मिमी
२२ किलोवाट
30 किलोवाट
अनुकूलन कन्फिगरेसनहरू विभिन्न ट्यूब सामग्री, आयामहरू, गठन आवश्यकताहरू र उत्पादन लेआउटहरूको लागि उपलब्ध छन्। वास्तविक काम प्यारामिटरहरू सामग्री र ट्यूब विशिष्टता अनुसार फरक हुन सक्छ।
उत्पादन समस्याहरू यो मेसिन ठेगाना
उत्पादन म्यानुअल फिडिङ, समायोजन र रिवाइन्डिङमा धेरै निर्भर हुँदा आन्तरिक ट्यूब गठन व्यवस्थापन गर्न गाह्रो हुन्छ। ट्यूब पङ्क्तिबद्धतामा भिन्नताहरूले असंगत पिच निम्त्याउन सक्छ, जबकि अस्थिर कर्षणले समाप्त आन्तरिक प्रोफाइललाई असर गर्न सक्छ। अलग-अलग गठन र रिवाइन्डिङ सञ्चालनहरूले ह्यान्डलिंग समय र श्रम आवश्यकताहरू पनि बढाउँछन्।
निरन्तर कन्फिगरेसनले समान उत्पादन प्रक्रियामा फिडिङ, गठन, कर्षण र घुमाउरो ल्याउँछ। अपरेटरहरूले मेसिनहरू बीचको व्यक्तिगत ट्यूब खण्डहरू बारम्बार स्थानान्तरण गर्नुको सट्टा प्यारामिटर समायोजन र गुणस्तर निरीक्षणमा ध्यान केन्द्रित गर्न सक्छन्।
ट्यूब निर्माण मा आवेदन
ट्यूब भित्री थ्रेड गठन मेसिन लचिलो स्टेनलेस स्टील नली, ग्यास नली, पानी आपूर्ति नली, नालीदार धातु ट्यूब, प्लम्बिंग घटक, HVAC पाइपिंग, अटोमोटिभ लचिलो टयूबिङ, औद्योगिक तरल पदार्थ-स्थानान्तरण ट्युबिङ र गर्मी-एक्सचेन्जर ट्यूब उत्पादनको लागि प्रयोग गर्न सकिन्छ। तामाको ट्यूब प्रशोधनको लागि, वातानुकूलित र प्रशीतन ताप एक्सचेन्जर अनुप्रयोगहरूमा प्रयोग हुने आन्तरिक हेलिकल ग्रूभहरूको लागि गठन प्रणाली कन्फिगर गर्न सकिन्छ।
ईन्जिनियरिङ् र निर्माण प्रक्रिया
FangRong ले मेसिनलाई इन्जिनियरिङ डिजाइन, संरचनात्मक निर्माण, मेसिनिङ, फारमिङ-उपकरण उत्पादन, एसेम्बली र परीक्षणलाई कभर गर्ने नियन्त्रित अनुक्रम मार्फत उत्पादन गर्छ। फ्रेम र रोटरी टेबल काट्ने, वेल्डिङ, तनाव राहत र आवश्यक भएमा सीएनसी मेसिनिङबाट गुज्रिन्छ। कोर कम्पोनेन्टहरू जस्तै ड्राइंग डाइज, गाईड ह्वीलहरू र इन्टरनल फोरमिङ हेडहरू तिनीहरूको सञ्चालन आवश्यकताहरू अनुसार मेसिन र तातो उपचार गरिन्छ।
मेकानिकल असेम्ब्ली पछि, बिजुली र ड्राइभ प्रणालीहरू स्थापना गरिन्छ र मेसिनलाई डेलिभरी अघि क्यालिब्रेट गरिन्छ। सतह उपचार र अन्तिम विधानसभा उपकरण कन्फिगरेसन अनुसार पूरा भयो। परीक्षणले मेसिन सञ्चालन, ट्यूब आन्दोलन, निर्माण कार्य र ड्राइभ र नियन्त्रण प्रणालीहरूको समन्वयमा केन्द्रित हुन्छ।
डेलिभरी अघि निरीक्षण
प्रत्येक मेसिनलाई ढुवानी अघि जाँच गरिन्छ कि मेकानिकल संरचना, प्रसारण प्रणाली, गठन कम्पोनेन्टहरू र विद्युतीय नियन्त्रणहरू आवश्यकता अनुसार सञ्चालन हुन्छन्। अनुकूलित उपकरणहरूको लागि, निरीक्षण सहमत ट्यूब विशिष्टताहरू र उत्पादन आवश्यकताहरू विरुद्ध गर्न सकिन्छ ताकि ग्राहकको प्लान्टमा स्थापना गर्नु अघि प्रमुख कन्फिगरेसन मुद्दाहरू पहिचान गर्न सकिन्छ।
निर्माता अनुभव र गुणस्तर प्रमाणहरू
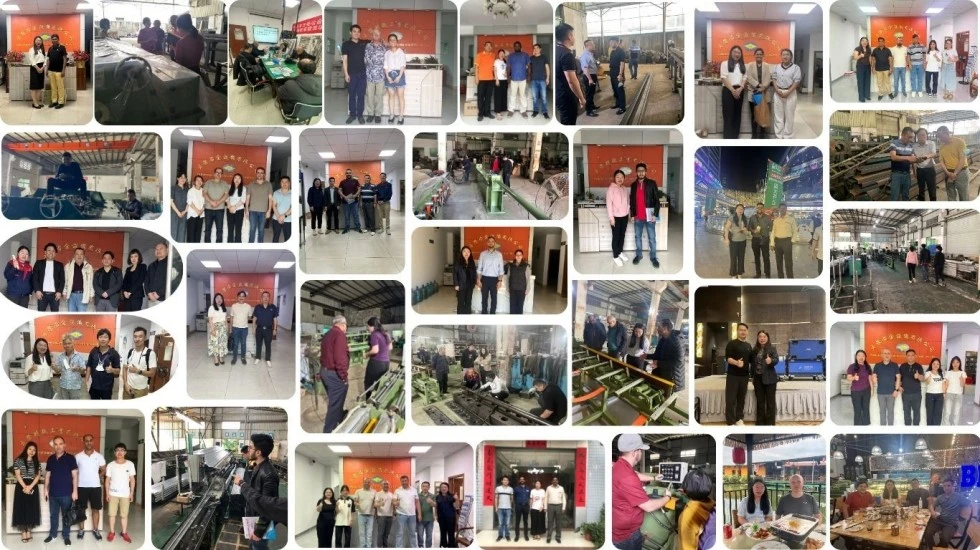
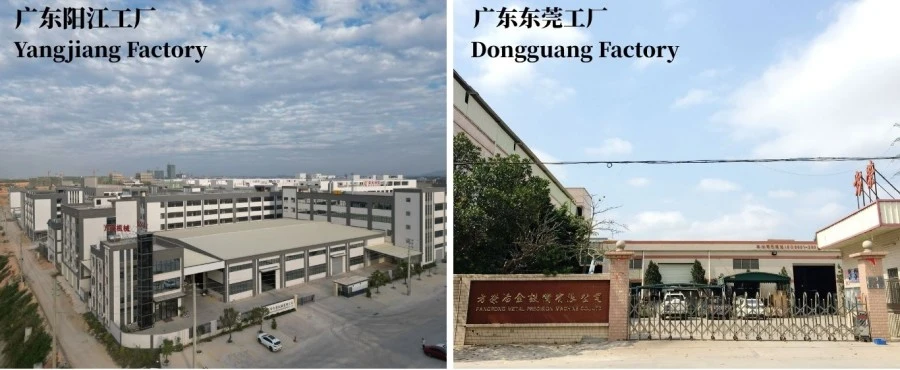
Dongguan Fangrong धातुकर्म उपकरण कं, लिमिटेड 1998 मा स्थापित भएको थियो र चिसो रेखाचित्र, सीधा र सम्बन्धित धातु उपकरण मा 26 वर्ष भन्दा बढी अनुभव छ। कम्पनीले Dongguan र Yangjiang, Guangdong मा उत्पादन सुविधाहरू सञ्चालन गर्दछ, उपकरण उत्पादन र डेलिभरी क्षमता समर्थन गर्दछ।
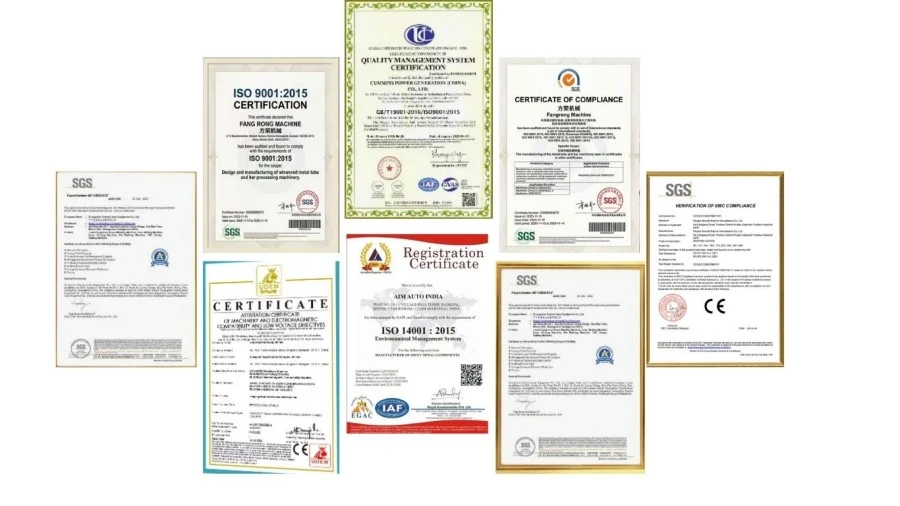
FangRong सँग ISO 9001 प्रमाणीकरण छ र CE अनुपालन र SGS निरीक्षणका साथ उपकरणहरू प्रदान गर्दछ। यसको प्राविधिक पोर्टफोलियोमा 32 आविष्कार प्याटेन्टहरू र 100 भन्दा बढी उपयोगिता मोडेल प्याटेन्टहरू समावेश छन्। उदाहरणहरूमा प्याटेन्ट 2013207829011 एक चेन टेन्सनिङ यन्त्रको लागि, प्याटेन्ट 2008300532117 बहु-स्ट्र्यान्ड डाइ होल्डरको लागि र ZL2015 2 0842922.7 द्रुत-परिवर्तन मन्ड्रेल प्रणालीको लागि समावेश छ।
प्याकेजिङ, ढुवानी र स्थापना
ढुवानी अघि, मेसिन यसको संरचना, यातायात विधि र गन्तव्य आवश्यकताहरु अनुसार तयार छ। कम्पोनेन्टहरू आवतजावतको समयमा आवागमन र ह्यान्डलिंग क्षतिबाट सुरक्षित छन्, आवश्यक पर्दा विदेशमा डेलिभरीको लागि प्याकेजिङको व्यवस्था गरिएको छ।
FangRong ले वितरण पछि स्थापना निर्देशन, अपरेटर प्रशिक्षण र प्राविधिक समर्थन प्रदान गर्दछ। मानक वारेन्टी अवधि 12 महिना हो, सामान्य पहिरन भागहरू बाहेक। उपकरण सञ्चालन र मर्मतका लागि स्पेयर पार्ट्स र दीर्घकालीन प्राविधिक सहयोग उपलब्ध छन्।
बारम्बार सोधिने प्रश्नहरू
कुन सामग्रीले ट्यूब भित्री थ्रेड बनाउने मेसिन प्रक्रिया गर्न सक्छ?
मेसिन स्टेनलेस स्टील, तामा, पीतल, एल्युमिनियम र अन्य धातु ट्यूब लागि कन्फिगर गर्न सकिन्छ। उपयुक्त गठन प्यारामिटरहरू सामग्री, ट्यूब आयाम र आवश्यक आन्तरिक प्रोफाइलमा निर्भर गर्दछ।
मेसिनले कुन ट्यूब व्यास ह्यान्डल गर्न सक्छ?
FR-8 ले 5 देखि 10 मिमी सम्मको ट्यूब व्यासलाई कभर गर्दछ, जबकि FR-12 ले 8 देखि 15 मिमी सम्म कभर गर्दछ। अनुकूलन कन्फिगरेसनहरू छलफल गर्न सकिन्छ जब आवश्यक ट्यूब साइज यी दायराहरू बाहिर आउँछ।
FR-8 र FR-12 बीच के भिन्नता छ?
FR-12 ले FR-8 भन्दा उच्च रेखाचित्र बल र छिटो रेखाचित्र-गति दायरा प्रदान गर्दछ। FR-8 मा 2 T रेखाचित्र बल र 15–30 m/min को रेखाचित्र गति छ, जबकि FR-12 ले 5 T र 40-60 m/min प्रदान गर्दछ।
के मेसिनले लगातार आन्तरिक थ्रेडहरू बनाउन सक्छ?
हो। मेसिन निरन्तर ट्यूब आन्दोलनको लागि डिजाइन गरिएको हो र प्रत्येक ट्यूब खण्डलाई अलग-अलग प्रशोधन नगरी आवश्यक ट्यूब लम्बाइको साथ आन्तरिक हेलिकल थ्रेड वा ग्रूभ बनाउन सक्छ।
के मेसिनलाई अवस्थित ट्यूब उत्पादन लाइनमा जडान गर्न सकिन्छ?
हो। उपकरण अपस्ट्रीम वा डाउनस्ट्रीम ट्यूब-प्रशोधन उपकरण संग एकीकृत गर्न सकिन्छ। आवश्यक जडान विधि ट्यूब फिडिंग, उत्पादन गति, कुण्डल ह्यान्डलिंग र अवस्थित लाइनको लेआउटमा निर्भर गर्दछ।
मेसिन चयनको लागि के जानकारी आवश्यक छ?
ट्यूब सामग्री, बाहिरी व्यास, पर्खाल मोटाई, आवश्यक आन्तरिक धागो वा नाली प्रोफाइल, पिच, लक्ष्य उत्पादन गति, समाप्त कुंडल व्यास र अपेक्षित उत्पादन क्षमता प्रदान गर्नुहोस्। लाइन एकीकरणको लागि, अवस्थित उपकरण लेआउट पनि उपयोगी छ।
मेसिन विशिष्टता अनुकूलित गर्न सकिन्छ?
हो। मेशिन कन्फिगरेसन, टूलिङ र काम गर्ने प्यारामिटरहरू विशिष्ट ट्यूब सामग्री, आयामहरू, गठन आवश्यकताहरू र उत्पादन लेआउटहरूको लागि समायोजन गर्न सकिन्छ। अन्तिम विनिर्देशहरू वास्तविक उत्पादन अवस्था अनुसार पुष्टि गरिनु पर्छ।
के FangRong ले स्थापना र अपरेटर प्रशिक्षण प्रदान गर्दछ?
हो। स्थापना निर्देशन र अपरेटर प्रशिक्षण वितरण पछि उपलब्ध छन्। दीर्घकालीन उपकरण सञ्चालनको लागि प्राविधिक सहयोग र स्पेयर-पार्ट्स सेवा पनि प्रदान गरिन्छ।
वारेन्टी अवधि के हो?
मानक वारेन्टी 12 महिना हो, सामान्य पहिरन भागहरू बाहेक। प्राविधिक सहयोग र स्पेयर-पार्ट्स सेवा वारेन्टी अवधि भन्दा बाहिर जारी छ।
हामीलाई तपाईंको सामग्री, उत्पादन विशिष्टताहरू, उत्पादन प्रक्रिया र उपकरण आवश्यकताहरू बारे बताउनुहोस्। FangRong ले उपयुक्त कोल्ड ड्राइंग मेसिन, ड्राइंग डाइज, स्ट्रेटेनिङ मेसिन र तपाईंको एप्लिकेसनका लागि अनुकूलित समाधानहरूबारे छलफल गर्न सक्छ।
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति