उत्पादनहरू
उत्पादनहरू

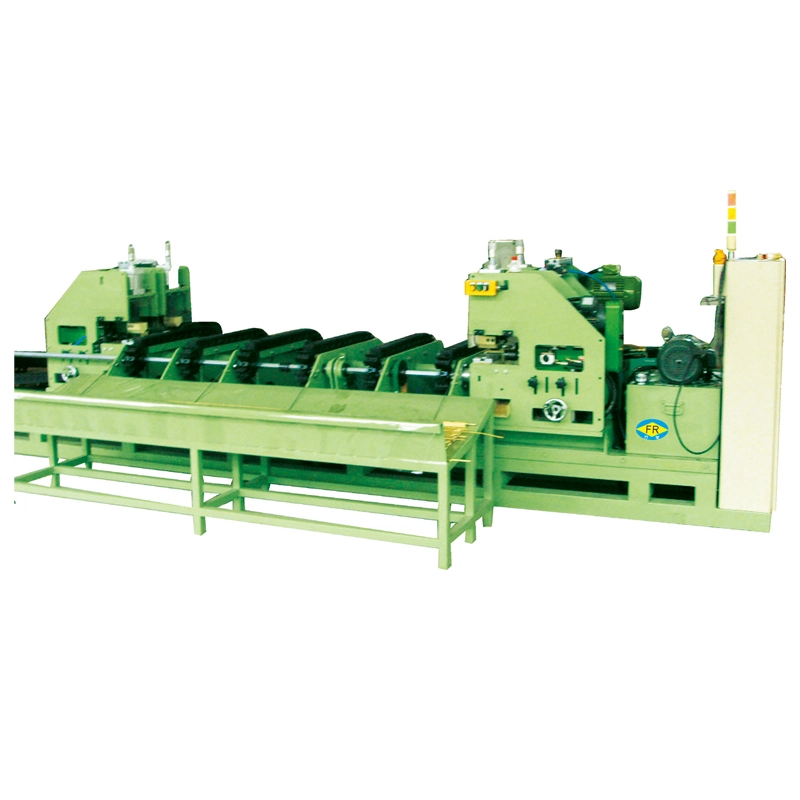
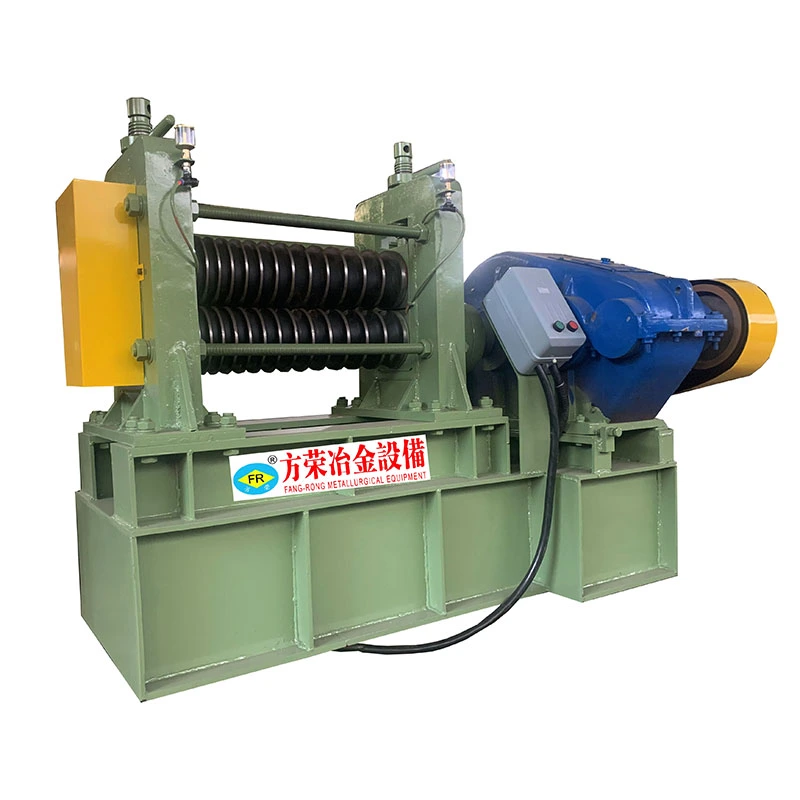
हामी विभिन्न उद्योगहरूमा ट्यूब, बार, र तार सामग्रीहरूका लागि तयार पारिएको, स्ट्रेटनिङ, कोल्ड ड्राइंग, पोइन्टिङ, च्याम्फरिङ, कटिङ, थ्रेड रोलिङ मेसिन, र ड्राइङ डाइजलगायत परिशुद्ध धातु प्रशोधन उपकरणहरूको विस्तृत दायरा प्रस्ताव गर्छौं।

उत्पादनहरू
तीन लाइन स्वचालित रोटरी चिसो रेखाचित्र मेसिन
  • तीन लाइन स्वचालित रोटरी चिसो रेखाचित्र मेसिनतीन लाइन स्वचालित रोटरी चिसो रेखाचित्र मेसिन
  • तीन लाइन स्वचालित रोटरी चिसो रेखाचित्र मेसिनतीन लाइन स्वचालित रोटरी चिसो रेखाचित्र मेसिन

तीन लाइन स्वचालित रोटरी चिसो रेखाचित्र मेसिन

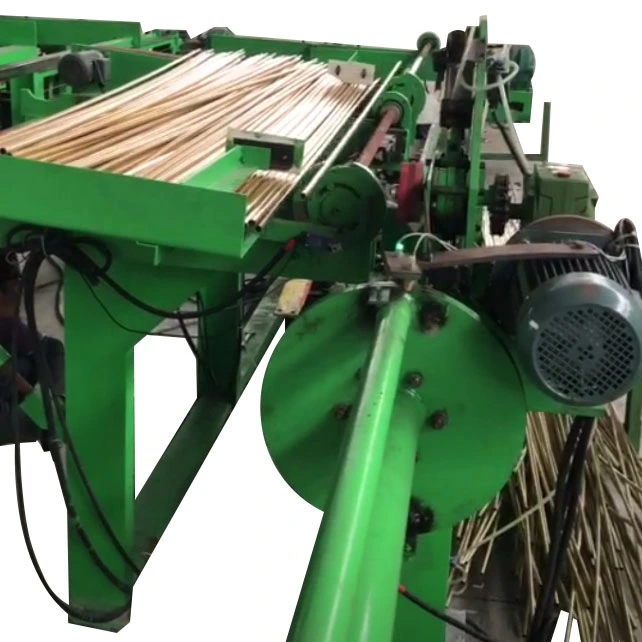
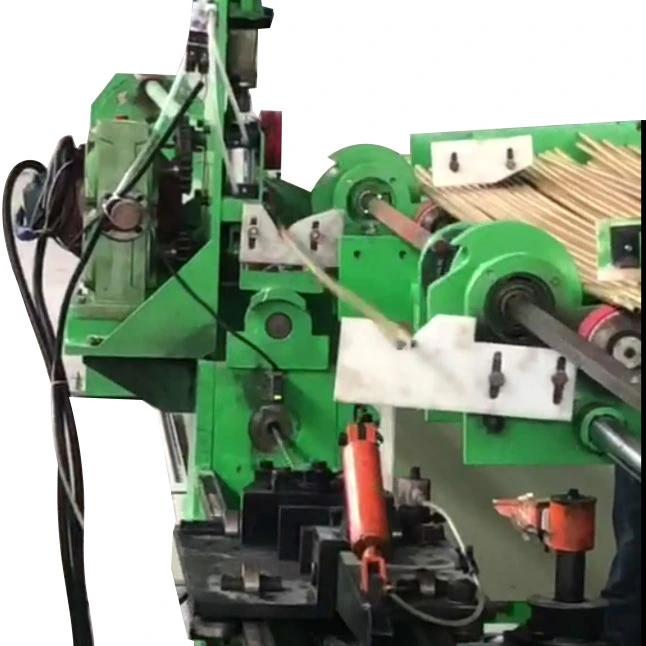
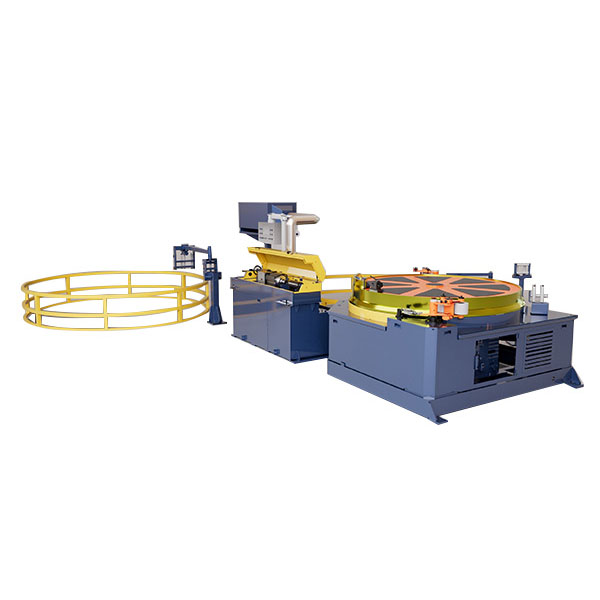
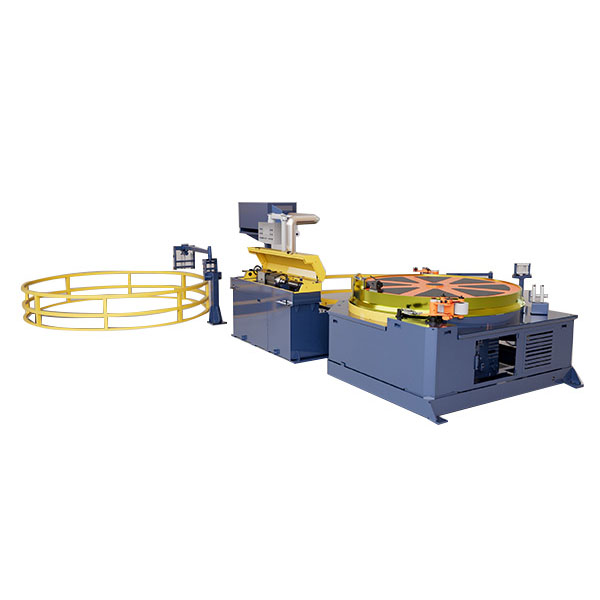
दतीन लाइन स्वचालित रोटरी चिसो रेखाचित्र मेसिनतीन अलग-अलग उत्पादन लाइनहरू थप्न बिना उच्च रेखाचित्र आउटपुट चाहिने निर्माताहरूको लागि बनाइएको हो। यसकोतीन-स्ट्र्यान्ड रोटरी अनुक्रमणिका प्रणालीक्रमिक रेखाचित्रका लागि तीनवटा ट्युब वा बारहरू राख्छ र फिड गर्दछ, जबकि डबल-चेन ड्राइभले सबै स्ट्र्यान्डहरूमा पुलिङ लोडलाई सन्तुलित राख्छ। बाट मोडेलहरूFR-50 देखि FR-120 सम्मप्रदान गर्ने5-20 टनरेखाचित्र क्षमता को, गति सम्म२८ मि/मिनेट, र स्ट्रोक सम्म९ मि। स्वचालित फिडिङ, क्ल्याम्पिङ, ड्राइंग, र अनलोडिङले अपरेटरको संलग्नता कम गर्छ र मेसिनलाई उपयुक्त बनाउँछ।कार्बन स्टील, मिश्र धातु इस्पात, स्टेनलेस स्टील, तामा, र एल्युमिनियम ट्यूब र बार.

मूल्याङ्कन: 5.0
(मूल्याङ्कन गणना: 1)

दतीन लाइन स्वचालित रोटरी चिसो रेखाचित्र मेसिनतीन अलग-अलग ड्रबेन्चहरू स्थापना नगरी साना र मध्यम-व्यास ट्यूबहरू वा बारहरूबाट उच्च उत्पादन चाहिने निर्माताहरूको लागि डिजाइन गरिएको हो। यसले कोर्छएकै साथ तीन workpiecesतीन समानान्तर मर्छन्, जबकि मोटर चालित रोटरी ब्याक बेन्चले निम्न चक्रको लागि अर्को workpieces तयार र अनुक्रमणिका गर्दछ।

मुख्य उत्पादन समस्या केवल बल तान्ने होइन। उच्च-भोल्युम ट्यूब उत्पादनमा, लोडिङ, स्थिति र क्यारिज रिटर्नले चक्रको महत्त्वपूर्ण भाग उपभोग गर्न सक्छ। यो मेसिनले संयोजन गरेर त्यो अवरोधलाई सम्बोधन गर्दछथ्री-स्ट्र्यान्ड रेखाचित्र, रोटरी अनुक्रमणिका, स्वचालित क्ल्याम्पि,, रेखाचित्र र क्यारिज रिटर्नएक उत्पादन प्रणाली मा। नतिजा प्रति मेसिन उच्च उत्पादन र कम म्यानुअल ह्यान्डलिङ हो।

FangRong FR-श्रृङ्खला मेसिनहरू बाट उपलब्ध छन्5 देखि 20 टनरेखाचित्र बल, को रेखाचित्र गति संग२५-२८ मिटर/मिनेटर को स्ट्रोक रेखाचित्र७-९ मि। ट्यूब-ड्राइंग कन्फिगरेसनहरू आन्तरिक व्यास र पर्खाल मोटाई नियन्त्रण गर्न आन्तरिक मन्डरेलसँग सुसज्जित गर्न सकिन्छ।

Three Lines Automatic Rotary Cold Drawing MachineThree Lines Automatic Rotary Cold Drawing Machine

एक परम्परागत एकल-लाइन ड्रबबेन्चले प्रति रेखाचित्र स्ट्रोक एक workpiece प्रक्रिया गर्दछ। जब उत्पादनको माग बढ्छ, सामान्य विकल्पहरू थप मेशिनहरू थप्ने, शिफ्टहरू बढाउन वा लामो समयसम्म लिड समय स्वीकार गर्ने हो। मेसिनहरू थप्दा भुइँ ठाउँ, अपरेटरहरू, सहायक उपकरणहरू र मर्मतसम्भार बिन्दुहरू बढ्छ।

तीन-लाइन कन्फिगरेसनले एउटा मेसिनमा तीनवटा रेखाचित्र स्थितिहरू संयोजन गर्दछ। दरोटरी ब्याक बेन्चविशेष गरी उपयोगी छ जहाँ एउटै ट्यूब वा बार स्पेसिफिकेशन बारम्बार उत्पादन गरिन्छ। म्यानुअल लोडिङ र पङ्क्तिबद्धताको लागि पर्खने समयको मात्रा घटाउँदै, रेखाचित्र चक्र पूरा हुनु अघि वर्कपीसहरू राख्न सकिन्छ।

उदाहरणका लागि, वातानुकूलित ट्युबिङका लागि FR-76 कन्फिगरेसन प्रयोग गर्ने तामाको ट्यूब उत्पादकले क्रमबद्ध रूपमा प्रशोधन गर्नुको सट्टा प्रत्येक रेखाचित्र स्ट्रोकमा तीनवटा ट्यूबहरू चलाउन सक्छ। यस अनुप्रयोगमा, रोटरी अनुक्रमणिका प्रकार्य केवल रेखाचित्र गति बढाउनु भन्दा बढी महत्त्वपूर्ण छ किनभने उत्पादन भोल्युम लोड र स्थिति समय द्वारा कडा रूपमा प्रभावित हुन्छ।

यो कसरी काम गर्दछ

1. रोटरी लोडिङ
ट्युब वा बारहरू रोटरी ब्याक बेन्चमा राखिन्छन्। मोटर चालित अनुक्रमणिका मेकानिजमले तीनवटा रेखाचित्र रेखाहरूसँग सही रूपमा अर्को वर्कपीसहरू राख्छ।

2. खुवाउने र इशारा गर्ने
वर्कपीसहरू मरेकाहरूलाई खुवाइन्छ र क्ल्याम्प गरिएको हुन्छ। भरपर्दो डाइ प्रविष्टिको लागि ट्यूब वा पट्टीको छेउलाई पर्याप्त रूपमा कम गर्न रेखाचित्र अघि पोइन्टिङ गर्न सकिन्छ। उत्पादन प्रक्रियालाई आवश्यक पर्ने ठाउँमा एकीकृत पोइन्टिङ इकाई निर्दिष्ट गर्न सकिन्छ।

3. तीन-स्ट्र्यान्ड रेखाचित्र
ड्राइंग क्यारिजले एकै समयमा तीनवटा वर्कपीसहरू तिनीहरूको सम्बन्धित मृत्युको माध्यमबाट तान्छ। एक डबल-चेन ड्राइभले क्यारिजमा तान्ने लोड वितरण गर्दछ र तीन रेखाचित्र स्थितिहरू बीचको असमान लोडिङको जोखिम कम गर्दछ।

4. उत्पादन निर्वहन
रेखाचित्र स्ट्रोक पूरा भएपछि, समाप्त वर्कपीसहरू डिस्चार्ज हुन्छन् र गाडी यसको सुरूवात स्थितिमा फर्कन्छ।

5. रोटरी अनुक्रमणिका र दोहोर्याउनुहोस्
पछाडिको बेन्चले अर्को तयार वर्कपीसहरूलाई स्थितिमा अनुक्रमित गर्दछ र अर्को रेखाचित्र चक्र सुरु हुन्छ।

PLC र HMI नियन्त्रण फिडिङ, क्ल्याम्पिङ, रेखाचित्र, अनुक्रमणिका र क्यारिज रिटर्न। एकल-, डबल- र तीन-स्ट्र्यान्ड अपरेशन उत्पादन आवश्यकताहरू अनुसार कन्फिगर गर्न सकिन्छ।

जहाँ प्रत्येक विशेषताले महत्व राख्छ

तीन-स्ट्र्यान्ड रेखाचित्रमूल्यवान छ जब एउटै उत्पादन ठूलो मात्रा मा निर्मित छ। यदि उत्पादनमा मुख्यतया साना ब्याचहरू हुन्छन् जसमा बारम्बार आकार परिवर्तनहरू हुन्छन्, उत्पादकता फाइदा सानो हुन्छ किनभने सेटअप र उपकरण परिवर्तनहरू कुल उत्पादन समयको ठूलो हिस्सा बन्छन्।

रोटरी अनुक्रमणिकालोडिङ समय पुनरावर्ती बाधा हुँदा सबैभन्दा उपयोगी छ। रोटरी बेन्चले अर्को वर्कपीसहरूलाई थप कुशलतापूर्वक राख्न अनुमति दिन्छ, जुन लामो-स्ट्रोक उत्पादनको लागि विशेष रूपमा उपयोगी छ जहाँ चक्रहरू बीचको म्यानुअल तयारीले मेसिनको उपयोगलाई कम गर्नेछ। कम-भोल्युम उत्पादनको लागि, यो सुविधाले समग्र लागतमा कम प्रभाव पार्न सक्छ।

डबल चेन प्रसारणड्राइंग बल बढ्दै जाँदा अझ महत्त्वपूर्ण हुन्छ। सन्तुलित पुलिङले क्यारिज र डाइ पोजिसनलाई पङ्क्तिबद्ध राख्न मद्दत गर्छ। यो महत्त्वपूर्ण छ जब तीन स्ट्र्यान्डहरूले समान आयामी परिणामहरू कायम राख्नुपर्दछ; यो धेरै हल्का-कर्तव्य अनुप्रयोगहरूको लागि कम महत्वपूर्ण छ जहाँ रेखाचित्र बल कम छ।

आन्तरिक मन्ड्रेल रेखाचित्रयो महत्त्वपूर्ण छ जब बाहिरी व्यास र भित्री व्यास वा भित्ता मोटाई नियन्त्रण हुनुपर्छ। अनुप्रयोगहरूको लागि जहाँ केवल बाहिरी व्यास महत्वपूर्ण छ, mandrel उपकरण आवश्यक नहुन सक्छ।

मुख्य सुविधाहरू र उत्पादन लाभहरू

1. एक स्ट्रोक मा कोरिएको तीन ट्यूब वा बार
तीनवटा समान वर्कपीसहरू एकैसाथ प्रशोधन गरिन्छ, तीनवटा स्वतन्त्र मेसिनहरू थप नगरी प्रति रेखाचित्र चक्र उत्पादन बढाउँदै। एक मोटर वाहन कम्पोनेन्ट आपूर्तिकर्ता, उदाहरण को लागी, साना-व्यास ट्यूब कम्पोनेन्ट को बारम्बार उत्पादन को लागी कन्फिगरेसन को उपयोग गर्न सक्छ जहाँ चक्र भोल्युम बारम्बार उत्पादन परिवर्तन भन्दा बढी महत्त्वपूर्ण छ।

2. मोटर चालित रोटरी अनुक्रमणिका ब्याक बेन्च
रोटरी बेन्चले रेखाचित्र चक्रहरू बीचको म्यानुअल रिपोजिसनिङ घटाउँछ र अर्को workpieces पङ्क्तिबद्धताको लागि तयार राख्छ। यो विशेष गरी HVAC र रेफ्रिजरेसन ट्यूब उत्पादनको लागि उपयोगी छ, जहाँ लामो उत्पादन दौडले गैर-ड्राइंग समयमा प्रत्येक कमीलाई महत्त्वपूर्ण बनाउँछ।

3. डबल चेन ड्राइभ
दुईवटा चेनहरूले रेखाचित्र लोडलाई क्यारिजमा स्थानान्तरण गर्दछ, तीनवटा रेखाचित्र स्थितिहरूमा बललाई समान रूपमा वितरण गर्न मद्दत गर्दछ। स्टिल ट्यूब उत्पादनमा, यो महत्त्वपूर्ण हुन्छ जब उच्च रेखाचित्र बलहरूले अन्यथा पङ्क्तिबद्ध त्रुटिहरू, असमान डाइ लोडिङ वा स्ट्र्यान्डहरू बीचको भिन्नता बढाउन सक्छ।

4. रेखाचित्र गति 28 मि/मिनेट सम्म
FR-50 र FR-76 लाई 28 m/min सम्म मूल्याङ्कन गरिएको छ, जबकि FR-100 र FR-120 लाई 25 m/min मा मूल्याङ्कन गरिएको छ। उच्च गति उपयोगी हुन्छ जब अपस्ट्रिम प्रक्रियाले निरन्तर सामग्री आपूर्ति गर्न सक्छ र डाउनस्ट्रीम ह्यान्डलिंगले गति राख्न सक्छ। यो स्वचालित रूपमा प्रत्येक उत्पादनको लागि राम्रो छैन किनभने स्नेहन, सामग्री ग्रेड, प्रति पास कटौती र सतह आवश्यकताहरूले व्यावहारिक रेखाचित्र गतिलाई सीमित गर्न सक्छ।

5. ट्यूब आयामहरूको लागि मन्ड्रेल रेखाचित्र
मन्ड्रेलले रेखाचित्रको समयमा व्यास र भित्ता मोटाई भित्रको ट्यूबको नियन्त्रणलाई समर्थन गर्दछ। यो हाइड्रोलिक ट्यूबहरू, सटीक स्टेनलेस स्टील ट्युबिङ र अन्य उत्पादनहरूको लागि सान्दर्भिक छ जहाँ ट्यूब भित्र आयामी स्थिरता बाहिरी व्यास जत्तिकै महत्त्वपूर्ण छ।

6. द्रुत गाडी फिर्ता
एउटा छुट्टै रिटर्न मोटरले ड्राइङ स्ट्रोक पछि गाडी फिर्ता ल्याउँछ। यसले चक्रको गैर-उत्पादक भागलाई कम गर्छ, जुन मेसिनले लामो उत्पादन शिफ्टहरू चलाउँदा झन् महत्त्वपूर्ण हुन्छ।

7. लचिलो स्ट्र्यान्ड अपरेशन
तीन लाइनहरू स्वचालित रोटरी कोल्ड ड्राइंग मेसिन एकल-, डबल- वा तीन-स्ट्र्यान्ड उत्पादनको लागि कन्फिगर गर्न सकिन्छ। थ्री-स्ट्र्यान्ड अपरेशन उच्च-भोल्युम अर्डरहरूको लागि रुचाइएको छ, जबकि एकल-स्ट्र्यान्ड अपरेशन परीक्षण, साना आदेश वा प्रक्रिया प्रमाणीकरणको समयमा उपयोगी हुन सक्छ।

8. PLC र HMI नियन्त्रण
नियन्त्रण प्रणालीले फिडिङ, क्ल्याम्पिङ, रेखाचित्र, रोटरी अनुक्रमणिका, डिस्चार्ज र क्यारिज रिटर्न समन्वय गर्दछ। यसले म्यानुअल सिक्वेन्सिङमा निर्भरता कम गर्छ र सञ्चालन चक्रलाई निगरानी र दोहोर्याउन सजिलो बनाउँछ।

प्राविधिक विनिर्देशहरू

कसरी सही मोडेल चयन गर्न

नाममात्र टन भार द्वारा मात्र ड्रबेन्च चयन नगर्नुहोस्। आवश्यक रेखाचित्र बल मा निर्भर गर्दछमटेरियल ग्रेड, प्रारम्भिक आयामहरू, समाप्त आयामहरू, क्षेत्र घटाउने, घर्षण, स्नेहन र एकैसाथ चल्ने तारहरूको संख्या.

तीन-स्ट्र्यान्ड मेसिनको लागि, उपलब्ध रेखाचित्र बलले सबै तीन वर्कपीसहरूको संयुक्त आवश्यकतालाई कभर गर्नुपर्छ। 5-टन मोडेल मध्यम कटौतीको साथ तीनवटा साना ट्यूबहरूको लागि पर्याप्त हुन सक्छ, जबकि उच्च-टनेज मोडेलहरू ठूला खण्डहरू, उच्च-शक्तिको स्टील्स वा माग घटाउनेहरूको लागि बढी उपयुक्त हुन्छन्।

लामो तानिएका उत्पादनहरू उत्पादन गर्दा स्ट्रोक महत्त्वपूर्ण छ। लामो स्ट्रोकले दिइएको समाप्त लम्बाइको लागि आवश्यक रेखाचित्र चक्रहरूको संख्या घटाउन सक्छ, तर यसले मेशिन फुटप्रिन्ट पनि बढाउँछ। तसर्थ रेखाचित्र गतिलाई पृथक संख्याको रूपमा लिनुको सट्टा सामग्री ह्यान्डलिंग, स्नेहन र डाउनस्ट्रीम काट्ने क्षमताको साथ मूल्याङ्कन गर्नुपर्छ।

टेक्नोलोजी प्यारामिटर FR-50 FR-76 FR-100 FR-120
अधिकतम रेखाचित्र बल (टन) 5 10 15 20
अधिकतम रेखाचित्र स्ट्रोक (m) 7 8 8 9
रेखाचित्र गति (मि/मिनेट) 28 28 25 25
क्यारिज रिटर्न मोटर (kW) 0.75 0.75 1.1 2.2
Reducer मोडेल ZQ550 ZQ650 ZQ850 ZQ1000
चेन पिच 2.5" ३" ४" 3" डबल-पङ्क्ति
मुख्य मोटर पावर (kW) 22 30 45 55
समग्र आयाम L × W × H (mm) 17000 × 1300 × 1600 १७५०० × १३५० × १६०० 18000 × 1400 × 1600 23000 × 2200 × 1800

मानक कन्फिगरेसन:ड्राइंग मेसिन, मुख्य ड्राइभ मोटर, रिड्यूसर, डबल चेन ट्रान्समिसन, ड्राइङ क्यारिज, रोटरी इन्डेक्सिङ ब्याक बेन्च, ट्रिपल डाइ होल्डर, पीएलसी कन्ट्रोल सिस्टम र एचएमआई। Mandrel उपकरण ट्यूब-ड्राइंग कन्फिगरेसनको लागि आपूर्ति गरिएको छ।

वैकल्पिक उपकरण:पोइन्टिङ युनिट, अनुकूलित स्ट्रोक, अतिरिक्त फिडिङ र डिस्चार्ज स्वचालन, टूलिङ र एप्लिकेसन-विशिष्ट मन्ड्रेल प्रणालीहरू।

अनुप्रयोगहरू

अटोमोटिभ र मोटरसाइकल कम्पोनेन्टहरू

झटका अवशोषक ट्यूबहरू, स्टीयरिङ स्तम्भ ट्यूबहरू, ड्राइभ-शाफ्ट कम्पोनेन्टहरू र अन्य दोहोरिने-उत्पादन ट्यूबलर भागहरूका लागि प्रयोग गरिन्छ। FR-100 थ्री-लाइन रोटरी ड्रबेन्च प्रयोग गरी टियर-1 अटोमोटिभ आपूर्तिकर्ताले प्रति स्ट्रोकमा तीनवटा ट्यूबहरू प्रशोधन गर्न सक्छ, समानान्तरमा धेरै एकल-लाइन मेसिनहरू सञ्चालन गर्ने आवश्यकतालाई कम गर्दछ। रोटरी लोडिङ प्रणाली विशेष गरी उपयोगी छ जब समान ट्यूब विशिष्टता लगातार उत्पादन गरिन्छ।

HVAC र प्रशीतन ट्यूबहरू

तामा र आल्मुनियम ट्यूबहरू तातो एक्सचेन्जरहरू र वातानुकूलित प्रणालीहरूको लागि उच्च थ्रुपुट र दोहोर्याउन मिल्ने आयामी नियन्त्रणबाट लाभ उठाउँछन्। तामाको ट्यूब उत्पादन परिदृश्यमा, FR-76 ले तीनवटा ट्यूबहरू एकैसाथ प्रशोधन गर्न सक्छ जब रोटरी बेन्चले अर्को सेट तयार गर्छ, लोडिङ-सम्बन्धित डाउनटाइम घटाउँछ।

हाइड्रोलिक र वायमेटिक सिलिन्डर

सानो-व्यासको सिलिन्डर ट्यूबहरूलाई बाहिरी आयामहरू र धेरै अनुप्रयोगहरूमा, लगातार पर्खाल मोटाईको आवश्यकता पर्दछ। एउटा FR-120 चयन गर्न सकिन्छ जब तीनवटा स्टिल ट्यूबहरूको संयुक्त रेखाचित्र बललाई उच्च क्षमताको मेसिन चाहिन्छ। डबल-चेन व्यवस्थाले तीनवटा स्ट्र्यान्डहरू बीच सन्तुलित लोडिङ कायम राख्न मद्दत गर्दछ।

इलेक्ट्रिकल र इलेक्ट्रोनिक्स

तामा र एल्युमिनियम ट्यूबलर कम्पोनेन्टहरू, कूलिंग ट्यूबहरू र अन्य प्रवाहकीय खण्डहरू प्रशोधन गर्न सकिन्छ जहाँ पुनरावृत्ति र उत्पादन मात्राले बहु-स्ट्र्यान्ड रेखाचित्रलाई औचित्य दिन्छ। साना खोक्रो खण्डहरूको लागि, तीन-स्ट्र्यान्ड अपरेशनले तीन पूर्ण ड्रबेन्च स्थापनाहरूको आवश्यकता बिना उत्पादन बढाउन सक्छ।

मेडिकल र प्रेसिजन ट्युबिङ

स्टेनलेस स्टील सटीक ट्यूबहरू र हाइपोट्यूबहरूलाई सामान्य संरचनात्मक ट्युबिङ भन्दा कडा प्रक्रिया नियन्त्रण चाहिन्छ। मेडिकल ट्युबिङ उत्पादन परिदृश्यले सानो स्टेनलेस स्टील ट्यूबहरूको तीन-स्ट्र्यान्ड रेखाचित्रको लागि FR-50 प्रयोग गर्न सक्छ, पङ्क्तिबद्धता र म्यान्ड्रेल नियन्त्रण अधिकतम रेखाचित्र बल भन्दा बढी महत्त्वपूर्ण हुन्छ।

सामान्य ईन्जिनियरिङ्

थ्री लाइन्स अटोमेटिक रोटरी कोल्ड ड्राइङ् मेसिनलाई प्रेसिजन बियरिङ ट्युब, इन्स्ट्रुमेन्टेसन ट्युब, साना संरचनात्मक खोक्रो खण्डहरू र अन्य दोहोरिने-उत्पादन ट्यूब वा बार अनुप्रयोगहरूमा पनि लागू गर्न सकिन्छ जहाँ तीन समान वर्कपीसहरू समानान्तरमा कोर्न सकिन्छ।

कारखाना ईन्जिनियरिङ् र गुणस्तर नियन्त्रण

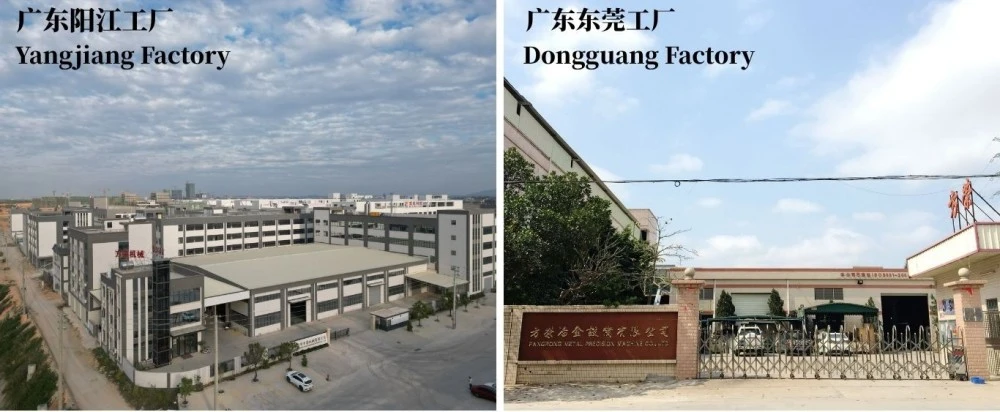
Three Lines Automatic Rotary Cold Drawing Machine Factory

Dongguan Fangrong धातुकर्म उपकरण कं, लिमिटेडरYangjiang Fangrong मेसिनरी कं, लिमिटेडसमर्थन मिसिन निर्माण, विधानसभा, परीक्षण र वितरण। उत्पादन प्रक्रियाले तीन-लाइन रेखाचित्र शुद्धतालाई प्रत्यक्ष असर गर्ने भागहरूमा केन्द्रित हुन्छ: गाइड रेल, डाइ-होल्डर पङ्क्तिबद्धता, क्यारिज संरचना, चेन ट्रान्समिशन र रोटरी अनुक्रमणिका।

उत्पादन प्रक्रिया

Three Lines Automatic Rotary Cold Drawing Machine Production Process

1. अनुप्रयोग ईन्जिनियरिङ्- रेखाचित्र बल, पास तालिका, डाइ व्यवस्था, म्यान्डरेल आवश्यकताहरू र रोटरी अनुक्रमणिका अनुक्रम ग्राहकको सामग्री र समाप्त आयामहरूबाट निर्धारण गरिन्छ।

2. सामग्री निरीक्षण- मुख्य संरचनात्मक र प्रसारण कम्पोनेन्टहरू मेसिन र असेम्बली गर्नु अघि जाँच गरिन्छ।

3. सटीक मेसिनिंग- गाइड रेलहरू, डाइ होल्डरहरू र अन्य पङ्क्तिबद्ध-महत्वपूर्ण कम्पोनेन्टहरू आवश्यक आयामी सहिष्णुताहरूमा मेसिन गरिएका छन्।

4. ड्राइभ र क्यारिज विधानसभा— गियरबक्स, चेन, स्प्रोकेट, क्यारिज र टेन्सनिङ कम्पोनेन्टहरू जम्मा गरी अन्तिम एकीकरण अघि जाँच गरिन्छ।

5. तीन-लाइन पङ्क्तिबद्धता- तीनवटा रेखाचित्र स्थितिहरू असंगत डाइ पोजिसनिङको कारणले गर्दा भिन्नता कम गर्न पङ्क्तिबद्ध छन्।

6. PLC र HMI कमीशन- रेखाचित्र, क्ल्याम्पिंग, अनुक्रमणिका, डिस्चार्ज र रिटर्न अनुक्रमहरू परीक्षण गरिन्छ।

7. रेखाचित्र परीक्षण— जहाँ ग्राहक नमूनाहरू उपलब्ध छन्, सबै तीन रेखाहरू रेखाचित्र बल, गति स्थिरता र आयामी परिणामहरू मूल्याङ्कन गर्न एकै साथ परीक्षण गर्न सकिन्छ।

8. अन्तिम निरीक्षण- मेकानिकल सञ्चालन, विद्युतीय सुरक्षा, चेन तनाव, स्नेहन, तेल चुहावट र समाप्त उत्पादन आयामहरू ढुवानी अघि जाँच गरिन्छ।

हामी ढुवानी अघि के जाँच गर्छौं

तीन-लाइन ड्रबेन्चको लागि, मेसिन मात्र चल्छ कि छैन भनेर जाँच गर्न पर्याप्त छैन। महत्त्वपूर्ण फ्याक्ट्री स्वीकृति बिन्दुहरू तीनवटा रेखाचित्र स्थितिहरू निरन्तर रूपमा काम गर्छन् कि छैनन्, क्यारेज लोड अन्तर्गत ठीकसँग पङ्क्तिबद्ध छ कि छैन, रोटरी बेन्च अनुक्रमणिकाहरू सही रूपमा र तीनवटा स्ट्र्यान्डहरूबाट समाप्त उत्पादनहरूले आवश्यक आयामहरू पूरा गर्छन् कि छैनन्।

किन FangRong

FangRong Three Lines Automatic Rotary Cold Drawing Machine

1998 देखि Drawbench इन्जिनियरिङ्
FangRong ले 1998 देखि मेकानिकल ट्रान्समिसन, बहु-स्ट्र्यान्ड रेखाचित्र, डाइ पङ्क्तिबद्धता र स्वचालित ह्यान्डलिङमा अनुभव सहित कोल्ड ड्राइङ उपकरणहरू विकास गरेको छ।

बहु-लाइन उत्पादन अनुभव
तीन-लाइन डिजाइनलाई दुई अतिरिक्त डाइहरू थप्नु भन्दा बढी चाहिन्छ। बल वितरण, क्यारिज कठोरता, डाइ पङ्क्तिबद्धता र सिंक्रोनाइजेसन सबैले प्रभाव पार्छ कि तीनवटा स्ट्र्यान्डले तुलनात्मक परिणामहरू उत्पादन गर्छन्। यी कारकहरू मेसिन कन्फिगरेसनको समयमा विचार गरिन्छ।

आवेदन आधारित ईन्जिनियरिङ्
मोडेल छनोट सामग्री, प्रारम्भिक आयाम, समाप्त आयाम, कटौती र आवश्यक आउटपुटमा आधारित हुन्छ। ग्राहकहरूले अर्डर गर्नु अघि रेखाचित्र-बल गणना र मेसिन चयनको लागि ट्यूब वा बार निर्दिष्टीकरणहरू प्रदान गर्न सक्छन्।

कारखाना स्वीकृति परीक्षण
मेशिनहरू ढुवानी अघि निरीक्षण गरिन्छ, तीन-लाइन सिंक्रोनाइजेसन, मेकानिकल सञ्चालन, विद्युतीय नियन्त्रण र रेखाचित्र प्रदर्शनमा ध्यान दिएर। ग्राहक सामग्री परीक्षणको लागि प्रयोग गर्न सकिन्छ जब नमूनाहरू अग्रिम प्रदान गरिन्छ।

स्थापना र कमीशनिंग
समर्थनले आधार रेखाचित्र, स्थापना पर्यवेक्षण, कमीशन, अपरेटर प्रशिक्षण, स्पेयर पार्ट्स र रिमोट समस्या निवारण समावेश गर्दछ।

प्रमाणीकरण र लागू मानकहरू

Three Lines Automatic Rotary Cold Drawing Machine Certifications

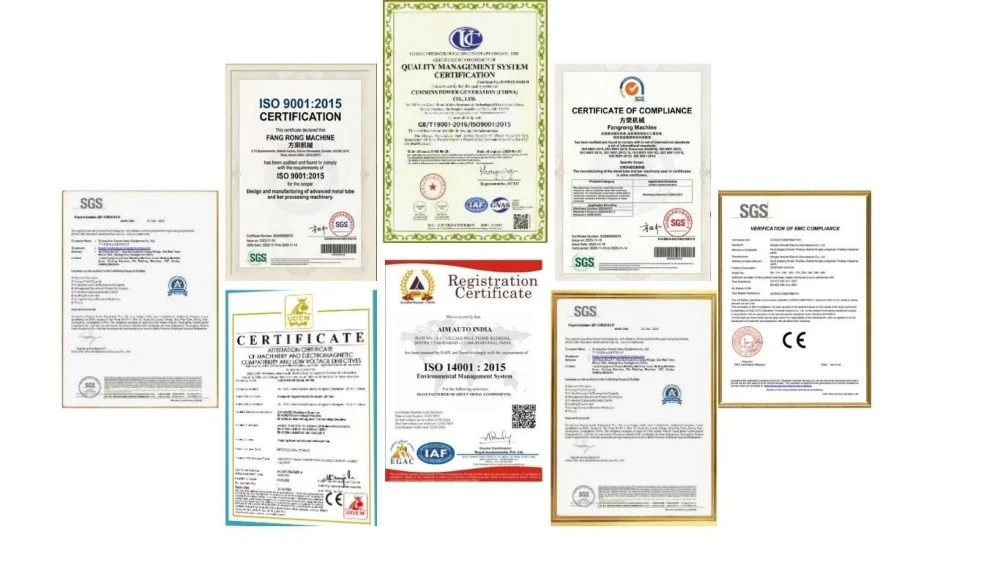
ISO 9001: 2015- सान्दर्भिक डिजाइन, निर्माण र सेवा प्रक्रियाहरू कभर गर्ने गुणस्तर व्यवस्थापन प्रणाली। प्रमाणपत्र नम्बर UQ231211R1।

सीई मार्किंग- मानक FR मोडेलहरू लागू युरोपेली मेसिनरी सुरक्षा आवश्यकताहरूसँग अनुरूपको लागि आपूर्ति गरिन्छ। आपूर्ति गरिएको मेसिन कागजातले अर्डर गरिएको कन्फिगरेसनको लागि लागू निर्देशनहरू, मापदण्डहरू र अनुरूप मूल्याङ्कन आधार पहिचान गर्दछ।

SGS निरीक्षण- तेस्रो-पक्ष निरीक्षण परियोजना आवश्यकताहरू र सहमत निरीक्षण दायरा अनुसार व्यवस्थित गर्न सकिन्छ।

प्याटेन्ट-समर्थित मेसिन डिजाइन— FangRong ले चेन टेन्सनिङ, मल्टि-स्ट्र्यान्ड डाइ होल्डिङ र द्रुत-परिवर्तन मन्ड्रेल प्रणालीहरू जस्ता क्षेत्रहरू समेट्ने पेटेन्टेड प्रविधिहरू विकास गरेको छ।

EU खरीददारहरूको लागि महत्त्वपूर्ण:CE अनुपालन पूर्ण मेसिन कन्फिगरेसन र EU बजारमा मेसिन राख्ने समयमा लागू हुने नियमहरू विरुद्ध मूल्याङ्कन गरिनु पर्छ। अनुरूपताको सही घोषणा र लागू EN मापदण्डहरू उद्धरण र प्राविधिक कागजातहरूको साथ पुष्टि गरिनु पर्छ।

MOQ र डेलिभरी

MOQ:१ सेट। दोहोर्याइएको खरिद वा बहु-मेसिन परियोजनाहरूको लागि, स्तरित मूल्य निर्धारण मात्रा र कन्फिगरेसन अनुसार उद्धृत गर्न सकिन्छ।

अर्डर मात्रा मूल्य निर्धारण नोटहरू
१ सेट मानक इकाई मूल्य - उद्धृत एक-मेसिन परियोजनाहरूको लागि उपयुक्त
2-4 सेट मात्रा मूल्य - उद्धृत मूल्य समान वा अनुकूलित कन्फिगरेसनहरूमा निर्भर गर्दछ
५+ सेट परियोजना मूल्य - उद्धृत ब्याच अर्डरहरूको लागि विशेष मूल्य उपलब्ध छ

मानक आदेशहरूको लागि डेलिभरी:लगभग30-60 दिनमानक FR-50 र FR-76 कन्फिगरेसनहरूको लागि, अन्तिम विशिष्टताहरू, उत्पादन तालिका र भुक्तानी सर्तहरूको अधीनमा।

उच्च क्षमता मानक आदेशहरूको लागि डेलिभरी:लगभग90-120 दिनFR-100 र FR-120 को लागि, कन्फिगरेसन र उत्पादन तालिकामा निर्भर गर्दछ।

द्रुत आदेशहरू:अर्डर पुष्टि गर्नु अघि एक त्वरित उत्पादन तालिका मूल्याङ्कन गर्न सकिन्छ। वास्तविक द्रुत नेतृत्व समय मेसिन मोडेल, अनुकूलन, कम्पोनेन्ट उपलब्धता र कारखाना क्षमतामा निर्भर गर्दछ र निश्चित संख्याको रूपमा विज्ञापन गर्नुको सट्टा खरीद सम्झौतामा पुष्टि गरिनु पर्छ।

सही उद्धरणको लागि, प्रदान गर्नुहोस्सामग्री ग्रेड, सुरु हुने OD र पर्खाल मोटाई, समाप्त OD र पर्खाल मोटाई, ट्यूब वा बार लम्बाइ, आवश्यक आउटपुट, रेखाचित्र पासहरूको संख्या र गन्तव्य पोर्ट। यी प्यारामिटरहरूले मेसिन टनेज, टुलिङ्ग र उत्पादन कन्फिगरेसन निर्धारण गर्दछ।

प्याकेजिङ र ढुवानी

Three Lines Automatic Rotary Cold Drawing Machine Packaging and Shipping

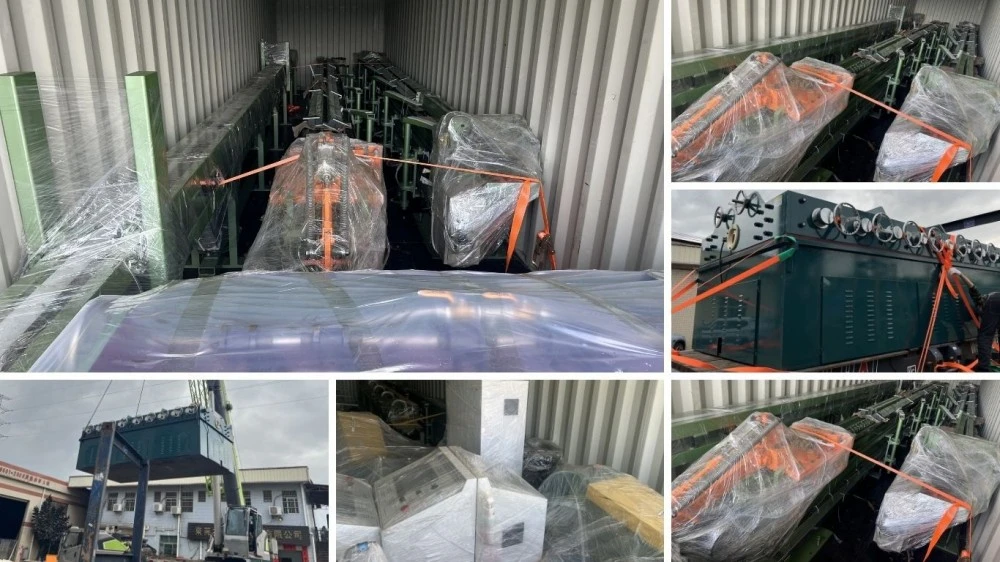
थ्री लाइन्स अटोमेटिक रोटरी कोल्ड ड्राइङ् मेसिन अन्तर्राष्ट्रिय यातायातका लागि निर्यात प्याकेजिङ, ओसिलो सुरक्षा र एक्सपोज्ड मेसिन र मेकानिकल कम्पोनेन्टहरूका लागि जंग सुरक्षाको लागि तयार गरिएको छ। कन्टेनर आयामहरू र यातायात व्यवस्थाहरू द्वारा आवश्यक भएमा ठूला सम्मेलनहरू अलग गर्न सकिन्छ।

ढुवानी गर्नु अघि, प्याकिङ सूची, मेसिनको आयाम, सकल तौल र लोडिङ व्यवस्था पुष्टि गरिनुपर्छ किनभने FR-श्रृङ्खलाका मेसिनहरू लगभग १७-२३ मिटरको समग्र लम्बाइ भएका लामो उपकरण हुन्। त्यसैले कन्टेनर चयन र कारखाना लोडिङ मेसिन पूरा भएपछि भन्दा ढुवानी अघि योजना बनाउन आवश्यक छ।

FAQ

1. म कसरी मेरो ट्यूब वा बारको लागि सही मोडेल छनौट गर्न सक्छु?

मोडेल चयन मुख्यतया workpiece व्यास, सामग्री, प्रति पास आवश्यक कटौती, रेखाचित्र बल र उत्पादन मात्रा मा निर्भर गर्दछ। FR-50 र FR-76 साना ट्यूब र बार आकारका लागि उपयुक्त छन्, जबकि FR-100 र FR-120 ठूला व्यास र उच्च रेखाचित्र भारहरूको लागि हो। सही सिफारिसको लागि, सामग्रीको ग्रेड, प्रारम्भिक व्यास, समाप्त व्यास, पर्खालको मोटाई र आवश्यक आउटपुट प्रदान गर्नुहोस्।

2. तीन-लाइन रोटरी चिसो रेखाचित्र मेसिनको फाइदा के हो?

मेसिनले एउटै रेखाचित्र चक्रमा तीनवटा वर्कपीसहरू प्रशोधन गर्न सक्छ, उत्पादन मात्रा उच्च हुँदा यसलाई उपयोगी बनाउँदछ तर कारखानाले तीनवटा छुट्टै ड्रबेन्चहरू स्थापना गर्न चाहँदैन। रोटरी अनुक्रमणिका प्रणालीले अर्को वर्कपीसलाई रेखाचित्र स्थितिमा स्थानान्तरण गर्दछ, चक्रहरू बीच दोहोर्याइएको लोडिङ र अनलोडिङ घटाउँछ। वास्तविक उत्पादकता लाभ सामग्री, रेखाचित्र लम्बाइ, कमी र लोड समय मा निर्भर गर्दछ।

3. यो तीन-लाइन ड्रबेन्च प्रक्रिया के सामग्री गर्न सक्नुहुन्छ?

मेसिन कार्बन स्टील, स्टेनलेस स्टील, तामा, एल्युमिनियम र चयन मिश्र धातु सामग्री लागि कन्फिगर गर्न सकिन्छ। सामग्रीको बल र लचकताले आवश्यक रेखाचित्र बल, डाइ डिजाइन र स्वीकार्य कमी निर्धारण गर्दछ। उदाहरण को लागी, स्टेनलेस स्टील को सामान्यतया नरम तामा वा एल्युमिनियम मिश्र को तुलना मा अधिक नियन्त्रित कटौती र स्नेहन को आवश्यकता छ।

4. एउटा रेखाचित्र पासमा के कटौती हासिल गर्न सकिन्छ?

प्रारम्भिक अवस्था, ट्यूब ज्यामिति, टुलिङ र स्नेहनमा निर्भर गर्दै, कार्बन स्टीलको लागि साधारण कटौती लगभग 25-35% र स्टेनलेस स्टील र अन्य उच्च-शक्ति मिश्र धातुहरूको लागि 15-25% हो। अधिकतम व्यावहारिक कटौती मेसिनको नाममात्र रेखाचित्र बलबाट मात्र चयन गर्नुको सट्टा वास्तविक सामग्री र आयामी आवश्यकताहरूबाट गणना गरिनु पर्छ।

5. के मेसिनले कडा आयामी सहिष्णुता कायम राख्न सक्छ?

हो, जब सही मर, mandrel, सामग्री तयारी र स्नेहन अवस्था प्रयोग गरिन्छ। तीन-लाइन कन्फिगरेसन दोहोर्याउन मिल्ने ट्यूब र बार रेखाचित्रको लागि डिजाइन गरिएको छ, जबकि अन्तिम आयाम सटीकता पनि आगमन सामग्री सहिष्णुता र टूलिङ अवस्था मा निर्भर गर्दछ। कडा ID, OD वा भित्ता-मोटाई नियन्त्रण आवश्यक पर्ने अनुप्रयोगहरूको लागि, आवश्यक सहिष्णुता उद्धरण अघि निर्दिष्ट गरिनु पर्छ।

6. के मानक मेसिनमा डाइ, म्यान्डरेल र नियन्त्रण प्रणाली समावेश छ?

मानक कन्फिगरेसनमा मुख्य ड्राइभ प्रणाली, गियरबक्स, डबल-चेन रेखाचित्र संयन्त्र, रेखाचित्र क्यारेज, तीन-लाइन डाइ होल्डर, मन्ड्रेल प्रणाली, रोटरी बेन्च, PLC र HMI नियन्त्रण प्रणाली समावेश हुन सक्छ। उपकरण कन्फिगरेसन ग्राहकको ट्यूब वा पट्टी आयाम र सामग्री अनुसार पुष्टि गरिनु पर्छ। आवश्यक पर्दा विशेष म्यान्ड्रल, डाइज वा स्वचालित ह्यान्डलिंग उपकरण निर्दिष्ट गर्न सकिन्छ।

7. मेसिन बनाउन र डेलिभरी गर्न कति समय लाग्छ?

सामान्य उत्पादन समय FR-50 र FR-76 मोडेलहरूको लागि लगभग 30-60 दिन र ठूला FR-100 र FR-120 मेसिनहरूको लागि लगभग 90-120 दिन हो। यी अवधिहरू मेसिन कन्फिगरेसन, टुलिङ्ग, स्वचालन र कारखाना उत्पादन लोड अनुसार परिवर्तन हुन सक्छ। यदि द्रुत अर्डर आवश्यक छ भने, खरिद आदेश जारी गर्नु अघि उपलब्ध उत्पादन स्लट पुष्टि गरिनु पर्छ।

8. सही उद्धरण प्राप्त गर्न मैले कुन जानकारी प्रदान गर्नुपर्छ?

सामग्री ग्रेड, ट्यूब वा बार प्रकार, सुरु र समाप्त आयामहरू, रेखाचित्र लम्बाइ, आवश्यक कटौती, लक्ष्य उत्पादन क्षमता, उपकरण आवश्यकताहरू र बिजुली आपूर्ति प्रदान गर्नुहोस्। व्यावसायिक उद्धरणको लागि, आपूर्तिकर्ताले MOQ, मात्रा-आधारित एकाइ मूल्य, FOB मूल्य र नाम प्रस्थान पोर्ट, मानक वा द्रुत वितरण समय, वारेन्टी सर्तहरू र समावेश स्पेयर पार्ट्स पनि पुष्टि गर्नुपर्छ। यसले उद्धृत मेसिन कन्फिगरेसनलाई उत्पादन आवश्यकता भन्दा फरक हुनबाट रोक्छ।

सोधपुछ पठाउनुहोस्
सम्पर्क जानकारी
  • ठेगाना

    NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China

  • टेलिफोन

    +86-769-83202640

  • इमेल

    frsale@dgfangrong.com

हामीलाई तपाईंको सामग्री, उत्पादन विशिष्टताहरू, उत्पादन प्रक्रिया र उपकरण आवश्यकताहरू बारे बताउनुहोस्। FangRong ले उपयुक्त कोल्ड ड्राइंग मेसिन, ड्राइंग डाइज, स्ट्रेटेनिङ मेसिन र तपाईंको एप्लिकेसनका लागि अनुकूलित समाधानहरूबारे छलफल गर्न सक्छ।
मूल्याङ्कन:
5.0
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति
अस्वीकार गर्नुहोस्स्वीकार गर्नुहोस्