उत्पादनहरू
उत्पादनहरू

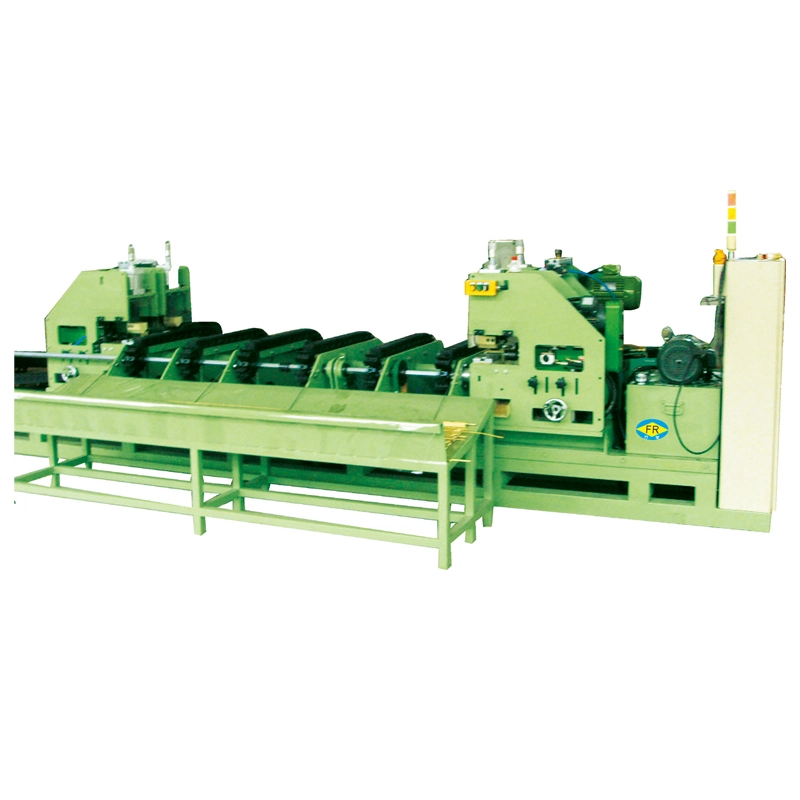
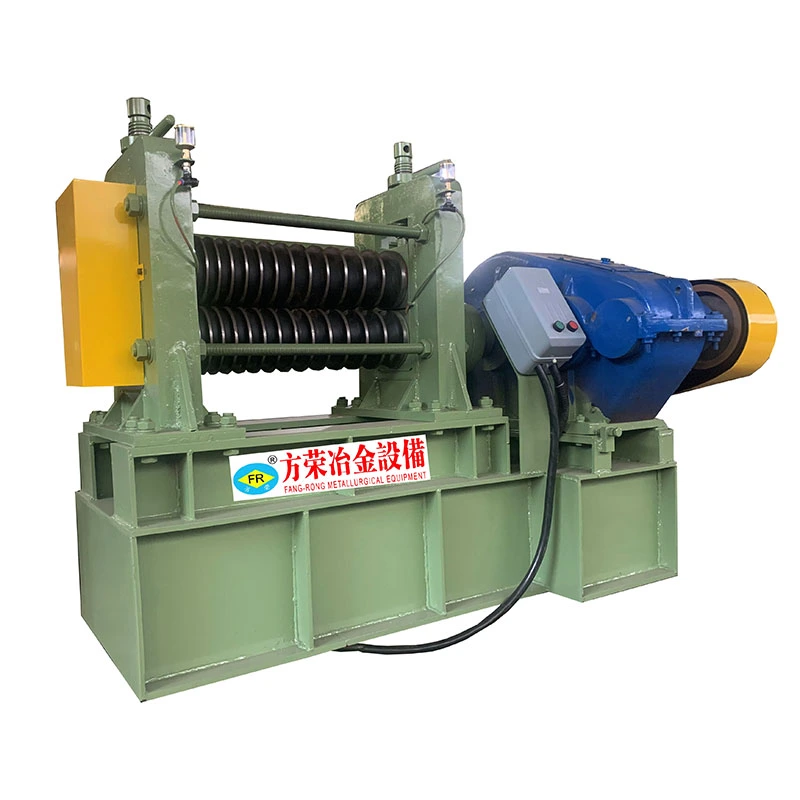
हामी विभिन्न उद्योगहरूमा ट्यूब, बार, र तार सामग्रीहरूका लागि तयार पारिएको, स्ट्रेटनिङ, कोल्ड ड्राइंग, पोइन्टिङ, च्याम्फरिङ, कटिङ, थ्रेड रोलिङ मेसिन, र ड्राइङ डाइजलगायत परिशुद्ध धातु प्रशोधन उपकरणहरूको विस्तृत दायरा प्रस्ताव गर्छौं।

उत्पादनहरू
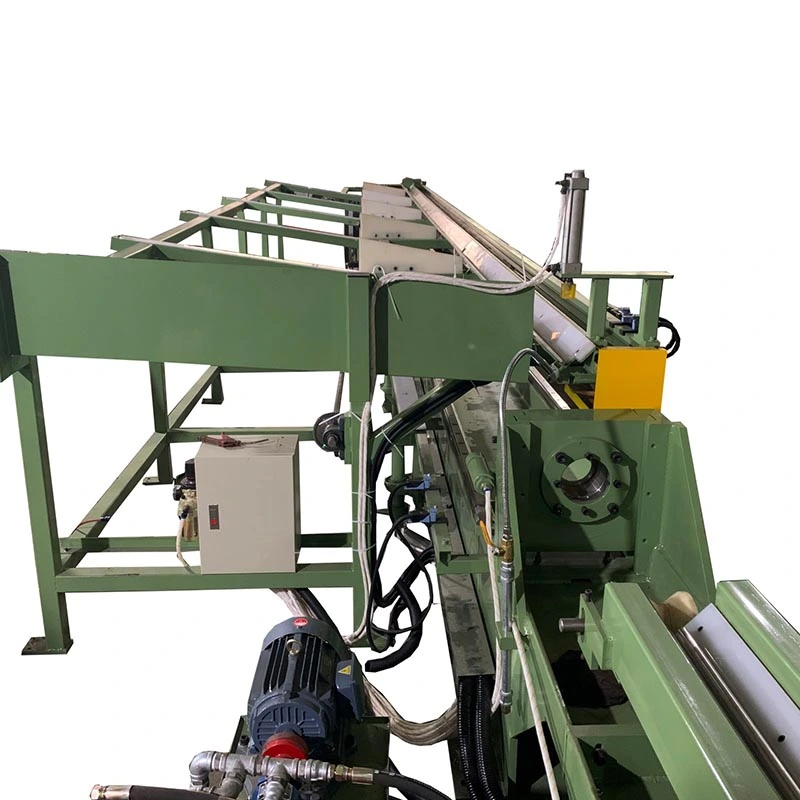
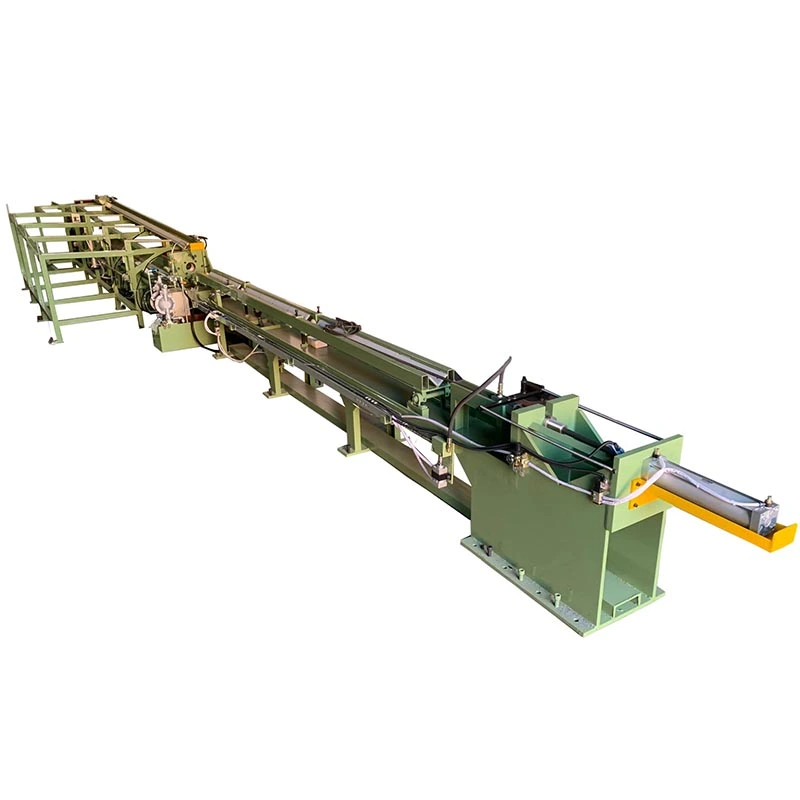
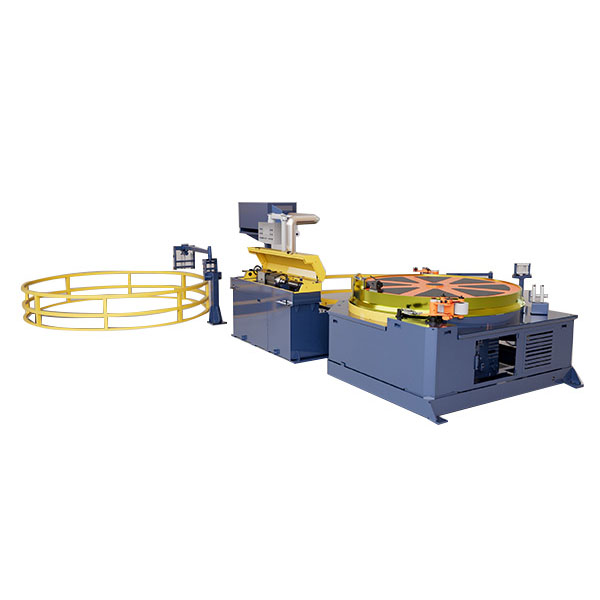
पाइप हाइड्रोलिक चिसो रेखाचित्र मेसिन
  • पाइप हाइड्रोलिक चिसो रेखाचित्र मेसिनपाइप हाइड्रोलिक चिसो रेखाचित्र मेसिन
  • पाइप हाइड्रोलिक चिसो रेखाचित्र मेसिनपाइप हाइड्रोलिक चिसो रेखाचित्र मेसिन
  • पाइप हाइड्रोलिक चिसो रेखाचित्र मेसिनपाइप हाइड्रोलिक चिसो रेखाचित्र मेसिन
  • पाइप हाइड्रोलिक चिसो रेखाचित्र मेसिनपाइप हाइड्रोलिक चिसो रेखाचित्र मेसिन

पाइप हाइड्रोलिक चिसो रेखाचित्र मेसिन

FangRong प्रेसिजन मेसिनरीबाट पाइप हाइड्रोलिक कोल्ड ड्राइङ मेसिन एक विशेष धातु बनाउने उपकरण हो जुन गोल ट्यूब र पाइपहरूको चिसो रेखाचित्रको लागि विशेष रूपमा इन्जिनियर गरिएको छ। सामान्य-उद्देश्य रेखाचित्र मेसिनहरू भन्दा फरक, यो एकाइ ट्यूब रेखाचित्रको अद्वितीय चुनौतीहरू ह्यान्डल गर्न उद्देश्य-निर्मित गरिएको हो - एकाग्रता कायम राख्ने, भित्ता मोटाई एकरूपता नियन्त्रण गर्ने, र उत्कृष्ट आन्तरिक सतह गुणस्तर प्राप्त गर्ने।
· रेखाचित्र बल: 50-20,000 kN
· ट्यूब OD: 900 मिमी सम्म
· रेखाचित्र गति: 30 मि/मिनेट सम्म
· सामग्री: स्टील, स्टेनलेस स्टील, तामा, एल्युमिनियम, टाइटेनियम
· अनुकूलन: ट्यूब आकार, सामग्री, पर्खाल मोटाई, उत्पादन लाइन
मूल्याङ्कन: 5.0
(मूल्याङ्कन गणना: 1)

दपाइप हाइड्रोलिक चिसो रेखाचित्र मेसिननियन्त्रित चिसो रेखाचित्र प्रक्रिया मार्फत पर्खाल मोटाई र आन्तरिक आयामहरू नियन्त्रण गर्दा धातु ट्यूबहरूको बाहिरी व्यास घटाउँछ। हाइड्रोलिक सिलिन्डरले ड्राइङ्ग डाइ मार्फत ट्यूब तान्छ, जबकि चयन गरिएको प्लग वा म्यान्डरेलले आन्तरिक ज्यामिति नियन्त्रण गर्दछ।

मेसिन उत्पादनको लागि उपयुक्त छ जहाँ हट-रोल्ड, एक्सट्रुडेड, वा अन्य आगमन ट्युबहरूलाई मेसिनिंग, होनिंग, बेन्डिंग, वा अन्तिम असेम्ब्ली अघि कडा आयामी नियन्त्रण चाहिन्छ। वास्तविक रेखाचित्र कन्फिगरेसन आवश्यक समाप्त व्यास, पर्खाल मोटाई, आन्तरिक शुद्धता, सामग्री, प्रति पास कटौती, र उत्पादन लम्बाइबाट चयन गरिएको छ।

Pipe Hydraulic Cold Drawing Machine Hydraulic Tube Cold Drawing Machine Hydraulic Cold Drawbench for Tubes Pipe Drawing Machine Hydraulic System

कसरी हाइड्रोलिक रेखाचित्र प्रणाली काम गर्दछ

ट्यूब ड्रइंग स्टेशनमा राखिएको छ र यसको तयार अन्त डाइ मार्फत पारित गरिन्छ। प्रक्रियामा निर्भर गर्दै, ट्यूब भित्र प्लग वा मन्डरेल राखिएको छ। हाइड्रोलिक सिलिन्डरले त्यसपछि ट्युलिङको माध्यमबाट नियन्त्रित गतिमा ट्यूब तान्छ।

हाइड्रोलिक ड्राइभको मुख्य फाइदा यो हो कि रेखाचित्र गति र हाइड्रोलिक दबाब विभिन्न ट्यूब आकार र सामग्री अनुरूप समायोजित गर्न सकिन्छ। यो उपयोगी हुन्छ जब उत्पादन लाइनले एक भन्दा बढी ट्यूब स्पेसिफिकेशन ह्यान्डल गर्छ वा जब रेखाचित्र तालिकालाई पासहरू बीच फरक अपरेटिङ अवस्थाहरू आवश्यक पर्दछ।

एक prestressed बन्द फ्रेम डाइ, क्यारिज, सिलिन्डर, र सम्बन्धित घटक समर्थन गर्दछ। ट्युब एक्सिस, डाइ एक्सिस र म्यान्डरेल एक्सिस बीचको सम्बन्धलाई कायम राख्नु महत्त्वपूर्ण छ किनभने मिसाइलाइनमेन्टले पर्खालको मोटाई, अण्डाकार र सतहको गुणस्तरलाई असर गर्न सक्छ।

समाप्त ट्यूब अनुसार रेखाचित्र विधि छनौट गर्नुहोस्

डुब्ने रेखाचित्र

ट्यूबलाई भित्री प्लग बिना डाइ मार्फत कोरिन्छ। यस विधिमा एक सरल टूलिङ व्यवस्था छ र मुख्य आवश्यकता आन्तरिक व्यास र भित्ता मोटाई को कडा नियन्त्रण भन्दा बाहिर व्यास कमी हुँदा उपयुक्त छ।

स्थिर प्लग रेखाचित्र

एक स्थिर प्लगले रेखाचित्रको समयमा आन्तरिक व्यास नियन्त्रण गर्दछ। यो सामान्यतया चयन गरिन्छ जब बाहिरी व्यास र पर्खाल मोटाई दुवै डूबने रेखाचित्र भन्दा बढी नजिकबाट नियन्त्रण गर्न आवश्यक छ।

फ्लोटिंग प्लग रेखाचित्र

प्लग ट्यूब भित्र स्थित छ र रेखाचित्र प्रक्रिया संग सर्छ। विधिले कटौती, आन्तरिक आयामी नियन्त्रण, र रेखाचित्र बल बीच फरक सन्तुलन प्रदान गर्न सक्छ, त्यसैले टूलिङ चयन वास्तविक ट्यूब विशिष्टतामा आधारित हुनुपर्छ।

मन्ड्रेल रेखाचित्र सार्दै

रेखाचित्रको क्रममा लामो म्यान्डरेल ट्यूबको माध्यमबाट जान्छ र आन्तरिक व्यास र भित्ता मोटाईमा बढी नियन्त्रण प्रदान गर्दछ। यो सामान्यतया विचार गरिन्छ जब आन्तरिक आयाम आवश्यकताहरू बढी माग हुन्छन्।

चार विधिहरू प्रत्येक ट्यूबको लागि आदानप्रदान योग्य छैनन्। सामाग्री बल, सुरु आयाम, समाप्त आयाम, प्रति पास कटौती, स्नेहन, र आवश्यक सहिष्णुता उपकरण व्यवस्था चयन गर्नु अघि समीक्षा गर्नुपर्छ।

मेसिन चयन गर्दा के महत्त्वपूर्ण छ

रेखाचित्र बल मात्र ट्यूब व्यास द्वारा चयन गरिएको छैन।एउटै बाहिरी व्यास भएका दुई ट्युबहरूलाई सामग्रीको बल, भित्ता मोटाई, कमी, टुलिङ, र स्नेहनमा भिन्नताका कारण धेरै फरक मेसिन क्षमताहरू चाहिन्छ।

ट्यूब सामग्री

कार्बन स्टील, स्टेनलेस स्टील, मिश्र धातु इस्पात, तामा, एल्युमिनियम, पीतल, टाइटेनियम, र अन्य धातुहरु विभिन्न विकृति विशेषताहरु छन्। उच्च-शक्ति सामग्री वा भारी कटौती सामान्यतया ठूलो रेखाचित्र बल र एक उपयुक्त उपकरण व्यवस्था आवश्यक छ।

सुरु र समाप्त आयाम

आगमन बाहिरी व्यास, पर्खाल मोटाई, समाप्त बाहिर व्यास, समाप्त पर्खाल मोटाई, र ट्यूब लम्बाइ प्रत्येक पासबाट आवश्यक कटौती निर्धारण गर्दछ। यी मानहरू मेसिन मोडेल र टुलिङलाई अन्तिम रूप दिनु अघि आवश्यक छ।

आवश्यक उत्पादन लम्बाइ

प्रभावकारी समाप्त-पाइप लम्बाइ मेसिन मोडेल अनुसार भिन्न हुन्छ। यदि उत्पादन लाइनले लामो ट्युबहरू ह्यान्डल गर्छ भने, उपलब्ध ड्राइंग स्ट्रोक र मेसिन लेआउटलाई बल क्षमताबाट एक्लै ड्रबेन्च चयन गर्नुको सट्टा सँगै जाँच गर्नुपर्छ।

उत्पादन आउटपुट

रेखाचित्र गतिले चक्र समयलाई असर गर्छ, तर अधिकतम गति प्रत्येक ट्यूबको लागि उत्तम उत्पादन सेटिङ आवश्यक छैन। सामाग्री व्यवहार, स्नेहन, उपकरण, कटौती, र सतह आवश्यकताहरू व्यावहारिक परिचालन गति निर्धारण गर्न सक्नुहुन्छ।

स्वचालन स्तर

पाइप हाइड्रोलिक कोल्ड ड्राइंग मेसिन आवश्यक सञ्चालन विधि र उत्पादन मात्रा वरिपरि कन्फिगर गर्न सकिन्छ। PLC र HMI नियन्त्रणहरूले रेखाचित्र अनुक्रम, क्यारिज आन्दोलन, रिटर्न स्ट्रोक, अपरेटिङ प्यारामिटरहरू, र मेसिन स्थिति व्यवस्थापन गर्दछ। लोडिङ, अनलोडिङ, वा बारम्बार उत्पादन चक्रले अवरोध सिर्जना गर्दा अतिरिक्त ट्यूब ह्यान्डलिंग उपकरणहरू विचार गर्न सकिन्छ।

FR श्रृंखला हाइड्रोलिक चिसो रेखाचित्र मिसिन निर्दिष्टीकरण

FangRong ले विभिन्न बल वर्गहरूमा हाइड्रोलिक ड्रबेन्चहरू आपूर्ति गर्दछ। तलको तालिकाले आपूर्ति गरिएको FR श्रृंखला डेटा देखाउँछ। वास्तविक कन्फिगरेसन ग्राहकको ट्यूब सामग्री, आयाम, रेखाचित्र विधि, र उत्पादन आवश्यकताहरू विरुद्ध पुष्टि हुनुपर्छ।

मोडेल FR-2T FR-5T FR-10T FR-15T FR-20T FR-30T FR-50T FR-70T
अधिकतम रेखाचित्र बल (kN) 20 50 100 150 200 300 500 700
रेखाचित्र गति (मि/मिनेट) ०~१० ३~१० ३~१० ३~१० ३~१० ३~१० २~१० १०~१६
समाप्त पाइपको प्रभावकारी लम्बाइ (m) 6 5 5 9 5 5 7 9
समाप्त पाइप ओडी दायरा (मिमी) φ५ अधिकतम φ25 अधिकतम φ50 अधिकतम φ60 अधिकतम φ70 अधिकतम φ30~φ80 φ30~φ100 φ30~φ100
अधिकतम समाप्त पाइप पर्खाल मोटाई (मिमी) 1.5 2 3 4 5 6 8 10
मुख्य तेल सिलिन्डर (मिमी) φ63*φ35 φ80*φ45 φ125*φ70*3200 φ125*φ70 φ१५० φ180*φ90*3000 φ200*φ100 φ280*φ150*9000
हाइड्रोलिक स्टेशनहरूको संख्या 1 1 1 1 1 1 1 2
कामको दबाब (MPa) 21 21 21 21 21 26 26 26
अधिकतम प्रणाली दबाव (MPa) 26.0 26.0 26.0 26.0 26.0 31.5 31.5 31.5
मुख्य तेल पम्प (म्यानुअल चर प्लन्जर पम्प) 40 40 40 50 50 50 50 50
मुख्य मोटर (किलोवाट) 3.7 7.5 22 30 45 75 75 १३२*२
रूपरेखा आयाम W×H×L (m) १.६*१.४*३० १.६*१.४*३० १.६*१.४*३० १.६*१.४*३० १.६*१.४*३० १.१*१.२*२० १.२*१.३*२५ १.३*१.४*२५
वजन (t) 2 3 5 8 10 15 20 30

निर्दिष्टीकरण नोट:माथिका मानहरू आपूर्ति गरिएको FR मोडेल तालिकाबाट हुन् र सन्दर्भको लागि प्रदान गरिएका छन्। अन्तिम मेसिन आयामहरू, बल क्षमता, टूलीङ्ग, हाइड्रोलिक कन्फिगरेसन, र अपरेटिङ प्यारामिटरहरू वास्तविक ट्यूब प्रक्रिया अनुसार पुष्टि हुन्छन्।

ट्यूब अनुप्रयोगहरू

Pipe Hydraulic Cold Drawing Machine Application

हाइड्रोलिक र वायमेटिक सिलिन्डर ट्यूबहरू

चिसो रेखाचित्र बाहिरी व्यास, पर्खाल मोटाई, र सिलिन्डर ब्यारेल र सम्बन्धित कम्पोनेन्टहरूका लागि प्रयोग गरिएका ट्यूबहरूको आन्तरिक आयामहरू नियन्त्रण गर्न प्रयोग गर्न सकिन्छ। आवश्यक रेखाचित्र विधि होनिङ वा मेसिनिङ अघि आयामी आवश्यकताहरूमा निर्भर गर्दछ।

कार्बन स्टील र स्टेनलेस स्टील ट्यूबहरू

पाइप हाइड्रोलिक कोल्ड ड्राइंग मेसिनले मेकानिकल कम्पोनेन्टहरू, औद्योगिक उपकरणहरू, संरचनात्मक भागहरू, ताप एक्सचेन्जरहरू, र नियन्त्रण ट्यूब आयामहरू आवश्यक पर्ने अन्य अनुप्रयोगहरूको लागि स्टील ट्यूबहरू प्रशोधन गर्न सक्छ।

तामा र पीतल ट्यूब

तामा र पीतल ट्यूबहरू HVAC, प्रशीतन, ताप एक्सचेन्जरहरू, प्लम्बिङ कम्पोनेन्टहरू, र विद्युतीय अनुप्रयोगहरूमा आयामी नियन्त्रणको लागि कोर्न सकिन्छ। उपयुक्त उपकरण र रेखाचित्र गति सामग्री र ट्यूब विशिष्टता मा निर्भर गर्दछ।

एल्युमिनियम ट्यूबहरू

आल्मुनियम ट्यूब रेखाचित्र प्रयोग गरिन्छ जहाँ नियन्त्रित आयामहरू र हल्का तौल ट्यूबलर खण्डहरू आवश्यक हुन्छन्, चयन गरिएको मोटर वाहन, ताप एक्सचेन्जर, र औद्योगिक अनुप्रयोगहरू सहित।

टाइटेनियम र विशेषता मिश्र धातु ट्यूबहरू

टाइटेनियम, निकल मिश्रहरू, र अन्य विशेषता धातुहरूलाई तिनीहरूको बल र विरूपण व्यवहारसँग मिल्ने प्रक्रिया प्यारामिटरहरू चाहिन्छ। मेसिनको क्षमता, रेखाचित्र विधि, टुलिङ, र घटाउने तालिका त्यसकारण वास्तविक सामग्री ग्रेड र ट्यूब आयामहरूबाट पुष्टि गरिनुपर्छ।

ईन्जिनियरिङ् र निर्माण नियन्त्रण

FangRong Hydraulic Cold Drawing Machine Workshop

निर्माण अघि प्रक्रिया समीक्षा

निर्माण गर्नु अघि, FangRong ले ट्यूब सामग्री, आगमन आयामहरू, समाप्त आयामहरू, रेखाचित्र विधि, कटौती आवश्यकताहरू, ट्यूब लम्बाइ, रेखाचित्र बल, र उत्पादन लक्ष्यको समीक्षा गर्दछ। यी प्यारामिटरहरूले हाइड्रोलिक प्रणाली, सिलिन्डर क्षमता, टूलिङ व्यवस्था, मेसिन स्ट्रोक, र नियन्त्रण कन्फिगरेसन निर्धारण गर्दछ।

फ्रेम र गाइड रेल मेसिनिंग

मेसिनको फ्रेम, गाइड रेल, ड्राइङ क्यारिज, सिलिन्डर माउन्टिङ स्ट्रक्चर र डाइ होल्डरलाई उपकरणको डिजाइन अनुसार मेसिन र एसेम्बल गरिन्छ। गाईड रेल पङ्क्तिबद्धता जाँच गरिएको छ किनभने क्यारिजको आन्दोलनले ट्यूब र रेखाचित्र टूलिङ बीचको सम्बन्धलाई प्रत्यक्ष असर गर्छ।

हाइड्रोलिक प्रणाली निरीक्षण

हाइड्रोलिक पावर युनिट, मुख्य सिलिन्डर, भल्भ, पाइपलाइन, र सम्बन्धित घटकहरू एसेम्बली र कमिसन गर्दा जाँच गरिन्छ। हाइड्रोलिक दबाव, सिलिन्डर आन्दोलन, भल्भ प्रतिक्रिया, र सञ्चालन स्थिरता मेसिन परीक्षण मा समावेश छन्।

PLC र HMI कमीशनिंग

कन्ट्रोल प्रणाली सहमत मेशिन प्रकार्यहरूको लागि कन्फिगर गरिएको छ। PLC तर्क र HMI सेटिङहरूले रेखाचित्र सञ्चालन, क्यारिज आन्दोलन, रिटर्न स्ट्रोक, अपरेटिङ मोडहरू, र सान्दर्भिक मेसिन स्थिति जानकारी समावेश गर्दछ।

ढुवानी अघि लोड परीक्षण

पूरा भएको मेसिनले बिना लोड अपरेसनबाट गुज्रिएको छ र त्यसपछि सहमत प्राविधिक आवश्यकताहरू अनुसार लोड परीक्षण गरिन्छ। मेकानिकल आन्दोलन, हाइड्रोलिक प्रदर्शन, विद्युतीय नियन्त्रणहरू, रेखाचित्र प्रकार्यहरू, र सुरक्षा-सम्बन्धित कार्यहरू ढुवानी अघि जाँच गरिन्छ।

Hydraulic Cold Drawing Machine Assembly and Testing

FangRong ट्यूब रेखाचित्र उपकरण

FangRong 1998 देखि कोल्ड ड्राइंग उपकरण निर्माणमा संलग्न छ। यसको उपकरण दायराले सम्बन्धित ट्यूब र बार प्रशोधन उपकरणहरू सहित हाइड्रोलिक कोल्ड ड्राइंग मेसिनहरू समावेश गर्दछ।

कम्पनीले मेकानिकल फ्याब्रिकेशन, मेसिनिङ, हाइड्रोलिक एसेम्ब्ली, इलेक्ट्रिकल एकीकरण, मेसिन असेम्ब्ली, र परीक्षणलाई कभर गर्ने उत्पादनको साथ डोंगगुआन र याङ्जियाङ, ग्वाङ्डोङमा निर्माण सुविधाहरू सञ्चालन गर्दछ। वार्षिक उत्पादन क्षमता 650 मिसिनहरू भन्दा बढी छ।

ड्रबेन्च भन्दा बढी चाहिने परियोजनाहरूका लागि, उत्पादन लाइनलाई समाप्त ट्यूब आवश्यकताहरू अनुसार पोइन्टिङ, ड्राइंग, सीधा गर्ने, काट्ने, र च्याम्फरिङ जस्ता प्रक्रियाहरू वरिपरि योजना गर्न सकिन्छ।

गुणस्तर प्रणाली र अनुपालन

FangRong Quality Certification for Hydraulic Cold Drawing Machine

ISO 9001: 2015

FangRong को गुणस्तर व्यवस्थापन प्रणाली प्रमाणित छISO 9001: 2015, प्रमाणपत्र नं.UQ231211R1.

CE अनुपालन

पाइप हाइड्रोलिक कोल्ड ड्रइंग मेसिनलाई लागू मेसिनरी निर्देशन 2006/42/EC आवश्यकताहरूको आधारमा CE मार्किङको साथ आपूर्ति गरिन्छ। अन्तिम सुरक्षा कन्फिगरेसन मेसिन डिजाइन र गन्तव्य बजार अनुसार पुष्टि गरिएको छ।

SGS निरीक्षण

SGS निरीक्षणले ढुवानी अघि तेस्रो-पक्ष प्रमाणीकरण आवश्यक ग्राहकहरूको लागि अतिरिक्त स्वतन्त्र निरीक्षण विकल्प प्रदान गर्न सक्छ।

पेटेन्ट र उपकरण विकास

FangRong ले 32 आविष्कार प्याटेन्टहरू र 100 भन्दा बढी उपयोगिता मोडेल प्याटेन्टहरू सहित 130 भन्दा बढी पेटेन्टहरू रिपोर्ट गर्दछ। प्रतिनिधि पेटेन्ट नम्बरहरू 2013207829011, 2008300532117, र ZL2015 2 0842922.7 समावेश छन्।

वितरण, स्थापना र खरीद जानकारी

Pipe Hydraulic Cold Drawing Machine Packaging and Shipping

ग्राहकले के प्रदान गर्नुपर्छ

उद्धरण र मेसिन चयनको लागि, ग्राहकहरूले ट्यूब सामग्री र ग्रेड, आगमन OD र पर्खाल मोटाई, समाप्त OD र पर्खाल मोटाई, ट्यूब लम्बाइ, आवश्यक रेखाचित्र विधि ज्ञात भएमा, अपेक्षित उत्पादन मात्रा, र उपलब्ध कार्यशाला सर्तहरू प्रदान गर्नुपर्छ।

MOQ र मात्रा मूल्य निर्धारण

MOQ: 1 सेट।

मात्रामा आधारित खरिदका लागि, उद्धरण निम्नानुसार संरचित गर्न सकिन्छ:

१ सेट:चयन गरिएको मोडेल र कन्फिगरेसनमा आधारित मानक परियोजना उद्धरण।

2-4 सेट:मोडेल र कन्फिगरेसन पुष्टिकरण पछि उपलब्ध मात्रा-आधारित मूल्य निर्धारण।

५+ सेट:कुल उपकरण आवश्यकतामा आधारित परियोजना वा भोल्युम उद्धरण।

एफओबी ढुवानी अवधि

एफओबी चीन लोडिंग पोर्ट।निश्चित प्रस्थान पोर्ट, प्याकिङ व्यवस्था, र ढुवानी आयामहरू अन्तिम मेसिन कन्फिगरेसन अनुसार व्यावसायिक उद्धरणमा पुष्टि गरिन्छ।

नेतृत्व समय

मानक आदेश:FR-16 देखि FR-100 कक्षा उपकरणहरूको लागि लगभग 30-60 दिन, अन्तिम कन्फिगरेसनको अधीनमा।

ठूलो वा अनुकूलित अर्डर:ठूला मोडेल वा विशेष स्वचालन समावेश परियोजनाहरूको लागि लगभग 90-120 दिन।

द्रुत आदेश:उत्पादन क्षमता र कम्पोनेन्ट उपलब्धताको आधारमा छोटो डेलिभरी सम्भव हुन सक्छ। पुष्टि गरिएको डेलिभरी मिति अर्डर कागजातहरूमा उल्लेख गरिएको हुनुपर्छ।

भुक्तानी र वारेन्टी

भुक्तानी:कारखाना स्वीकृति परीक्षण (FAT) पछि ढुवानी अघि 30% निक्षेप र 70% ब्यालेन्स।

वारेन्टी:कमिसनबाट १२ महिना, सहमत वारेन्टी सर्तहरूको अधीनमा।

बारम्बार सोधिने प्रश्नहरू

Q1। मैले सही हाइड्रोलिक चिसो रेखाचित्र मेसिन कसरी चयन गर्ने?

ट्यूब सामग्री, आगमन OD र पर्खाल मोटाई, समाप्त OD र भित्ता मोटाई, ट्यूब लम्बाइ, आवश्यक कटौती, र उत्पादन लक्ष्यको साथ सुरू गर्नुहोस्। यी प्यारामिटरहरू आवश्यक रेखाचित्र बल, मेशिन स्ट्रोक, टूलिङ विधि, र हाइड्रोलिक कन्फिगरेसन निर्धारण गर्न प्रयोग गरिन्छ।

Q2। सिंक र प्लग रेखाचित्र बीच के भिन्नता छ?

सिंकिङ रेखाचित्रले कुनै आन्तरिक प्लग प्रयोग गर्दैन र मुख्यतया बाहिरी व्यास नियन्त्रण गर्दछ। प्लग रेखाचित्रले बोर र भित्ताको मोटाई नियन्त्रण गर्न आन्तरिक टूलिङ परिचय गराउँछ। फिक्स्ड प्लग, फ्लोटिंग प्लग, र मुभिङ म्यान्डरेल विधिहरूले आन्तरिक आयाम नियन्त्रणको विभिन्न स्तरहरू प्रदान गर्दछ।

Q3। आवश्यक रेखाचित्र बल कसरी गणना गरिन्छ?

रेखाचित्र बल सामग्रीको बल, ट्यूब आयाम, घटाउने क्षेत्र, डाइ ज्यामिति, घर्षण, स्नेहन, रेखाचित्र गति, र चयन गरिएको उपकरणमा निर्भर गर्दछ। त्यसकारण, मेसिन क्षमता निर्धारण गर्नको लागि ट्यूब ओडी मात्र पर्याप्त छैन।

Q4। के एउटा मेसिनले विभिन्न ट्यूब सामग्रीहरू प्रशोधन गर्न सक्छ?

हो, पाइप हाइड्रोलिक कोल्ड ड्राइंग मेसिन क्षमता र टूलिङ उपयुक्त छ। कार्बन स्टील, स्टेनलेस स्टील, तामा, एल्युमिनियम, पीतल, टाइटेनियम, र अन्य मिश्रहरूलाई विभिन्न रेखाचित्र प्यारामिटरहरू, टुलिङ, र कटौती तालिकाहरू आवश्यक पर्दछ।

Q5। कति ड्राइंग पासहरू चाहिन्छ?

पासहरूको संख्या कुल कटौती, भौतिक गुणहरू, प्रति पास स्वीकार्य कटौती, रेखाचित्र विधि, र अन्तिम आयामहरूमा निर्भर गर्दछ। ठूला कुल कटौतीहरूलाई सामान्यतया धेरै पासहरूमा विभाजित गरिन्छ जुन प्रक्रियालाई उपयुक्त गठन अवस्थाहरूमा राख्नको लागि।

Q6। के मेसिनलाई पूर्ण ट्यूब प्रशोधन लाइनको भागको रूपमा आपूर्ति गर्न सकिन्छ?

हो। तयार उत्पादनमा निर्भर गर्दै, रेखाचित्र मेसिनलाई पोइन्टिङ, सीधा गर्ने, काट्ने, र च्याम्फरिङ जस्ता प्रक्रियाहरूसँग जोड्न सकिन्छ। लाइन कन्फिगरेसन आवश्यक उत्पादन प्रवाह र ट्यूब ह्यान्डलिंग विधिबाट निर्धारण गरिनुपर्छ।

Q7। के वेल्डेड ट्यूबहरू चिसो तान्न सकिन्छ?

तिनीहरू प्रशोधन गर्न सकिन्छ जब वेल्ड गुणस्तर, ट्यूब अवस्था, सामग्री, आयामहरू, र आवश्यक कटौती चिसो रेखाचित्रको लागि उपयुक्त हुन्छ। रेखाचित्र प्रक्रिया पुष्टि गर्नु अघि आगमन ट्यूब अवस्था समीक्षा गर्नुपर्छ।

Q8। अन्तिम उद्धरणको लागि के जानकारी आवश्यक छ?

ट्यूब सामग्री र ग्रेड, आगमन OD र भित्ता मोटाई, समाप्त OD र पर्खाल मोटाई, ट्यूब लम्बाइ, रेखाचित्र विधि ज्ञात छ भने, आवश्यक आउटपुट, पासहरूको संख्या यदि स्थापित छ, र स्वचालन आवश्यकताहरू प्रदान गर्नुहोस्। कार्यशाला आयाम र पावर आपूर्ति जानकारी पनि अन्तिम मेसिन योजना को लागी उपयोगी छ।

सोधपुछ पठाउनुहोस्
सम्पर्क जानकारी
  • ठेगाना

    NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China

  • टेलिफोन

    +86-769-83202640

  • इमेल

    frsale@dgfangrong.com

हामीलाई तपाईंको सामग्री, उत्पादन विशिष्टताहरू, उत्पादन प्रक्रिया र उपकरण आवश्यकताहरू बारे बताउनुहोस्। FangRong ले उपयुक्त कोल्ड ड्राइंग मेसिन, ड्राइंग डाइज, स्ट्रेटेनिङ मेसिन र तपाईंको एप्लिकेसनका लागि अनुकूलित समाधानहरूबारे छलफल गर्न सक्छ।
मूल्याङ्कन:
5.0
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति
अस्वीकार गर्नुहोस्स्वीकार गर्नुहोस्