उत्पादनहरू
उत्पादनहरू

हामी विभिन्न उद्योगहरूमा ट्यूब, बार, र तार सामग्रीहरूका लागि तयार पारिएको, स्ट्रेटनिङ, कोल्ड ड्राइंग, पोइन्टिङ, च्याम्फरिङ, कटिङ, थ्रेड रोलिङ मेसिन, र ड्राइङ डाइजलगायत परिशुद्ध धातु प्रशोधन उपकरणहरूको विस्तृत दायरा प्रस्ताव गर्छौं।

उत्पादनहरू
चार-रोलर रोलिङ रेखाचित्र मेसिन
  • चार-रोलर रोलिङ रेखाचित्र मेसिनचार-रोलर रोलिङ रेखाचित्र मेसिन
  • चार-रोलर रोलिङ रेखाचित्र मेसिनचार-रोलर रोलिङ रेखाचित्र मेसिन
  • चार-रोलर रोलिङ रेखाचित्र मेसिनचार-रोलर रोलिङ रेखाचित्र मेसिन

चार-रोलर रोलिङ रेखाचित्र मेसिन

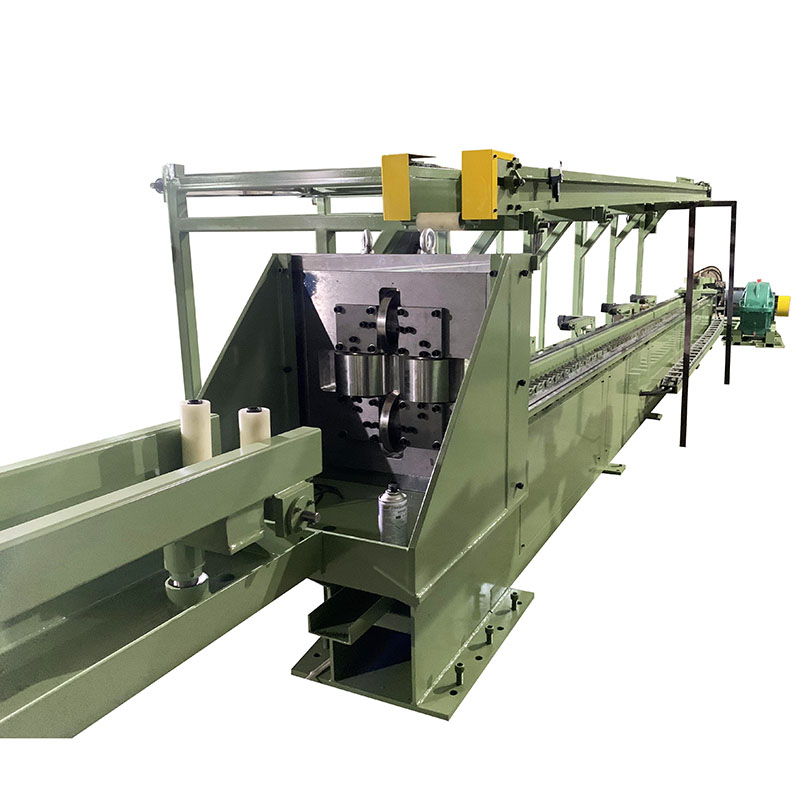
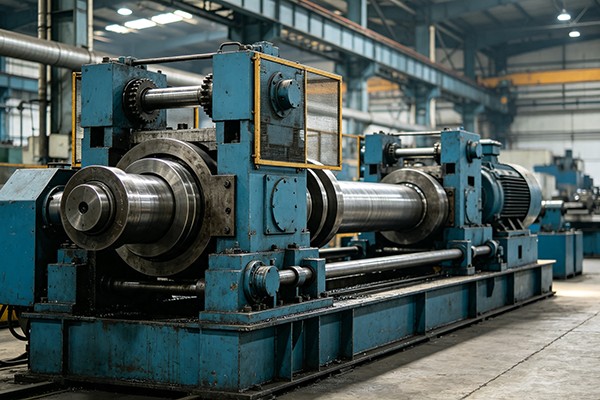
दचार-रोलर रोलिङ रेखाचित्र मेसिनचिसो रेखाचित्र को लागी डिजाइन गरिएको छगाइड रेल, स्लाइडर, र विशेष आकारको स्टील खण्डहरू। को रेखाचित्र बल संग300-750 kNर सम्मको गति१३ मि./मिनेट, यसले S55C, 20CrMo, र समान स्टिलहरूलाई 900 MPa सम्मको तन्य शक्तिसँग प्रशोधन गर्छ। ददोहोरो चेन ड्राइभ, वायमेटिक क्ल्याम्पिङ क्यारिज, समायोज्य डाइ होल्डर, र कठोर सी-फ्रेमले स्थिर रेखाचित्र र सीधापन सुनिश्चित गर्दछ।≤1 मिमी/मि। PLC टचस्क्रिन नियन्त्रण सटीक गति समायोजन समर्थन गर्दछ। लागि उपयुक्तनिर्माण मेसिनरी, स्वचालन उपकरण, र सटीक इस्पात खण्डहरू.

मूल्याङ्कन: 5.0
(मूल्याङ्कन गणना: 1)

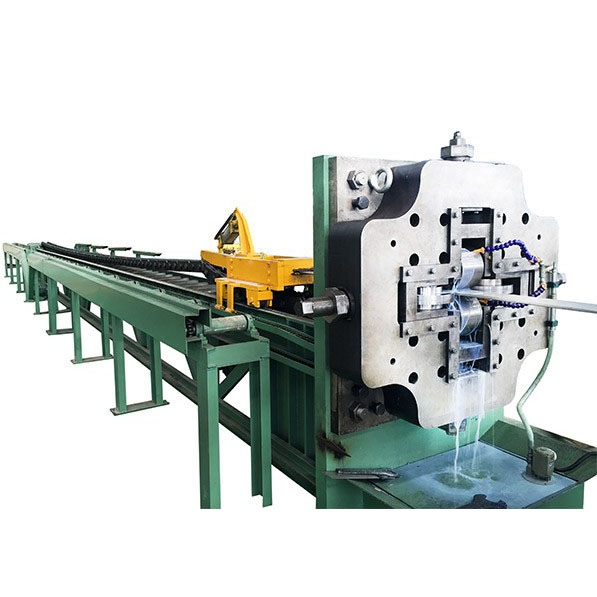
दचार-रोलर रोलिङ रेखाचित्र मेसिनगाइड रेलहरू, स्लाइडरहरू, असममित प्रोफाइलहरू, र अन्य गैर-गोलाकार खण्डहरू सहित विशेष आकारको स्टील खण्डहरूको सटीक रेखाचित्रको लागि डिजाइन गरिएको चेन-संचालित कोल्ड ड्रबेन्च हो। workpiece अग्रगामी छेउमा पूर्व-पॉइन्ट गरिएको छ र एक सटीक रेखाचित्र डाइ वा रोलिङ डाइ मार्फत तानिएको छ, समाप्त प्रोफाइल, आयाम, र सीधापन नियन्त्रण गर्दा क्रस-सेक्शनल क्षेत्र कम गर्दै।

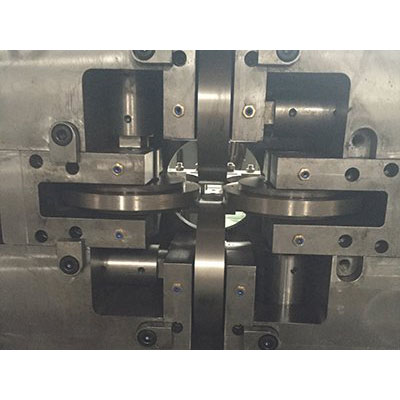
मुख्यतया राउन्ड उत्पादनहरूका लागि प्रयोग गरिने परम्परागत पट्टी रेखाचित्र मेसिनको विपरीत, यो मेसिन प्रोफाइलहरूको लागि कन्फिगर गरिएको छ जहाँ डाइ पङ्क्तिबद्धता, तान्ने स्थिरता, र समाप्त सीधापन महत्वपूर्ण हुन्छ। गोलाकार डाइ होल्डरले सेटअपको क्रममा डाइ कोण समायोजन गर्न अनुमति दिन्छ, कोरिएको खण्डको सीधापन सुधार गर्ने अतिरिक्त माध्यम प्रदान गर्दछ।

मानक दायरामा FR-30, FR-45, र FR-65 मोडेलहरू क्रमशः 300 kN, 450 kN, र 650 kN को मूल्याङ्कन गरिएको रेखाचित्र बलहरू समावेश छन्। FR-65 ले उच्च-लोड अनुप्रयोगहरूको लागि डुअल-चेन ड्राइभ प्रयोग गर्दछ, जबकि FR-30 र FR-45 एकल-चेन कन्फिगरेसनहरू प्रयोग गर्दछ।

Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine

रेखाचित्र प्रक्रिया कसरी काम गर्दछ

मेसिनले एक रेखाचित्र चक्रमा नियन्त्रित पुलिङ बल, सटीक डाइ निर्देशन, र स्वचालित सामग्री ह्यान्डलिंग संयोजन गर्दछ।

1. सामग्री लोड गर्दै— स्टिल बारहरू वा S55C र 20CrMo जस्ता विशेष आकारका खण्डहरू स्ट्याकिंग टेबलमा लोड गरिन्छ, सामान्यतया ओभरहेड क्रेनको साथ। वर्कपीस त्यसपछि फिड रोलर टेबलमा स्थानान्तरण गरिन्छ र रेखाचित्रको लागि राखिएको छ।

2. workpiece तयारी र मर प्रविष्टि— वर्कपीसको अगाडिको छेउ पूर्व-पोइन्ट गरिएको छ त्यसैले यो डाइ ओपनिङबाट जान सक्छ। डाइ गोलाकार डाइ स्लिभमा स्थापित छ। यसको टेपर्ड बोर, सामान्यतया 6° वरिपरि, डाइ होल्डरलाई रेखाचित्र दिशा नियन्त्रण गर्न समायोजन गर्न अनुमति दिन्छ।

3. रेखाचित्र- क्यारिजले वेज-प्रकारको वायमेटिक क्ल्याम्पिङ मेकानिजम प्रयोग गरेर पोइन्ट गरिएको छेउलाई समात्छ। मुख्य ड्राइभ, एक DC मोटर, गियरबक्स, र भारी-कर्तव्य चेन प्रणाली समावेश गरी, सटीक-मेशिन गाइड रेलहरू संग गाडी तान्दछ।

4. नियन्त्रित अनलोडिङ- ड्राइंग स्ट्रोक पूरा भएपछि, गाडीको बङ्गाराले वर्कपीस छोड्छ। समाप्त खण्ड सम्पर्क क्षति कम गर्न नायलॉन रोलर संग फिट प्राप्त उपकरण मा स्थानान्तरण गरिएको छ। पार्श्व स्थानान्तरण संयन्त्रले उत्पादनलाई रेखाचित्र रेखाबाट टाढा लैजान्छ।

5. गाडी फिर्ता- ड्राइंग क्यारिज यसको सुरुवात स्थितिमा फर्कन्छ, अर्को workpiece उत्पादन चक्र प्रवेश गर्न अनुमति दिदै।

यसले कस्ता समस्याहरूलाई सम्बोधन गर्छ?

तातो प्रशोधन पछि ढीलो आयाम- हट-रोल्ड र एक्सट्रुडेड सेक्सनहरूमा आयामी भिन्नता हुन सक्छ जसले तिनीहरूलाई परिशुद्धता संयोजनको लागि अनुपयुक्त बनाउँछ। चिसो रेखाचित्रले नियन्त्रित डाइ ओपनिङको माध्यमबाट क्रस-सेक्शन घटाउँछ र थप सुसंगत समाप्त आयामहरू प्रदान गर्दछ।

सीधा भिन्नता- लामो गाईड रेलहरू र असममित प्रोफाइलहरू अघिल्लो निर्माण र ह्यान्डलिंग अपरेसनहरूमा झुकाउन संवेदनशील हुन्छन्। समायोज्य गोलाकार डाइ होल्डरले अपरेटरहरूलाई सेटअपको क्रममा रेखाचित्र-दिशा विचलनको लागि क्षतिपूर्ति गर्न अनुमति दिन्छ।

तातो गठन पछि सतह अवस्था- रेखाचित्रले सामग्रीलाई डाइसँग नियन्त्रित सम्पर्कमा ल्याएर राम्ररी तयार गरिएको वर्कपीसको सतह अवस्था सुधार गर्न सक्छ। यद्यपि, चिसो रेखाचित्रले स्वचालित रूपमा सबै सतह दोषहरू हटाउँदैन, त्यसैले चित्र बनाउनु अघि गम्भीर स्केल, खाडलहरू, सिमहरू, वा दरारहरूलाई सम्बोधन गर्नुपर्छ।

लामो प्रोफाइलहरूमा उच्च तान्ने भार- विशेष आकारको स्टील खण्डहरूलाई पर्याप्त रेखाचित्र बल चाहिन्छ, विशेष गरी उच्च-शक्ति मिश्र वा ठूला कटौतीहरूसँग काम गर्दा। FR श्रृंखलाले विभिन्न बल क्षमताहरू प्रदान गर्दछ, FR-65 सँग भारी-कर्तव्य अनुप्रयोगहरूको लागि डुअल-चेन ड्राइभ प्रयोग गरी।

रेखाचित्र पछि क्षति ह्यान्डल गर्दै- लामो परिशुद्धता खण्डहरू सीधा धातु सतहहरूमा खस्यो भने अनलोडिङको समयमा स्क्र्याच वा डेन्ट गर्न सकिन्छ। नायलन रोलरहरू र पार्श्व स्थानान्तरण प्रणाली उत्पादन ह्यान्डलिङको समयमा प्रभाव र सतह सम्पर्क कम गर्न प्रयोग गरिन्छ।

विशेष आकारको स्टील रेखाचित्रका लागि डिजाइन सुविधाहरू

तीन रेखाचित्र बल कक्षाहरू

FR-30, FR-45, र FR-65 ले विभिन्न रेखाचित्र-बल आवश्यकताहरू समेट्छ। मोडेल छनोट सामग्रीको बल, प्रारम्भिक र समाप्त क्रस-सेक्शन, प्रति पास कटौती, र टनेज एक्लैको सट्टा आवश्यक उत्पादन उत्पादनमा आधारित हुनुपर्छ।

FR-65 मा दोहोरो चेन ड्राइभ

FR-65 ले दुईवटा हेभी-ड्युटी चेन लाइनहरू प्रयोग गर्दछ तान्ने लोडलाई क्यारेजभरि समान रूपमा वितरण गर्न। यसको मुख्य चेनले 200 मिमी पिच स्ट्रेट-प्लेट निर्माण प्रयोग गर्दछ। यो कन्फिगरेसन अनुप्रयोगहरूको लागि हो जहाँ रेखाचित्र बल उच्च छ र स्थिर लोड प्रसारण महत्त्वपूर्ण छ।

गोलाकार डाइ होल्डर

डाइ होल्डरले गोलाकार आस्तीन व्यवस्था प्रयोग गर्दछ जसले डाइको कोणीय समायोजनलाई अनुमति दिन्छ। यसले अपरेटरहरूलाई रेखालाई बारम्बार हटाउन र पुन: स्थापना नगरी रेखाचित्रको दिशा र समाप्त सीधापनलाई राम्रो-ट्यून गर्न अनुमति दिन्छ।

वेज-प्रकार वायमेटिक क्ल्याम्पिंग

क्यारिजले वर्कपीसको पोइन्ट गरिएको छेउलाई समात्न वेज-प्रकारको वायमेटिक क्ल्याम्पिङ मेकानिजम प्रयोग गर्छ। रेखाचित्र स्ट्रोक पछि, जबडाहरू अनलोडिंग र क्यारिज फिर्ताको लागि स्वचालित रूपमा रिलिज हुन्छ।

प्रेसिजन-मेशिन गाइड प्रणाली

सी-टाइप फ्रेम संरचनात्मक स्टीलबाट वेल्डेड हुन्छ र मेसिनिङ अघि तनाव-मुक्त हुन्छ। गाईड सतहहरू, माउन्टिंग अनुहारहरू, र सान्दर्भिक आधार प्लेनहरू क्यारिज आन्दोलन र डाइ पोजिसनिङको लागि आवश्यक पङ्क्तिबद्धता स्थापना गर्न मेसिन गरिएको छ।

डीसी मोटर र ड्राइभ नियन्त्रण

रेखाचित्र गाडी DC मोटर र भारी शुल्क गियरबक्स द्वारा संचालित छ। मोडेलमा निर्भर गर्दै, पार्कर वा सिमेन्स डीसी ड्राइभहरू प्रयोग गरिन्छ। चर-गति नियन्त्रणले रेखाचित्र गतिलाई workpiece र प्रक्रिया आवश्यकताहरू अनुसार समायोजित गर्न अनुमति दिन्छ।

स्वचालित प्राप्त र स्थानान्तरण

रेखाचित्र पछि, workpiece नायलन रोलर संग सुसज्जित प्राप्त उपकरणमा स्थानान्तरण गरिएको छ। एक चेन-प्रकार पार्श्व स्थानान्तरण संयन्त्रले त्यसपछि समाप्त खण्डलाई मेसिनबाट टाढा लैजान्छ, रेखाचित्र चक्रहरू बीचको म्यानुअल ह्यान्डलिङ घटाउँछ।

एकीकृत तेल संग्रह आधार

मेसिनको आधारले सिल गरिएको वेल्डेड प्लेटहरू समावेश गर्दछ जसले रेखाचित्र लुब्रिकेन्ट सङ्कलन गर्न सक्छ र यसलाई सीधा कार्यशालाको भुइँमा फैलिनबाट रोक्न सक्छ। व्यवस्थाले रेखाचित्र रेखा वरिपरि सरसफाइलाई पनि सरल बनाउँछ।

PLC र HMI नियन्त्रण

विद्युतीय प्रणालीले मेसिन सञ्चालन, प्यारामिटर सेटिङ, निगरानी, ​​र सुरक्षा-सम्बन्धित संकेतहरूको लागि HMI टचस्क्रिनको साथ PLC-आधारित नियन्त्रण प्रयोग गर्दछ। म्यानुअल र स्वचालित अपरेटिङ मोड उत्पादन प्रक्रिया अनुसार कन्फिगर गर्न सकिन्छ।

कार्बाइड र रोलिङ डाइ अनुकूलता

डाइ होल्डरले टंगस्टन कार्बाइड डाइज र रोलिङ डाइजलाई समायोजन गर्न सक्छ, टुलिङ कन्फिगरेसनलाई वर्कपीस सामग्री, प्रोफाइल ज्यामिति, र घटाउने आवश्यकताहरूसँग मिलाउन अनुमति दिन्छ।

प्राविधिक विनिर्देशहरू

मोडेल चयन

केवल नाममात्र खण्ड आकारको सट्टा वास्तविक रेखाचित्र बल अनुसार रेखाचित्र मेसिन छनौट गर्नुहोस्। आवश्यक बल सामग्री ग्रेड, तन्य शक्ति, सुरु र समाप्त आयाम, प्रति पास कटौती, घर्षण, स्नेहन, र ज्यामिति द्वारा प्रभावित हुन्छ।

निरन्तर उत्पादनको लागि, यो सामान्यतया पूर्ण अधिकतम बलमा निरन्तर सञ्चालन गर्नबाट बच्न उपयुक्त हुन्छ। वास्तविक स्वीकार्य कार्य भार बल गणना र मेसिन निर्माताको इन्जिनियरिङ मूल्याङ्कन मार्फत पुष्टि गरिनु पर्छ।

प्यारामिटर FR-65 FR-30 FR-45
कन्फिगरेसन दोहोरो चेन, एकल लाइन एकल-चेन, एकल-लाइन एकल-चेन, एकल-लाइन
रेटेड रेखाचित्र बल 650 kN (65 t) 300 kN (30 t) 450 kN (45 t)
अधिकतम रेखाचित्र बल ७५० kN ०–१३ मि/मिनेटमा ०–१३ मिटर/मिनेटमा ३५० kN ५५० kN ०–१२ मि/मिनेटमा
मूल्याङ्कन रेखाचित्र गति लगभग 13 मि/मिनेट लगभग 13 मि/मिनेट लगभग 12 मि/मिनेट
गति दायरा ०–३७ मिटर/मिनेट ०–१९ मिटर/मिनेट ०–१८ मिटर/मिनेट
प्रभावकारी रेखाचित्र लम्बाइ १२ मि १२ मि १२ मि
ओछ्यानको लम्बाइ ≤१६ मि 25 मिटर समग्र 25 मिटर समग्र
मुख्य मोटर Z4-280-41, 166 kW, 675/1900 rpm, DC 75 kW, 1000/2000 rpm, DC 110 kW, 1000/2000 rpm, DC
मुख्य गियरबक्स ZFY560, अनुपात 112, 185 kW इनपुट ZFY400-112 ZFY500-160
मुख्य चेन 200 मिमी पिच, भारी शुल्क स्ट्रेट-प्लेट चेन 180 मिमी पिच, सीधा चेन, 2 × 2 240 मिमी पिच, सीधा चेन, 2 × 2
डीसी ड्राइभ Siemens 6RA80 पार्कर पार्कर
PLC/HMI Inovance Inovance Inovance
लगभग पदचिह्न ३१ मिटर × ४.१ मि २५ मिटर × १.८ मि २५ मिटर × २.१ मि

महत्त्वपूर्ण चयन प्यारामिटरहरू

सामग्री:सही स्टिल ग्रेड, तातो उपचार अवस्था, तन्य शक्ति, र उपज शक्ति उपलब्ध जहाँ उपलब्ध गराउनुहोस्। S55C, 20CrMo, र अन्य मिश्र धातु स्टीलहरू चिसो विकृतिको समयमा फरक व्यवहार गर्छन्।

सुरु र समाप्त आयाम:विशेष आकारका खण्डहरूको लागि, नाममात्र प्रोफाइल नामको सट्टा सबै महत्त्वपूर्ण आयामहरू देखाउने रेखाचित्रहरू प्रदान गर्नुहोस्।

प्रति पास कटौती:कमीलाई भौतिक शक्ति र ज्यामितिको साथमा मूल्याङ्कन गरिनुपर्छ। उच्च कमीले सामान्यतया रेखाचित्र बल बढाउँछ र धेरै पास वा मध्यवर्ती गर्मी उपचार आवश्यक पर्दछ।

आवश्यक सीधापन:मापन विधि र उत्पादन लम्बाइ संगै सीधा आवश्यकता बताउनुहोस्। दावी गरिएको सीधापन मूल्य तब मात्र अर्थपूर्ण हुन्छ जब निरीक्षण विधि र उत्पादन अवस्था परिभाषित गरिन्छ।

उत्पादन गति:उपयुक्त रेखाचित्र गति सामग्री, डाइ प्रकार, स्नेहन, कमी, र सतह आवश्यकताहरूमा निर्भर गर्दछ। अधिकतम मेसिन गतिलाई स्वचालित रूपमा सिफारिस गरिएको उत्पादन गतिको रूपमा मान्नु हुँदैन।

मर्ने प्रकार:निर्दिष्ट गर्नुहोस् कि प्रक्रियाले टंगस्टन कार्बाइड डाइ, रोलिङ डाइ, वा अन्य टुलिङ व्यवस्था प्रयोग गर्दछ। डाइ प्रकारले रेखाचित्र बल र सतह अवस्था दुवैलाई असर गर्छ।

अनुप्रयोगहरू

गाइड रेल र रैखिक गति प्रोफाइल

मेसिन स्टिल गाइड रेलहरू, स्लाइडरहरू, र अन्य रैखिक-गति खण्डहरू चित्रण गर्न उपयुक्त छ जहाँ समाप्त सीधापन र आयामी स्थिरता महत्त्वपूर्ण छ।

गाइड रेल उत्पादनको लागि, डाइ प्रोफाइल वास्तविक क्रस-सेक्शन वरिपरि डिजाइन गरिएको हुनुपर्छ। रेलको चौडाइ, उचाइ, ग्रोभ ज्यामिति, कुनाको त्रिज्या, र सन्दर्भ सतहहरू जस्ता महत्वपूर्ण आयामहरू डाइ रेखाचित्रमा समावेश गरिनुपर्छ।

विशेष आकारको इस्पात खण्डहरू

फोर-रोलर रोलिङ ड्राइंग मेसिनलाई असममित प्रोफाइलहरू, टी-सेक्शनहरू, च्यानल-प्रकार प्रोफाइलहरू, कोण खण्डहरू, र ग्राहक-विशिष्ट आकारहरू जहाँ चिसो रेखाचित्र उपयुक्त हुन्छ, गैर-गोल स्टील खण्डहरूका लागि कन्फिगर गर्न सकिन्छ।

अटोमोटिभ र भारी उपकरण कम्पोनेन्टहरू

कोल्ड-ड्रान प्रोफाइलहरू चयन गरिएको संरचनात्मक, चेसिस, निलम्बन, र मेकानिकल कम्पोनेन्टहरूका लागि प्रयोग गर्न सकिन्छ जहाँ नियन्त्रित आयाम र सीधापन आवश्यक हुन्छ। प्रक्रियाको उपयुक्तता स्टील ग्रेड र आवश्यक कमी मा निर्भर गर्दछ।

निर्माण मेसिनरी

अनुप्रयोगहरूमा निर्माण उपकरणहरू, गाइड प्रणालीहरू, संरचनात्मक सम्मेलनहरू, र अन्य मेसिनरी कम्पोनेन्टहरूमा प्रयोग हुने विशेष प्रोफाइलहरू समावेश हुन्छन् जहाँ लामो खण्डहरूलाई तातो रोलिङ वा बाहिर निकालेपछि नियन्त्रित आयामहरू चाहिन्छ।

प्रेसिजन बार र प्रोफाइल निर्माण

आवश्यक क्रस-सेक्शन र सामग्री गुणहरू मेसिनको रेखाचित्र-बल दायरा भित्र पर्दा मेसिनलाई सटीक बार स्टक र अनुकूलित औद्योगिक प्रोफाइलहरूको लागि पनि प्रयोग गर्न सकिन्छ।

उत्पादन केसहरू

S55C गाइड रेलहरू:FR-65 लाई भारी-कर्तव्य गाइड रेल रेखाचित्रको लागि कन्फिगर गर्न सकिन्छ जहाँ आवश्यक रेखाचित्र बलले डुअल-चेन ड्राइभको लागि कल गर्दछ। गोलाकार डाइ होल्डरले सेटअपको समयमा समाप्त सीधापन नियन्त्रण गर्नको लागि समायोजन बिन्दु प्रदान गर्दछ।

20CrMo स्लाइडर प्रोफाइलहरू:FR-45 लाई उच्च-शक्ति मिश्र धातु इस्पात प्रोफाइलहरूको लागि विचार गर्न सकिन्छ जब गणना गरिएको रेखाचित्र बल मेसिनको क्षमता भित्र रहन्छ। वास्तविक कमी र सतह परिणामहरू ग्राहकको सामग्री अवस्था, डाइ डिजाइन, र स्नेहन प्रणाली अनुसार प्रमाणित गरिनु पर्छ।

किन FangRong छान्नुहोस्

Four Rollers Rolling Drawing Machine manufacturer

कोल्ड ड्राइंग इन्जिनियरिङको 26 वर्ष

FangRong ले 1998 मा एक ताइवानी रेखाचित्र उपकरण विशेषज्ञ संग संयुक्त उद्यम मार्फत आफ्नो कोल्ड रेखाचित्र उपकरण व्यवसाय सुरु गर्यो र 2013 मा पूर्ण स्वामित्व प्राप्त भयो। कम्पनीले चिसो रेखाचित्र, सीधा, र सम्बन्धित धातु निर्माण उपकरणहरूमा ध्यान केन्द्रित गरेको छ।

दुई उत्पादन सुविधाहरू

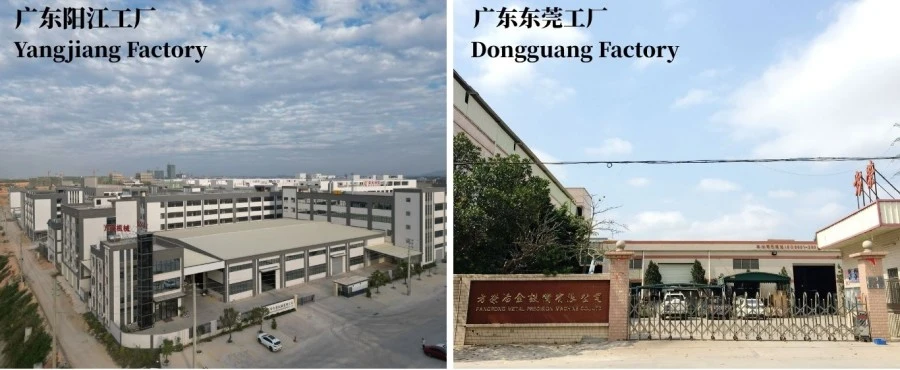
Dongguan Fangrong धातुकर्म उपकरण कं, लिमिटेड र Yangjiang Fangrong मेसिनरी कं, लिमिटेड समर्थन उपकरण निर्माण र विधानसभा। संयुक्त वार्षिक उत्पादन क्षमता 650 भन्दा बढी मिसिनहरू छन्।

अन्तर्राष्ट्रिय परियोजना अनुभव

FangRong उपकरणहरू 70 भन्दा बढी देशहरूमा निर्यात गरिएको छ र स्टिल, स्टेनलेस स्टील, तामा, पीतल, आल्मुनियम, र विशेष मिश्र धातुहरु संग काम गर्ने ग्राहकहरु द्वारा प्रयोग गरिएको छ।

ईन्जिनियरिङ् समर्थन मेसिन आपूर्ति बाहिर

पूर्ण रेखाचित्र परियोजनाको लागि, मेसिन चयन इन्जिनियरिङ कार्यको मात्र एक भाग हो। FangRong ले डाइ चयन, आधार योजना, स्थापना पर्यवेक्षण, कमीशन, अपरेटर प्रशिक्षण, स्पेयर पार्ट्स आपूर्ति, र रिमोट समस्या निवारण समर्थन गर्न सक्छ।

कार्यशाला र गुणस्तर नियन्त्रण

Four Rollers Rolling Drawing Machine workshop

निर्माण सुविधाहरू

Dongguan Fangrong धातुकर्म उपकरण कं, लिमिटेड— डङगुआन सहरको Dalang टाउनमा अवस्थित यस सुविधाले चिसो रेखाचित्र मेसिन, स्ट्रेटनिङ उपकरण, थ्रेड रोलिङ मेसिन र सम्बन्धित धातु बनाउने उपकरणहरूमा केन्द्रित छ।

Yangjiang Fangrong मेसिनरी कं, लिमिटेड— Yangdong जिल्ला, Yangjiang शहरमा अवस्थित, दोस्रो सुविधाले उत्पादन क्षमता विस्तार गर्दछ र ठूला उपकरण परियोजनाहरूलाई समर्थन गर्दछ।

उत्पादन प्रक्रिया

Four Rollers Rolling Drawing Machine production process

1. सामग्री निरीक्षण- संरचनात्मक स्टील प्लेटहरू र खण्डहरू निर्माण गर्नु अघि जाँच गरिन्छ।

2. काटन र गठन- फ्रेम र संरचनात्मक अवयवहरू ईन्जिनियरिङ् रेखाचित्र अनुसार काटिएका छन् र तयार छन्।

3. फ्रेम वेल्डिंग- C-प्रकार फ्रेम र आधार वेल्डेड र तनाव राहत अघि निरीक्षण गरिन्छ।

4. तनाव राहत— पोस्ट-वेल्ड तनाव राहत परिशुद्धता मेसिन अघि अवशिष्ट वेल्डिंग तनाव कम गर्न प्रदर्शन गरिन्छ।

5. अभिन्न मेसिनिंग- आवश्यक पङ्क्तिबद्धता स्थापित गर्न गाईड सतहहरू, माउन्टिंग अनुहारहरू, र महत्वपूर्ण आधार विमानहरू मेसिन गरिएका छन्।

6. मेकानिकल असेंबली- गियरबक्स, चेन प्रणाली, क्यारिज, डाइ होल्डर, र प्राप्त गर्ने संयन्त्रहरू भेला हुन्छन्।

7. इलेक्ट्रिकल र वायमेटिक एकीकरण- मोटरहरू, ड्राइभहरू, PLC, HMI, सेन्सरहरू, र वायमेटिक कम्पोनेन्टहरू जडान र परीक्षण गरिएका छन्।

8. PLC प्रोग्रामिङ- नियन्त्रण तर्क, अपरेटिङ सिक्वेन्स, निगरानी कार्यहरू, र सुरक्षा-सम्बन्धित संकेतहरू कन्फिगर गरिएका छन्।

9. मेसिन परीक्षण- मेसिन आन्दोलन, रेखाचित्र प्रणाली, क्यारिज अपरेशन, अनलोडिङ, स्थानान्तरण, र नियन्त्रण कार्यहरू जाँच गरिन्छ।

10. अन्तिम निरीक्षण- मेकानिकल पङ्क्तिबद्धता, विद्युतीय सुरक्षा, नियन्त्रण कार्यहरू, र सान्दर्भिक मेसिन प्रदर्शन ढुवानी अघि निरीक्षण गरिन्छ।

11. प्याकेजिङ्ग निर्यात गर्नुहोस्- लोड गर्नु अघि मेसिन जंग, प्रभाव, र यातायात क्षति विरुद्ध सुरक्षित छ।

ढुवानी अघि कारखाना परीक्षण

ढुवानी अघि, मेशिन कुनै-लोड सञ्चालन र सहमत प्राविधिक विशिष्टता अनुसार रेखाचित्र परीक्षण मार्फत जाँच गर्न सकिन्छ। जहाँ ग्राहकले वास्तविक workpiece नमूनाहरू प्रदान गर्दछ, उत्पादन परीक्षण ड्रइंग बल, क्यारिज आन्दोलन, गति, डाइ स्थापना, अनलोडिङ, र समाप्त-उत्पादन आवश्यकताहरू प्रमाणित गर्न प्रयोग गर्न सकिन्छ।

कडा सीधापन वा आयामी आवश्यकताहरू भएका अनुप्रयोगहरूका लागि, सामग्रीको अवस्था, उत्पादनको लम्बाइ, सहिष्णुता, मापन विधि, र परीक्षण मात्रा सहित स्वीकृति मापदण्डहरू पहिले नै परिभाषित गरिनुपर्छ।

प्रमाणपत्रहरू

FangRong certifications for drawing machines

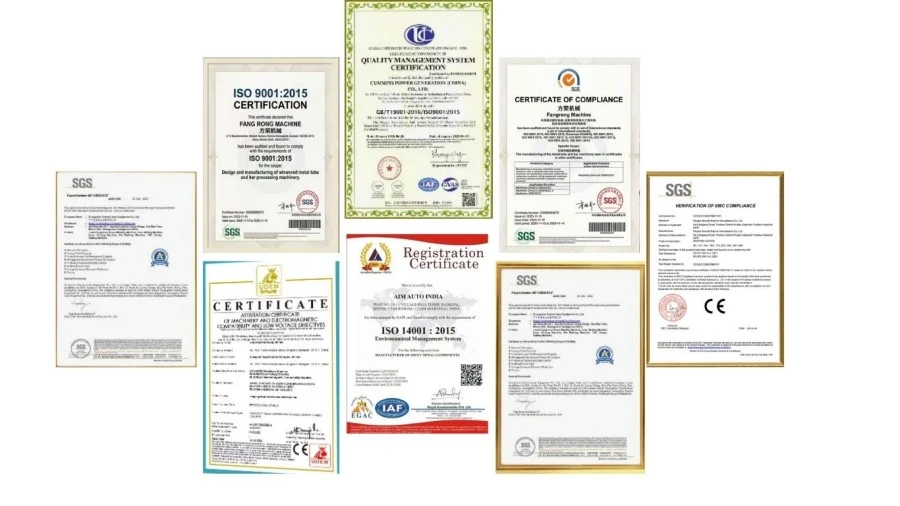
ISO 9001: 2015- सान्दर्भिक डिजाइन, निर्माण, स्थापना, र सेवा गतिविधिहरू कभर गर्ने गुणस्तर व्यवस्थापन प्रणाली। प्रमाणपत्र नम्बर UQ231211R1।

सीई मार्किंग- लागू मानक FR-श्रृंखला उपकरणहरू सान्दर्भिक मेसिनरी सुरक्षा आवश्यकताहरूको लागि CE कागजातहरू प्रदान गरिन्छ।

SGS निरीक्षण- परियोजना आवश्यकताहरू अनुसार स्वतन्त्र निरीक्षण सेवाहरू व्यवस्थित गर्न सकिन्छ।

राष्ट्रिय पेटेंट— FangRong सँग 32 आविष्कार प्याटेन्टहरू र 100 भन्दा बढी उपयोगिता मोडेल प्याटेन्टहरू छन् जसमा उपकरण संरचना र सम्बन्धित प्रविधिहरू समावेश छन्।

प्याकेज र ढुवानी

Four Rollers Rolling Drawing Machine packaging and shipping

फोर-रोलर रोलिङ ड्राइंग मेसिन संरचनात्मक सुरक्षा, जंग रोकथाम, र कम्पोनेन्ट-विशिष्ट प्याकेजिङको साथ लामो दूरीको यातायातको लागि तयार छ। ठूला मेसिन खण्डहरू अन्तिम उपकरण कन्फिगरेसन र साइट रसद आवश्यकताहरू अनुसार पठाउन सकिन्छ।

ढुवानी अघि, आधार रेखाचित्रहरू, एङ्कर बोल्ट लेआउटहरू, उपकरण कागजातहरू, विद्युतीय जानकारी, र अन्य स्थापना-सम्बन्धित कागजातहरू परियोजना दायरा अनुसार प्रदान गर्न सकिन्छ।

FAQ

1. चार-रोलर रोलिङ ड्राइंग मेसिनले कुन प्रकारका स्टील प्रोफाइलहरू प्रक्रिया गर्न सक्छ?

मेसिन मुख्यतया गाईड रेलहरू, स्लाइडरहरू, रेलहरू, र गैर-गोलाकार क्रस-सेक्शनहरू भएका अन्य प्रोफाइलहरू जस्ता चिसो रेखाचित्र विशेष आकारको स्टील खण्डहरूको लागि प्रयोग गरिन्छ। वास्तविक उपयुक्तता प्रोफाइल ज्यामिति, सामग्री ग्रेड, आगमन आयाम, आवश्यक कटौती, र रेखाचित्र बल मा निर्भर गर्दछ। मेसिन र डाइ चयनको लागि नमूना प्रोफाइल वा विस्तृत खण्ड रेखाचित्र प्रदान गरिनुपर्छ।

2. म FR-30, FR-45, र FR-65 मोडेलहरू बीच कसरी चयन गर्छु?

मोडेल छनोट केवल प्रोफाइल साइजको सट्टा गणना गरिएको रेखाचित्र बलमा आधारित हुनुपर्छ। FR-30, FR-45, र FR-65 क्रमशः 300 kN, 450 kN, र 650 kN को मूल्याङ्कन गरिएको रेखाचित्र बल प्रदान गर्दछ, उच्च अधिकतम बल क्षमताको साथ। उपयुक्त मोडेल निर्धारण गर्दा सामग्रीको बल, क्रस-सेक्शन घटाउने, डाइ घर्षण, रेखाचित्र गति, र उत्पादन आवश्यकताहरू सबैलाई विचार गर्नुपर्छ।

3. गोलाकार डाइ होल्डरको फाइदा के हो?

गोलाकार डाइ होल्डरले डाइ स्थिति र कोणलाई वास्तविक रेखाचित्र दिशामा समायोजन गर्न अनुमति दिन्छ। यो विशेष गरी असममित प्रोफाइलहरूको लागि उपयोगी छ, जहाँ सानो पङ्क्तिबद्ध त्रुटिहरूले असमान लोडिङ, आयामी विचलन, वा सतह चिन्हहरू सिर्जना गर्न सक्छ। उचित डाइ पङ्क्तिबद्धताले लामो उत्पादन रनहरूमा स्थिर रेखाचित्र अवस्थाहरू कायम राख्न मद्दत गर्दछ।

4. के मेसिनले रेखाचित्र पछि आवश्यक सीधापन हासिल गर्न सक्छ?

रेखाचित्रले आयामी स्थिरता र सीधापन सुधार गर्न सक्छ, तर अन्तिम परिणाम ड्रबेन्चले मात्र निर्धारण गर्दैन। आगमन सामग्रीको सीधापन, प्रोफाइल सटीकता, अवशिष्ट तनाव, ज्यामिति, प्रति पास कटौती, मेसिन पङ्क्तिबद्धता, र रेखाचित्र प्यारामिटरहरू सबैले परिणामलाई असर गर्छ। कडा सीधा आवश्यकताहरूको लागि, लक्ष्य मेसिन कन्फिगरेसनलाई अन्तिम रूप दिनु अघि नमूना रेखाचित्र र मापन मार्फत प्रमाणित गरिनु पर्छ।

5. के एउटा मेसिनले विभिन्न विशेष आकारको प्रोफाइलहरू ह्यान्डल गर्न सक्छ?

हो, प्रोफाइलहरू मेसिनको बल, काम गर्ने लम्बाइ, क्यारेज, र डाइ-साइज सीमाहरू भित्र पर्छन्। बिभिन्न प्रोफाइलहरूलाई सामान्यतया समर्पित ड्राइंग डाइज वा टुलिङ चाहिन्छ, जबकि एउटै ड्रबेन्च धेरै उत्पादनहरूको लागि प्रयोग गर्न सकिन्छ। बारम्बार उत्पादन परिवर्तनहरूको लागि, डाइ-होल्डर पहुँच र उपकरण परिवर्तन समय पनि मेसिन चयनको समयमा विचार गर्नुपर्छ।

6. मेसिन सिफारिस गर्नु अघि के जानकारी आवश्यक छ?

सबैभन्दा उपयोगी जानकारी सामग्री ग्रेड, आगमन प्रोफाइल आयाम, समाप्त आयाम, प्रोफाइल रेखाचित्र वा CAD खण्ड, सुरु र समाप्त लम्बाइ, आवश्यक कटौती, लक्ष्य सीधा र सतह अवस्था, उत्पादन मात्रा, र रुचाइएको रेखाचित्र गति समावेश गर्दछ। यी प्यारामिटरहरूले आवश्यक रेखाचित्र बल, डाइ कन्फिगरेसन, मेसिन मोडेल, र सहायक ह्यान्डलिंग प्रणालीलाई उद्धरण अघि मूल्याङ्कन गर्न अनुमति दिन्छ।

सोधपुछ पठाउनुहोस्
सम्पर्क जानकारी
  • ठेगाना

    NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China

  • टेलिफोन

    +86-769-83202640

  • इमेल

    frsale@dgfangrong.com

हामीलाई तपाईंको सामग्री, उत्पादन विशिष्टताहरू, उत्पादन प्रक्रिया र उपकरण आवश्यकताहरू बारे बताउनुहोस्। FangRong ले उपयुक्त कोल्ड ड्राइंग मेसिन, ड्राइंग डाइज, स्ट्रेटेनिङ मेसिन र तपाईंको एप्लिकेसनका लागि अनुकूलित समाधानहरूबारे छलफल गर्न सक्छ।
मूल्याङ्कन:
5.0
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति
अस्वीकार गर्नुहोस्स्वीकार गर्नुहोस्