उत्पादनहरू
उत्पादनहरू

हामी विभिन्न उद्योगहरूमा ट्यूब, बार, र तार सामग्रीहरूका लागि तयार पारिएको, स्ट्रेटनिङ, कोल्ड ड्राइंग, पोइन्टिङ, च्याम्फरिङ, कटिङ, थ्रेड रोलिङ मेसिन, र ड्राइङ डाइजलगायत परिशुद्ध धातु प्रशोधन उपकरणहरूको विस्तृत दायरा प्रस्ताव गर्छौं।

उत्पादनहरू
चार लाइन कोल्ड ड्राइंग र काट्ने मेसिन
  • चार लाइन कोल्ड ड्राइंग र काट्ने मेसिनचार लाइन कोल्ड ड्राइंग र काट्ने मेसिन
  • चार लाइन कोल्ड ड्राइंग र काट्ने मेसिनचार लाइन कोल्ड ड्राइंग र काट्ने मेसिन
  • चार लाइन कोल्ड ड्राइंग र काट्ने मेसिनचार लाइन कोल्ड ड्राइंग र काट्ने मेसिन

चार लाइन कोल्ड ड्राइंग र काट्ने मेसिन

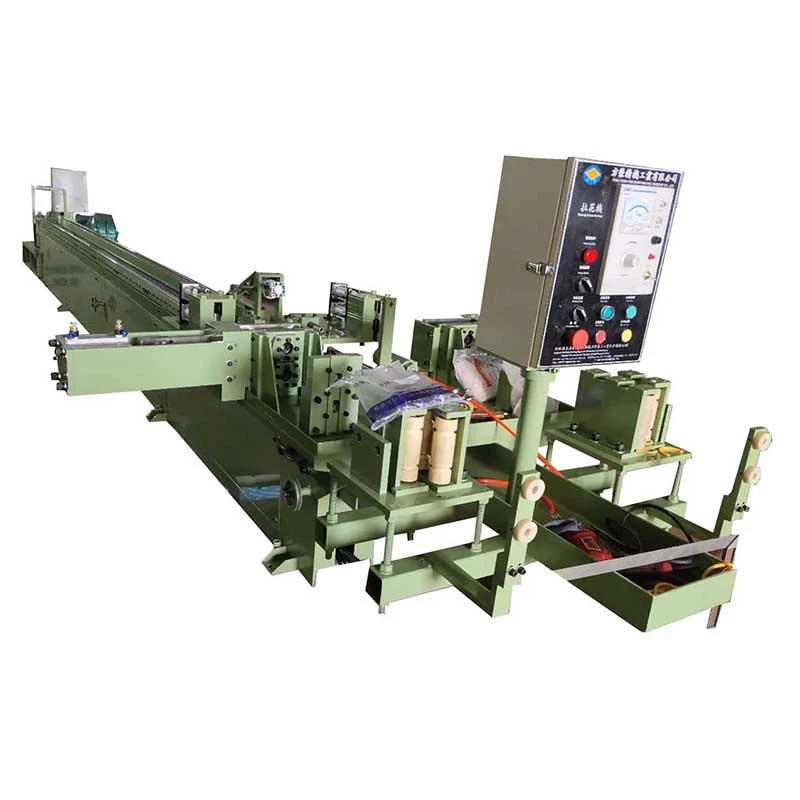
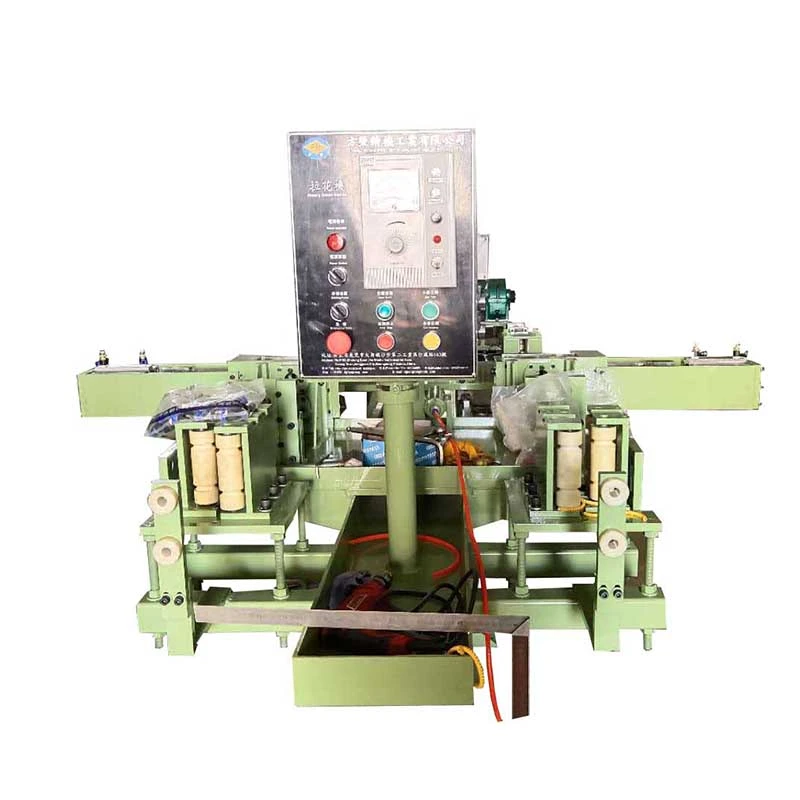
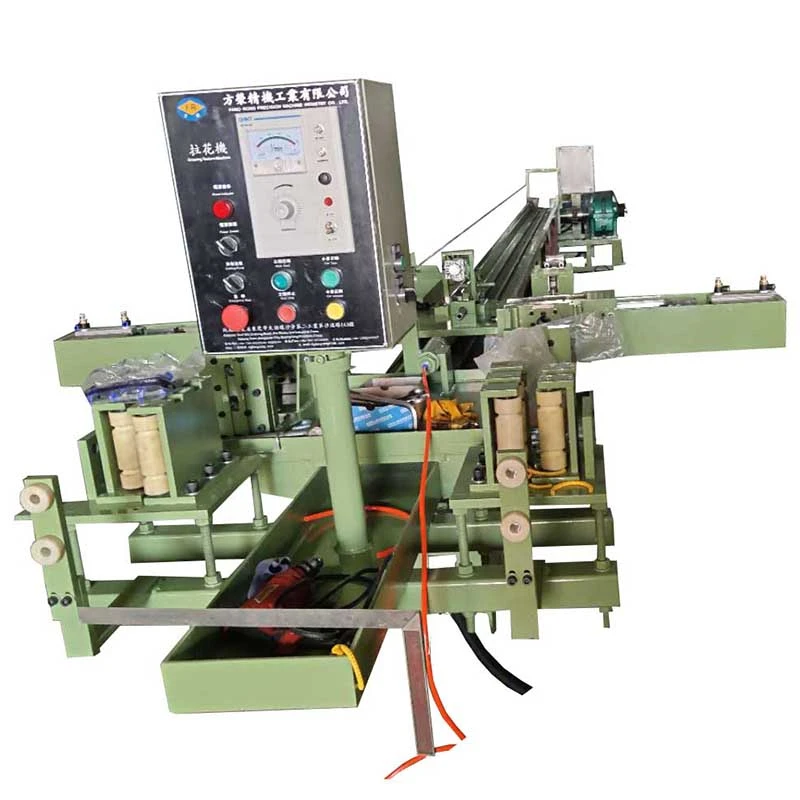
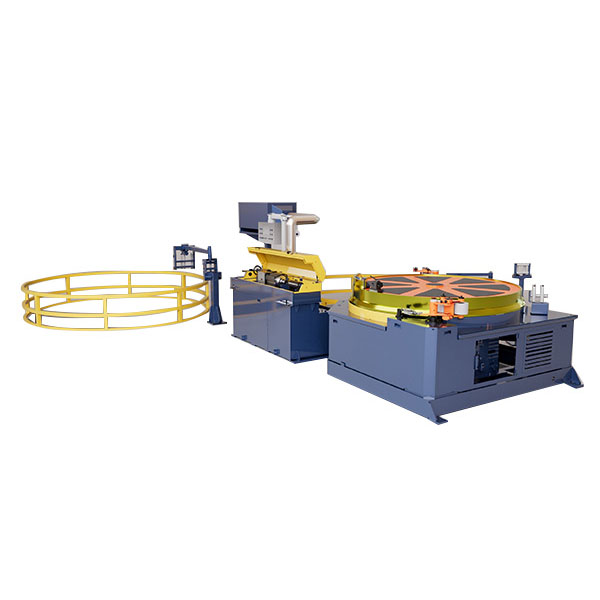
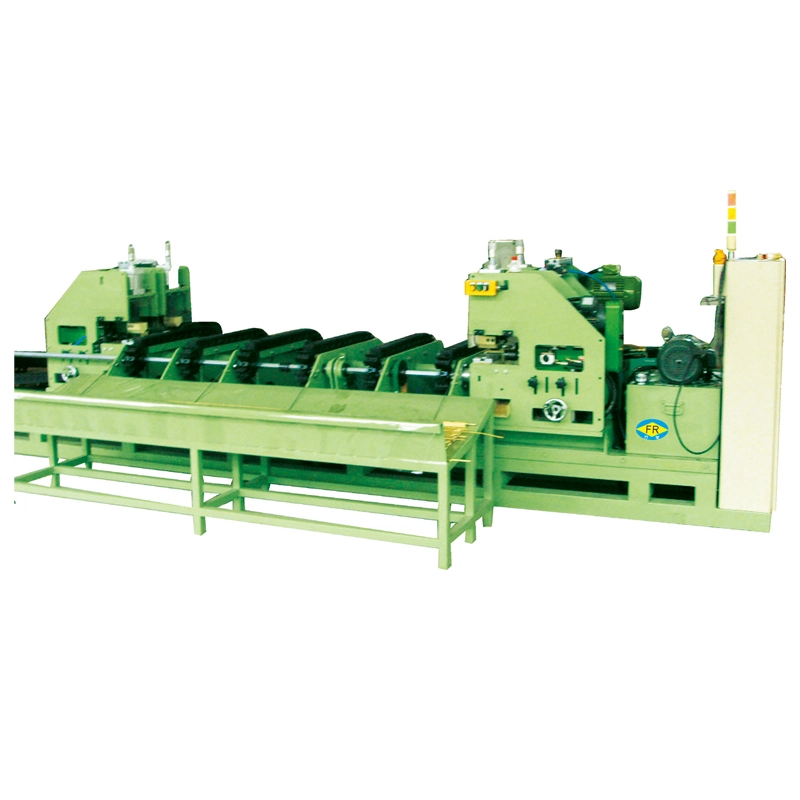
दचार लाइन कोल्ड ड्राइंग र काट्ने मेसिनचिसो रेखाचित्र संग संयोजन गर्दछस्वचालित निश्चित लम्बाइ काटनएक निरन्तर प्रक्रियामा। यसले प्रशोधन गर्न सक्छ2 वा 4 ट्यूब वा बारहरू एक साथ, को रेखाचित्र बल संग10-50 kNर प्रभावकारी स्ट्रोक सम्म७ मि। हाइड्रोलिक, वायमेटिक, र आरा काट्ने कन्फिगरेसनहरूमा उपलब्ध छ, यसले ह्यान्डल गर्दछकार्बन स्टील, स्टेनलेस स्टील, तामा, एल्युमिनियम, र मिश्र धातु ट्यूब वा Ø25 मिमी सम्म बारहरू। इन-लाइन काटनले लगातार समाप्त लम्बाइ कायम राख्दा ह्यान्डलिंग र श्रम कम गर्दछ।

मूल्याङ्कन: 5.0
(मूल्याङ्कन गणना: 1)

दचार लाइन कोल्ड ड्राइंग र काट्ने मेसिनचिसो रेखाचित्रलाई स्वचालित निश्चित-लम्बाइ काट्नेसँग जोड्दछ, त्यसैले ट्यूब वा बारहरूलाई आवश्यक साइजमा कोर्न सकिन्छ र सामग्रीलाई छुट्टै काट्ने मेसिनमा स्थानान्तरण नगरी समाप्त लम्बाइमा काट्न सकिन्छ। यो उत्पादन लाइनहरूको लागि हो जहाँ एउटै ट्यूब वा बार साइज बारम्बार उत्पादन गरिन्छ र काट्ने सटीकता, ह्यान्डलिंग समय, र आउटपुट धेरै फरक उत्पादन आकारहरूको लागि लचिलोपन भन्दा बढी महत्त्वपूर्ण हुन्छ।

यसले सम्बोधन गर्ने मुख्य उत्पादन समस्या पारंपरिक चिसो रेखाचित्र पछि अतिरिक्त सञ्चालन हो। एक मानक ड्रबबेन्चले लामो कोरिएको ट्यूब वा बारहरू उत्पादन गर्दछ जुन मापन, स्थानान्तरण, र छुट्टै काट्नु पर्छ। यसले ह्यान्डलिंग, फ्लोर स्पेस, श्रम, र लम्बाइ भिन्नता वा सतह क्षतिको लागि अवसरहरू थप्छ। रेखाचित्र खण्ड पछि सिधै काट्ने एकाइ राखेर, FR श्रृंखलाले एक उत्पादन प्रवाहमा दुवै कार्यहरू पूरा गर्दछ।

FangRong ले तीन मानक कन्फिगरेसनहरू प्रदान गर्दछ। सही मोडेल मुख्य रूपमा निर्भर गर्दछट्यूब व्यास, सामग्री बल, strands को आवश्यक संख्या, र काटन विधिकेवल उच्चतम रेखाचित्र बल संग मेसिन छनौट गर्नु भन्दा।

FR-16 हाइड्रोलिकØ15 mm सम्म दुईवटा ट्यूबहरूको लागि 10 kN रेखाचित्र बल र हाइड्रोलिक काटन प्रयोग गर्दछ। यो उपयुक्त छ जब स्थिर काटन बल अधिकतम स्ट्र्यान्ड गणना भन्दा बढी महत्त्वपूर्ण छ।

FR-16 वायवीयØ15 mm सम्मको दुई ट्यूब वा Ø12 mm सम्मको चार ट्युबहरू, 10/20 kN ड्राइंग फोर्स र वायमेटिक कटिङको साथ उपलब्ध छ। चार-लाइन कन्फिगरेसन उच्च-भोल्युम सानो-व्यास तामा, एल्युमिनियम, र अन्य अपेक्षाकृत सजिलो-कटाउन उत्पादनहरूको लागि उपयोगी छ।

FR-25 आरा काट्ने50 kN ड्राइंग फोर्स प्रदान गर्दछ र Ø25 mm सम्म दुई ट्यूबहरू प्रशोधन गर्दछ। व्यास, पर्खाल मोटाई, वा सामग्री कठोरताले वायवीय वा हाइड्रोलिक कतरन अनुपयुक्त बनाउँदा आरा अधिक उपयुक्त विकल्प हो।

उदाहरणका लागि, एक तामाको ट्यूब उत्पादकले बारम्बार वातानुकूलित ट्यूब लम्बाइ बनाउनेले एउटै उत्पादन चक्रमा चारवटा साना ट्यूबहरू कोर्न र काट्न चार-लाइन मोडमा FR-16 वायवीय प्रयोग गर्न सक्छ। यस अनुप्रयोगमा, चार-लाइन सञ्चालनको मूल्य केवल उच्च मेसिन विशिष्टता होइन; यो ह्यान्डलिंगमा कमी र प्रति क्यारेज चक्रमा धेरै समाप्त लम्बाइहरू उत्पादन गर्ने क्षमता हो।

Four Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting Machine

यो कसरी काम गर्दछ

उत्पादन अनुक्रम एउटा प्रश्नको वरिपरि डिजाइन गरिएको छ: कसरी कोरिएको उत्पादन अर्को मेसिनमा सारियो बिना आवश्यक समाप्त लम्बाइमा पुग्न सक्छ?

1. लोड गर्दै:फिड र्याकमा ट्यूब वा बारहरू राखिन्छन्। बहु-स्ट्र्यान्ड उत्पादनमा, दुई वा चार वर्कपीसहरू तिनीहरूको सम्बन्धित मरहरूसँग पङ्क्तिबद्ध हुन्छन्।

2. संकेत:अगाडीको छेउलाई घटाइएको छ त्यसैले यो ड्राइङ डाइको माध्यमबाट पास हुन सक्छ र रेखाचित्र क्यारिजले समात्न सक्छ। पोइन्टिङ छुट्टै मेसिनद्वारा वा निर्दिष्ट गरिएको ठाउँमा एकीकृत पोइन्टिङ व्यवस्थाद्वारा गर्न सकिन्छ।

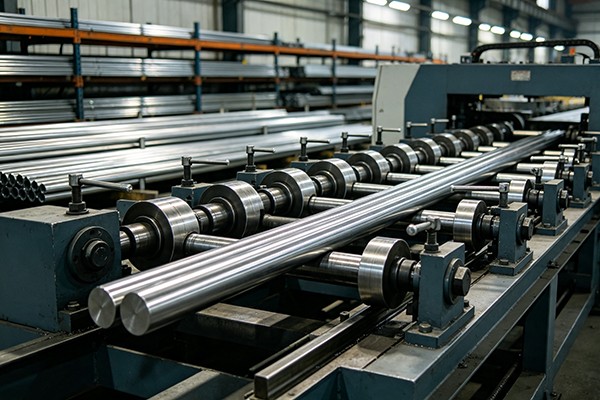
३. चिसो रेखाचित्र:क्यारिजले पोइन्ट वर्कपीसहरूलाई डाइस मार्फत तान्छ। चेन ड्राइभ, रिडक्सन गियरबक्स र मुख्य मोटरले आवश्यक पुलिङ फोर्स प्रदान गर्दछ। सही डाइ पङ्क्तिबद्धता यहाँ विशेष रूपमा महत्त्वपूर्ण छ किनभने खराब पङ्क्तिबद्धताले डाइ वेयर बढाउन सक्छ र ट्यूबको सीधापन र आयामी स्थिरतालाई असर गर्न सक्छ।

4. लम्बाइ मापन र काट्ने:कोरिएको सामग्री मापन गरिन्छ र PLC ले हाइड्रोलिक, वायमेटिक, वा आरा काट्ने एकाइ ट्रिगर गर्दछ जब प्रिसेट लम्बाइ पुग्छ।

5. डिस्चार्ज:समाप्त टुक्राहरू निरीक्षण, बन्डलिङ, वा अर्को सञ्चालनको लागि प्राप्त गर्ने र्याकमा स्थानान्तरण गरिन्छ।

2 m वा 3 m HVAC ट्यूबहरू बनाउने उत्पादन लाइनको लागि, स्वचालित लम्बाइ मापन केवल रेखाचित्र गति बढाउनु भन्दा बढी उपयोगी छ। यदि समाप्त ट्युबहरू सीधै झुकाउने, फ्लेरिङ्ग, वा एसेम्बलीमा फिड गर्छन् भने, दोहोरिने लम्बाइ भिन्नताले डाउनस्ट्रीम समायोजन वा अस्वीकार सिर्जना गर्न सक्छ। यसैले एकीकृत काटन प्रणालीले श्रम बचतको समस्या जत्तिकै उत्पादन-नियन्त्रण समस्यालाई लक्षित गर्दछ।

यसले समाधान गर्ने समस्याहरू

लामो कोरिएका उत्पादनहरूलाई माध्यमिक काटन आवश्यक छ।
परम्परागत ड्रबेन्चले अपरेटरलाई लामो समाप्त ट्युबहरू छोड्न सक्छ जुन अझै मापन र काट्न आवश्यक छ। FR श्रृंखला रेखाचित्र पछि तुरुन्तै काट्ने प्रदर्शन गर्दछ, मेशिनहरू बीच एक स्थानान्तरण हटाउँदै।

दोहोर्याइएको उत्पादनहरू दोहोर्याउन सकिने लम्बाइ चाहिन्छ।
जब एउटै लम्बाइ सयौं वा हजारौं पटक उत्पादन गरिन्छ, म्यानुअल मापन भिन्नताको महत्त्वपूर्ण स्रोत हुन्छ। PLC-नियन्त्रित लम्बाइ सेटिङले अपरेटर निर्णयमा निर्भरता कम गर्छ। वस्तु, व्यास, काट्ने विधि, फिड अवस्था, र अर्डर गर्नु अघि आवश्यक समाप्त सहिष्णुता विरुद्ध वास्तविक प्राप्त सहिष्णुता पुष्टि गरिनु पर्छ।

सानो-व्यास उत्पादनहरूले एकल-स्ट्र्यान्ड उत्पादकता सीमित गर्दछ।
चार लाइन कोल्ड ड्राइंग र काट्ने मेसिनको लागि जुन अपेक्षाकृत कम बलमा कोर्न सकिन्छ, स्ट्र्यान्डको संख्या बढाउँदा धेरै ठूलो ड्रबेन्च स्थापना गर्नु भन्दा ठूलो आउटपुट सुधार गर्न सकिन्छ। त्यसैले FR-16 वायवीय Ø12 mm सम्मको ट्यूबहरूको लागि चार-लाइन सञ्चालनमा प्रस्ताव गरिएको छ।

अतिरिक्त ह्यान्डलिङले समाप्त सतहहरूलाई क्षति पुर्याउन सक्छ।
लामो तानिएका ट्युबहरूलाई ड्रबेन्चबाट छुट्टै काट्ने मेसिनमा सार्दा थप सम्पर्क बिन्दुहरू र ह्यान्डलिङहरू सिर्जना हुन्छन्। एक एकीकृत डिस्चार्ज र काट्ने व्यवस्थाले यी स्थानान्तरणहरूलाई कम गर्दछ, जुन सतह-संवेदनशील स्टेनलेस स्टील, तामा, र एल्युमिनियम उत्पादनहरूको लागि उपयोगी छ।

कुन कन्फिगरेसनले तपाईको उत्पादनलाई फिट गर्छ?

FR-16 हाइड्रोलिक छान्नुहोस्जब तपाईलाई Ø15 mm सम्म दुई-लाइन उत्पादन चाहिन्छ र नियन्त्रित काट्ने बलको लागि हाइड्रोलिक कटिङलाई प्राथमिकता दिनुहोस्। स्टेनलेस स्टील वा अन्य सामग्रीहरूको लागि जहाँ काट्ने प्रतिरोध चिन्ताको विषय हो, बाहिरी व्यास एक्लै चयन गर्नुको सट्टा वास्तविक ट्यूब भित्ता मोटाई र सामग्री ग्रेडबाट आवश्यक काट्ने बल पुष्टि गर्नुहोस्।

FR-16 वायवीय छान्नुहोस्जब प्रति मेसिन घण्टा आउटपुट सानो-व्यास उत्पादनहरूको लागि प्राथमिकता हो। चार-लाइन संस्करण विशेष गरी तामा र एल्युमिनियम ट्यूब उत्पादनको लागि सान्दर्भिक छ, जहाँ प्रति स्ट्र्यान्ड रेखाचित्र बल मेसिन क्षमता भित्र रहन्छ र सानो ट्यूब व्यासले धेरै स्ट्र्यान्डहरूलाई अनुमति दिन्छ।

FR-25 आरा काट्ने छनौट गर्नुहोस्जब उत्पादन Ø25 mm पुग्छ वा जब सामग्री र भित्ता मोटाईले कर्तन भन्दा कररालाई बढी उपयुक्त बनाउँछ। उदाहरणका लागि, एउटा स्टिल ट्यूब उत्पादकले आराको ढिलो काट्ने कार्यलाई स्वीकार गर्न सक्छ किनभने सबैभन्दा छोटो काट्ने चक्र प्राप्त गर्नुभन्दा कडा सामग्रीको सफा विभाजन बढी महत्त्वपूर्ण हुन्छ।

मुख्य सुविधाहरू र लाभहरू

स्वचालित निश्चित लम्बाइ काटन
काट्ने एकाइ सिधै रेखाचित्र खण्ड पछि स्थापित छ। यो दोहोरिने उत्पादन लम्बाइको लागि सबैभन्दा उपयोगी छ किनभने अपरेटरले काट्नु अघि प्रत्येक कोरिएको ट्यूबलाई मापन र स्थानान्तरण गर्न आवश्यक पर्दैन। हाइड्रोलिक, वायमेटिक, र आरा काट्ने मोडेल अनुसार उपलब्ध छन्।

2-लाइन वा 4-लाइन रेखाचित्र
बहु ट्यूबहरू समानान्तरमा प्रशोधन गरिन्छ। चार-लाइन उत्पादनले आउटपुटको अनुपातमा मेसिन फुटप्रिन्ट नबढाई उत्पादन बढाउन सक्छ। यो सबैभन्दा प्रभावकारी हुन्छ जब उत्पादनको व्यास र रेखाचित्र बलले सबै स्ट्र्यान्डहरूलाई फोर लाइन्स कोल्ड ड्राइंग र कटिङ मेसिनको मूल्याङ्कन गरिएको क्षमता भित्र चल्न अनुमति दिन्छ।

PLC र HMI नियन्त्रण
PLC ले रेखाचित्र चक्र, लम्बाइ सेटिङ, कटिङ ट्रिगर, र डिस्चार्ज अनुक्रम प्रबन्ध गर्दछ। अपरेटरहरूले बारम्बार मेकानिकल मापन व्यवस्थाहरू समायोजन गर्नुको सट्टा HMI बाट उत्पादन सेटिङहरू परिवर्तन गर्न सक्छन्।

चेन-संचालित रेखाचित्र गाडी
ड्रइंग क्यारिजले मिल्दो रिडक्शन गियरबक्सको साथ चेन ड्राइभ प्रयोग गर्दछ। FR-16 ले ZQ400 गियरबक्स र 2" चेन प्रयोग गर्दछ, जबकि FR-25 ले ZQ500 गियरबक्स र 2.5" चेन प्रयोग गर्दछ। पुलिङ क्षमता र सेवा आवश्यकताहरू मूल्याङ्कन गर्दा यी विशिष्टताहरू महत्त्वपूर्ण हुन्छन्, तर तिनीहरू सामग्री बल, कमी अनुपात, र डाइ डिजाइनको साथ मूल्याङ्कन गरिनु पर्छ।

7 मीटर मानक प्रभावकारी स्ट्रोक
मानक प्रभावकारी रेखाचित्र यात्रा 7 मिटर हो। उपलब्ध आगमन ट्यूब लम्बाइ, समाप्त लम्बाइ, डाइ व्यवस्था, र उत्पादन चक्र योजना बनाउँदा यो सान्दर्भिक छ। लामो स्ट्रोकले स्वचालित रूपमा आउटपुट बढाउने मान्नु हुँदैन किनभने लोडिङ, पोइन्टिङ, रेखाचित्र घटाउने, र काट्ने समयले पनि चक्र उत्पादकतालाई असर गर्छ।

एकीकृत सामग्री हैंडलिंग
फिड र्याक, रेखाचित्र खण्ड, काट्ने एकाइ, र प्राप्त र्याक एक उत्पादन प्रवाहको रूपमा व्यवस्थित गरिएको छ। HVAC ट्यूबहरू जस्ता अनुप्रयोगहरूका लागि जुन सीधै झुकाउने वा एसेम्बलीमा सर्छ, मध्यवर्ती ह्यान्डलिङ घटाउँदा उत्पादन लेआउटलाई सरल बनाउन सक्छ।

प्राविधिक विनिर्देशहरू

टेक्नोलोजी प्यारामिटर FR-16 हाइड्रोलिक FR-16 वायवीय FR-25 आरा काट्ने
अधिकतम रेखाचित्र बल १० kN 10 / 20 kN ५० kN
प्रति रेखाचित्र चक्र ट्यूब को संख्या 2 २/४ 2
अधिकतम रेखाचित्र व्यास Ø15 मिमी Ø15 मिमी / Ø12 मिमी Ø25 मिमी
प्रभावकारी रेखाचित्र यात्रा ७ मि ७ मि ७ मि
घटाउने गियरबक्स ZQ400 ZQ400 ZQ500
चेन आकार २" २" 2.5"
मुख्य मोटर ७.५ किलोवाट ७.५ किलोवाट २२ किलोवाट
काट्ने प्रणाली हाइड्रोलिक वायवीय देखा
आयाम L×W × H 10000 × 1800 × 1500 मिमी 10000 × 1800 × 1500 मिमी 12000 × 2900 × 1500 मिमी

माथिको तथ्याङ्कले मानक मेसिन कन्फिगरेसनहरू परिभाषित गर्दछ। उत्पादन क्षमता गणना गर्न तिनीहरू एक्लै प्रयोग गर्नु हुँदैन। वास्तविक आउटपुट सामग्री ग्रेड, आगमन व्यास र भित्ता मोटाई, रेखाचित्र कटौती, पास संख्या, लुब्रिकन्ट अवस्था, समाप्त लम्बाइ, पोइन्टिङ समय, डाइ डिजाइन, र काट्ने चक्रमा निर्भर गर्दछ।

उद्धरणको लागि, प्रदान गर्नुहोस्सामग्री ग्रेड, बाहिरी व्यास, पर्खाल मोटाई वा ठोस-पट्टी आकार, लक्ष्य समाप्त आकार, रेखाचित्र कटौती, समाप्त लम्बाइ, आवश्यक तार, दैनिक वा मासिक आउटपुट, र उपलब्ध विद्युत आपूर्ति। FangRong त्यसपछि रेखाचित्र बल प्रमाणित गर्न र उपयुक्त काटन कन्फिगरेसन सिफारिस गर्न सक्छ।

अनुप्रयोगहरू

HVAC र प्रशीतन ट्यूबहरू

वातानुकूलित र प्रशीतन प्रणालीहरूको लागि कपर र एल्युमिनियम ट्यूबहरू बहु-लाइन रेखाचित्रको लागि प्राकृतिक अनुप्रयोग हो किनभने धेरै उत्पादनहरूले अपेक्षाकृत सानो व्यास प्रयोग गर्छन् र दोहोर्याइएको लम्बाइमा उत्पादन गरिन्छ। FR-16 वायमेटिक चार-लाइन कन्फिगरेसनले चारवटा ट्यूबहरू समानान्तरमा कोर्न र काट्न सक्छ जब ट्यूबको आकार र कटौती मूल्याङ्कन क्षमता भित्र रहन्छ।

उत्पादन परिदृश्य:बारम्बार एयर कन्डिसनर ट्यूब लम्बाइ बनाउने तामाको ट्यूब उत्पादकले एकीकृत काट्ने एकाइसँग छुट्टै काट्ने स्टेशनलाई प्रतिस्थापन गर्न सक्छ। मुख्य लाभ केवल मेसिन स्वचालन होइन; यसले रेखाचित्र र अर्को अपरेशन बीचको मापन, स्थानान्तरण, र माध्यमिक काटन चरणहरू हटाउँदैछ।

अटोमोटिभ ट्यूबहरू

अटोमोटिभ कम्पोनेन्टहरूका लागि प्रेसिजन ट्युबहरूलाई झुक्नु, मेसिनिङ वा एसेम्बली गर्नु अघि बाहिर नियन्त्रित व्यास र दोहोर्याउन मिल्ने कट लम्बाइ आवश्यक पर्न सक्छ। स्टेनलेस स्टील इन्धन लाइनहरू, ब्रेक ट्युबिङ, र अन्य साना-व्यास उत्पादनहरू स्वचालित लम्बाइ नियन्त्रणबाट लाभ उठाउन सक्छन् जब समान भाग संख्या लगातार उत्पादन गरिन्छ।

अटोमोटिभ उत्पादनको लागि, अधिक महत्त्वपूर्ण खरिद प्रश्न क्याटलगमा सूचीबद्ध अधिकतम रेखाचित्र व्यास भन्दा रेखाचित्र पछि आवश्यक आयामी सहिष्णुता हो। डाइ डिजाइन, प्रति पास कटौती, आगमन ट्यूब अवस्था, र सीधा आवश्यकताहरू प्राविधिक मूल्याङ्कनको समयमा पुष्टि गरिनु पर्छ।

मेडिकल र इन्स्ट्रुमेन्टेसन ट्यूबहरू

मेडिकल र इन्स्ट्रुमेन्टेसन कम्पोनेन्टहरूका लागि प्रयोग हुने सानो स्टेनलेस स्टील ट्यूबहरूलाई नियन्त्रित आयाम र दोहोर्याउन सकिने लम्बाइ चाहिन्छ। एक FR-16 हाइड्रोलिक दुई-लाइन मेसिनलाई विचार गर्न सकिन्छ जब काट्ने बल र नियन्त्रण प्रशोधन अधिकतम स्ट्र्यान्ड गणना भन्दा बढी महत्त्वपूर्ण हुन्छ।

उत्पादन परिदृश्य:क्याथेटर एसेम्बलीहरूमा प्रयोग हुने हाइपोट्यूबहरूका लागि, स्वचालित निश्चित-लम्बाइ काट्ने उत्पादन मार्गबाट ​​म्यानुअल ट्रिमिङ हटाउँछ। मेसिनलाई वास्तविक ट्यूब विशिष्टताको साथ मूल्याङ्कन गरिनु पर्छ किनभने पातलो-भित्ता ट्युबिङलाई परम्परागत संरचनात्मक ट्यूबहरूबाट फरक रेखाचित्र र काट्ने अवस्थाहरू आवश्यक पर्दछ।

इलेक्ट्रिकल र कपर उत्पादनहरू

साना तामाका उत्पादनहरू र प्रवाहकीय ट्यूबहरूले बहु-स्ट्र्यान्ड रेखाचित्रबाट फाइदा लिन सक्छन् जब सामग्री नरम हुन्छ र आवश्यक आयामहरू FR-16 दायरा भित्र हुन्छन्। वायवीय काटन विशेष गरी सान्दर्भिक छ जहाँ नरम अलौह सामग्रीहरूको लागि द्रुत काट्ने चक्रलाई प्राथमिकता दिइन्छ।

इस्पात र सामान्य इन्जिनियरिङ्

FR-25 Saw काट्ने कन्फिगरेसन उच्च रेखाचित्र बल र Ø25 mm सम्म ठूलो व्यास चाहिने अनुप्रयोगहरूको लागि हो। यो कडा इस्पात वा मिश्र धातु उत्पादनहरु को लागी अधिक उपयुक्त छ जहाँ आरा काटने आवश्यक विभाजन प्रदर्शन प्रदान गर्दछ।

उत्पादन परिदृश्य:पछिको मेसिनिङका लागि बारम्बार खाली ठाउँहरू बनाउने स्टिल ट्यूब उत्पादकले FR-25 को प्रयोग गरेर मेसिनिङ चरण अघि ट्यूबहरू कोर्न र काट्न सक्छ। यस अवस्थामा, आरा चयन गरिएको छ किनभने सामग्रीको कठोरता र खण्ड आकार सबैभन्दा छोटो काट्ने चक्र प्राप्त गर्नु भन्दा बढी महत्त्वपूर्ण हुन सक्छ।

कारखाना ईन्जिनियरिङ् र गुणस्तर नियन्त्रण

Four Lines Cold Drawing And Cutting Machine

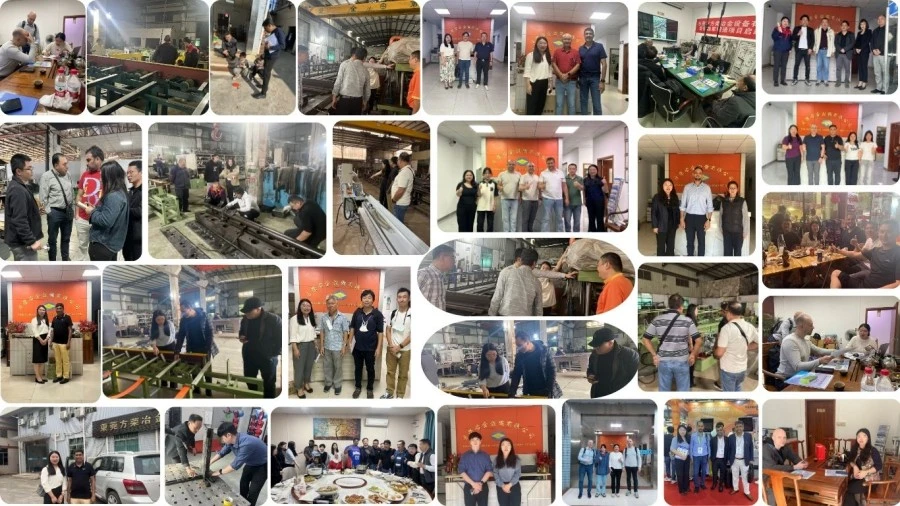
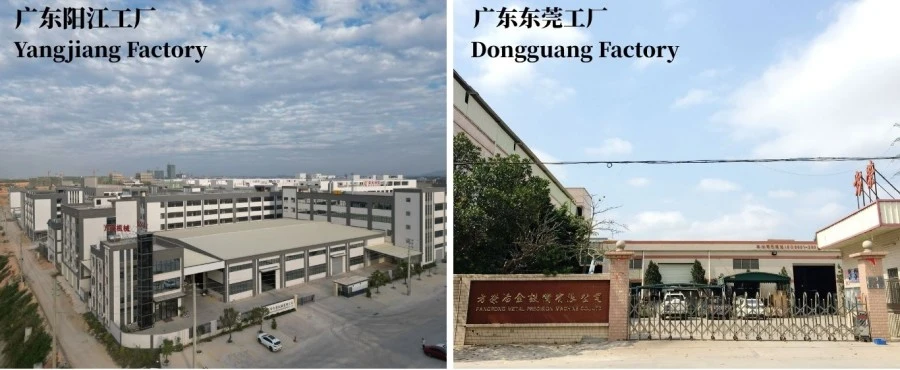
FangRong ले 1998 देखि ड्रबेन्चहरू निर्माण गर्दै आएको छ, इन्जिनियरिङ कार्यहरू कोल्ड ड्राइंग, स्ट्रेटनिङ, पोइन्टिङ, र सम्बन्धित बार र ट्यूब फिनिसिङ उपकरणहरू समावेश गर्दै। कम्पनीले Dongguan र Yangjiang मा निर्माण सुविधाहरू सञ्चालन गर्दछ र विदेशी ग्राहकहरूलाई उपकरण आपूर्ति गर्दछ।

ड्रबेन्च खरिदकर्ताको लागि महत्त्वपूर्ण बिन्दु उत्पादन गरिएको मेसिनको संख्या होइन तर निर्माताले ग्राहकको वास्तविक ट्यूब वा पट्टी विरुद्ध मेसिन प्रमाणित गर्न सक्छ कि छैन। यस कारणको लागि, उत्पादन प्रक्रियाले मेकानिकल असेंबली, विद्युतीय एकीकरण, PLC प्रोग्रामिङ, र ढुवानी अघि मेसिन परीक्षण समावेश गर्दछ।

निर्माण र कारखाना परीक्षण

Four Lines Cold Drawing And Cutting Machine Factory

अर्डर ईन्जिनियरिङ्:डाइ होल्डरहरू, काट्ने व्यवस्था, स्ट्र्यान्ड लेआउट, र स्वचालन उत्पादन विशिष्टता अनुसार कन्फिगर गरिएको छ।

अवयव निरीक्षण:मुख्य संरचनात्मक र प्रसारण कम्पोनेन्टहरू विधानसभा अघि निरीक्षण गरिन्छ।

मेसिन र पङ्क्तिबद्धता:गाईड रेलहरू र डाइ-होल्डर कम्पोनेन्टहरू निर्दिष्ट आयामी र पङ्क्तिबद्ध आवश्यकताहरूमा मिसिन गरिन्छ।

मेकानिकल विधानसभा:गियरबक्स, चेन, क्यारिज, डाइ होल्डर, काट्ने प्रणाली, र प्राप्त गर्ने प्रणाली अन्तिम एकीकरण अघि जम्मा र जाँच गरिन्छ।

इलेक्ट्रिकल र PLC एकीकरण:नियन्त्रण प्रणाली आवश्यक रेखाचित्र, लम्बाइ मापन, काट्ने, र डिस्चार्ज अनुक्रमको लागि प्रोग्राम गरिएको छ।

कारखाना स्वीकृति परीक्षण:मेसिनहरू ढुवानी अघि चलाइन्छ। जहाँ ग्राहक नमूनाहरू प्रदान गरिन्छ, वास्तविक ट्यूब वा बारहरू रेखाचित्र सञ्चालन, काट्ने अनुक्रम, र समाप्त आयामहरू प्रमाणित गर्न प्रयोग गर्न सकिन्छ।

यो परीक्षण पहिलो पटक खरीददारहरूको लागि विशेष रूपमा उपयोगी छ किनभने मेसिनलाई ग्राहकको प्लान्टमा स्थापना गर्नु अघि वास्तविक सामग्री र उत्पादन विशिष्टता विरुद्ध मूल्याङ्कन गर्न सकिन्छ।

Four Lines Cold Drawing And Cutting Machine Production Process

प्रमाणीकरण र लागू मानकहरू

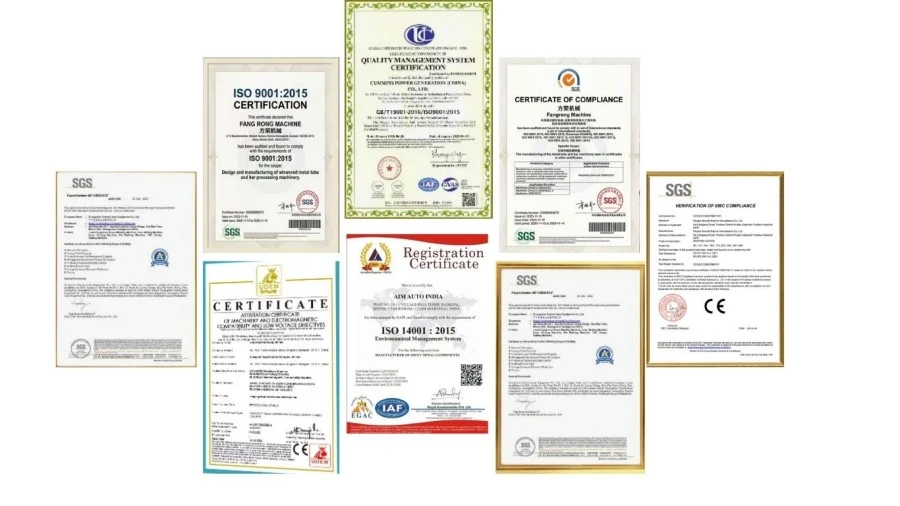
Four Lines Cold Drawing And Cutting Machine CE Certification

ISO 9001: 2015:FangRong ले सान्दर्भिक डिजाइन, निर्माण, स्थापना, र सेवा गतिविधिहरू समेट्ने गुणस्तर व्यवस्थापन प्रणाली सञ्चालन गर्दछ। प्रमाणपत्र नम्बर UQ231211R1 आपूर्ति गरिएको कम्पनी जानकारीमा प्रदान गरिएको छ।

सीई मार्किंग:मानक FR-श्रृंखला मिसिनहरू लागू युरोपेली मेसिनरी र बिजुली सुरक्षा आवश्यकताहरूको लागि CE अनुरूप कागजातको साथ आपूर्ति गर्न सकिन्छ। अर्डर गरिएको मेसिनको लागि सही मापदण्ड र अनुरूप कागजातहरू पुष्टि गरिनु पर्छ किनभने लागू आवश्यकताहरू अन्तिम मेसिन कन्फिगरेसन र गन्तव्य बजारमा निर्भर हुन्छन्।

विद्युत र मेसिनरी सुरक्षा:जहाँ परियोजना द्वारा आवश्यक छ, मेसिनलाई लागू मापदण्डहरू जस्तै निर्दिष्ट गर्न सकिन्छEN ISO 12100मेसिनरी जोखिम मूल्याङ्कन रEN ६०२०४-१मेशिन को बिजुली उपकरण को लागी। अन्तिम अनुपालन मानक सूची उत्पादनको नामबाट ग्रहण गर्नुको सट्टा प्राविधिक सम्झौतामा भनिएको हुनुपर्छ।

SGS निरीक्षण:क्रेता द्वारा आवश्यक पर्दा तेस्रो-पक्ष निरीक्षण व्यवस्थित गर्न सकिन्छ। SGS निरीक्षण एक निरीक्षण सेवा हो र उत्पादन प्रमाणीकरण चिन्ह संग भ्रमित हुनु हुँदैन।

UL आवश्यकताहरू:UL लाई आपूर्ति गरिएको विनिर्देशहरूमा मानक FR-श्रृङ्खला कन्फिगरेसनको लागि मानक प्रमाणीकरणको रूपमा सूचीबद्ध गरिएको छैन। यदि मेसिन उत्तर अमेरिकामा स्थापना भइरहेको छ र खरिदकर्तालाई UL- मान्यता प्राप्त कम्पोनेन्टहरू वा UL-compliant नियन्त्रण प्यानल चाहिन्छ भने, यो आवश्यकता विद्युतीय घटकहरू खरिद गर्नु अघि निर्दिष्ट गरिनुपर्छ।

मूल्य निर्धारण, MOQ, FOB र डेलिभरी

फोर लाइन्स कोल्ड ड्राइंग र कटिङ मेसिन औद्योगिक उपकरण हो र सामान्यतया एकल निश्चित अनलाइन मूल्यको रूपमा नभई अन्तिम कन्फिगरेसन अनुसार उद्धृत गरिन्छ। रेखाचित्र रेखाहरूको संख्या, काट्ने विधि, टुलिङ, विद्युतीय मानक, स्वचालन आवश्यकताहरू, र गन्तव्य सबैले अन्तिम मेसिन लागत परिवर्तन गर्न सक्छ।

अर्डर मात्रा मूल्य आधार सामान्य उद्धरण व्यवस्था
१ सेट एकल मेसिन अर्डर व्यक्तिगत कन्फिगरेसन उद्धरण
2-4 सेट सानो ब्याच अर्डर भोल्युम मूल्य समान वा मिश्रित कन्फिगरेसन अनुसार उपलब्ध छ
५+ सेट परियोजना वा ब्याच अर्डर परियोजना आधारित उद्धरण र उत्पादन तालिका

MOQ: 1 सेट।औद्योगिक ड्रबेन्चहरूका लागि, एक भन्दा बढी मेसिन अर्डर गर्दा फरक एकाइ मूल्यको लागि योग्य हुन सक्छ, तर वास्तविक स्तर मूल्य सूचीबाट अनुमान गर्नुको सट्टा व्यावसायिक उद्धरणमा पुष्टि गर्नुपर्छ।

FOB:FOB मूल्य निर्धारण प्रोफार्मा इनभ्वाइस र बिक्री अनुबंध मा भनिएको ढुवानी को सहमत पोर्ट संग उद्धृत गर्न सकिन्छ। FangRong को गुआंग्डोंग मा निर्माण सुविधा भएको कारण, सटीक FOB पोर्ट अन्तिम कारखाना लोड स्थान र ढुवानी व्यवस्था अनुसार बिक्री टोली संग पुष्टि गर्नुपर्छ। उदाहरणका लागि, उद्धरणले नामित पोर्ट स्पष्ट रूपमा उल्लेख गर्नुपर्छFOB [चीन पोर्टमा सहमत]पोर्ट नाम बिना "FOB China" प्रयोग गर्नुको सट्टा।

मानक अर्डर नेतृत्व समय:FR-16 मानक कन्फिगरेसनहरू सामान्यतया आवश्यक हुन्छ30-60 दिनप्राविधिक पुष्टिकरण र सहमत भुक्तानीको प्राप्ति पछि।

FR-25 वा अनुकूलित अर्डर नेतृत्व समय:सामान्यतया90-120 दिन, काट्ने प्रणाली, बिजुली कन्फिगरेसन, उपकरण, स्वचालन, र अन्य परियोजना आवश्यकताहरु मा निर्भर गर्दछ।

द्रुत आदेश:हालको कार्यशाला क्षमता, कम्पोनेन्ट उपलब्धता, र कन्फिगरेसनको अधीनमा तत्काल परियोजनाहरूको लागि द्रुत उत्पादन तालिका मूल्याङ्कन गर्न सकिन्छ। एक द्रुत नेतृत्व समय अर्डर प्लेसमेन्ट अघि लिखित रूपमा पुष्टि हुनुपर्छ; अत्यावश्यक अर्डरले मानक ३०-६० दिनको तालिका प्रयोग गर्न सक्छ भनेर मान्नु हुँदैन।

प्याकेजिङ र ढुवानी

Four Lines Cold Drawing And Cutting Machine Packaging And Shipping

फोर लाइन्स कोल्ड ड्राइङ एण्ड कटिङ मेसिन लामो दूरीको यातायातका लागि उपयुक्त सुरक्षात्मक प्याकेजिङसहित निर्यात ढुवानीका लागि तयार गरिएको छ। प्याकेजिङ विधिले मेसिनको आयाम, विद्युतीय क्याबिनेट, हाइड्रोलिक वा वायमेटिक कम्पोनेन्टहरू, र जंग-संवेदनशील सतहहरूको लागि खाता हुनुपर्छ।

ढुवानी गर्नु अघि, खरिदकर्ताले प्याकिङ सूची, मेसिनको आयाम, लिफ्टिङ पोइन्ट, विद्युतीय आवश्यकताहरू, फाउन्डेसन रेखाचित्र, स्पेयर पार्ट्स, र स्थापना कागजातहरू पुष्टि गर्नुपर्छ। यो जानकारी FR-25 को लागि विशेष रूपमा महत्त्वपूर्ण छ किनभने यसको मानक आयामहरू लगभग 12,000 × 2,900 × 1,500 मिमी छन्।

बारम्बार सोधिने प्रश्नहरू

1. मैले FR-16 हाइड्रोलिक, FR-16 न्युमेटिक र FR-25 स कटिङ मोडेलहरू बीच कसरी छनौट गर्ने?

मुख्य चयन कारकहरू ट्यूब वा बार व्यास, सामग्री बल, रेखाहरूको संख्या, र काट्ने विधि हुन्। FR-16 हाइड्रोलिक Ø15 मिमी सम्म 2-लाइन उत्पादनको लागि उपयुक्त छ जहाँ हाइड्रोलिक काटनलाई प्राथमिकता दिइन्छ। FR-16 वायमेटिकले Ø15 mm सम्म 2 रेखाहरू वा Ø12 mm सम्म 4 रेखाहरूलाई समर्थन गर्दछ, उच्च आउटपुट बढी महत्त्वपूर्ण हुँदा यसलाई उपयुक्त बनाउँछ। FR-25 Saw Cutting ले 50 kN सम्म ड्राइङ फोर्स प्रदान गर्दछ र Ø25 mm सम्म उत्पादनहरू ह्यान्डल गर्दछ, हाइड्रोलिक वा वायमेटिक कटिङको सट्टा मेकानिकल आरा आवश्यक पर्ने एप्लिकेसनहरूमा आरा काट्ने उपयुक्त हुन्छ।

2. के मेसिनले एकै समयमा दुई वा चार ट्यूबहरू कोर्न र काट्न सक्छ?

हो। FR-16 हाइड्रोलिक र FR-25 Saw काट्ने मोडेलहरू 2-लाइन उत्पादनको लागि कन्फिगर गरिएको छ, जबकि FR-16 वायवीय 2 वा 4 लाइनहरूको लागि कन्फिगर गर्न सकिन्छ। 4-लाइन कन्फिगरेसनले आउटपुट बढाउँछ जब ट्यूब व्यास र रेखाचित्र बल आवश्यकताहरू मेसिनको कार्य दायरा भित्र हुन्छन्। यो केवल थप लाइनहरू थप्ने कुरा होइन; डाइ सेटअप, सामग्री, व्यास घटाउने र उपलब्ध रेखाचित्र बल सबै उत्पादन आवश्यकतासँग मिल्नुपर्छ।

3. सही मेसिन र रेखाचित्र कन्फिगरेसन चयन गर्न के जानकारी आवश्यक छ?

सामग्री ग्रेड प्रदान गर्नुहोस्, बाहिरी व्यास, समाप्त व्यास, ट्यूब वा बार प्रकार, पर्खाल मोटाई यदि लागू हुन्छ, आवश्यक समाप्त लम्बाइ, दैनिक वा मासिक आउटपुट आवश्यक, र उत्पादन लाइनहरूको आवश्यक संख्या। ट्यूबहरूको लागि, सामग्रीको अवस्था र घटाउने तालिका पनि महत्त्वपूर्ण छ किनभने एक पासमा अत्यधिक कमीले रेखाचित्र बल बढाउन सक्छ र सतहको गुणस्तरलाई असर गर्न सक्छ। यी प्यारामिटरहरू उपयुक्त मोडेल, डाइ व्यवस्था, रेखाचित्र बल र काटन कन्फिगरेसन निर्धारण गर्न प्रयोग गरिन्छ।

4. निश्चित-लम्बाइ काट्ने कत्तिको सही छ?

काट्ने लम्बाइ मेसिनको PLC प्रणाली मार्फत लम्बाइ पत्ता लगाउने र खुवाउने वा रेखाचित्र अनुक्रमको साथ नियन्त्रण गरिन्छ। वास्तविक काट्ने शुद्धता सामग्रीको लोच, सीधापन, रेखाचित्र अवस्था, काट्ने विधि र मेसिन सेटअपमा निर्भर गर्दछ। HVAC ट्युबहरू वा कम्पोनेन्टहरू जस्ता अनुप्रयोगहरूका लागि जसलाई एकरूपता लम्बाइ आवश्यक हुन्छ, अन्तिम सहिष्णुता वास्तविक सामग्री र लक्ष्य लम्बाइबाट अर्डर गर्नु अघि सामान्य शुद्धता फिगरमा भर पर्नुको सट्टा पुष्टि गरिनुपर्छ।

5. के मेसिनले स्टेनलेस स्टील, कार्बन स्टील, तामा र आल्मुनियम प्रक्रिया गर्न सक्छ?

हो, मेसिन कार्बन स्टील, मिश्र धातु इस्पात, स्टेनलेस स्टील, तामा र एल्युमिनियम सहित विभिन्न धातु उत्पादनहरु को लागी कन्फिगर गर्न सकिन्छ। यद्यपि, एउटै कन्फिगरेसन प्रत्येक सामग्रीको लागि उपयुक्त मान्नु हुँदैन। स्टेनलेस स्टील र उच्च-शक्ति मिश्र धातुहरूलाई सामान्यतया ठूलो रेखाचित्र बल र थप सावधानीपूर्वक घटाउने नियन्त्रण चाहिन्छ, जबकि तामा र एल्युमिनियमलाई सतहको अन्त्यको रक्षा गर्न विभिन्न डाइ सामग्री र स्नेहन अवस्थाहरू आवश्यक पर्दछ। त्यसैले मेसिन चयन गर्दा सामग्रीको ग्रेड र साइज पुष्टि गरिनुपर्छ।

६. के मेसिनमा पोइन्टिङ समावेश छ, वा छुट्टै पोइन्टिङ मेसिन आवश्यक छ?

चार-लाइन कोल्ड ड्राइंग र काट्ने मेसिन मुख्यतया स्वचालित निश्चित-लम्बाइ काटन संग चिसो रेखाचित्र एकीकृत गर्न डिजाइन गरिएको छ। यदि आगमन ट्यूब वा पट्टी सीधै रेखाचित्र डाइ मार्फत सम्मिलित गर्न सकिँदैन भने, रेखाचित्र अघि पोइन्टिङ वा अन्तिम तयारी आवश्यक हुन सक्छ। एक छुट्टै पोइन्टिङ मेसिन आवश्यक छ कि छैन सुरु सामग्री, अन्तिम अवस्था र डाइ डिजाइन मा निर्भर गर्दछ। पूरा प्रक्रिया मूल्याङ्कन गर्न सकिन्छ जब ग्राहकको कच्चा माल नमूना र रेखाचित्र तालिका प्रदान गरिन्छ।

7. हाइड्रोलिक, वायमेटिक र आरा काट्ने बीच के भिन्नता छ?

हाइड्रोलिक र वायमेटिक काटन स्वचालित स्थिर-लम्बाइ उत्पादनको लागि उपयुक्त छ जहाँ छिटो चक्र सञ्चालन र रेखाचित्र अनुक्रम संग एकीकरण आवश्यक छ। वायमेटिक काटन विशेष गरी FR-16 चार-लाइन कन्फिगरेसनमा उपयोगी छ जहाँ उत्पादन उत्पादन प्राथमिकता हो। आरा काट्ने एक फरक काट्ने विधि प्रदान गर्दछ र FR-25 मोडेलमा प्रयोग गरिन्छ, जसमा उच्च रेखाचित्र-बल क्षमता हुन्छ र Ø25 मिमी सम्म ठूला उत्पादनहरूलाई समर्थन गर्दछ। उत्तम विकल्प सामग्री, व्यास, अन्त-अनुहार आवश्यकताहरू र डाउनस्ट्रीम मेसिनिङमा निर्भर गर्दछ।

8. अर्डर राख्नु अघि मैले के पुष्टि गर्नुपर्छ?

अर्डर गर्नु अघि, उत्पादन सामग्री र आयामहरू, रेखाचित्र कटौती, समाप्त लम्बाइ, आवश्यक आउटपुट, एक साथ लाइनहरूको संख्या, काट्ने विधि, विद्युतीय आवश्यकताहरू, स्थापना अवस्थाहरू र स्वचालन आवश्यकताहरू पुष्टि गर्नुहोस्। निर्यात परियोजनाहरूका लागि, सहमत इन्कोटर्म र ढुवानी पोर्ट, डेलिभरी तालिका, स्पेयर-पार्ट्स प्याकेज, कमिसन विधि र लागू सुरक्षा वा विद्युतीय आवश्यकताहरू जस्तै CE कागजातहरू पनि पुष्टि गर्नुहोस्। वास्तविक ट्यूब वा बार नमूनाहरू प्रदान गर्न सिफारिस गरिन्छ जब कडा आयाम वा सतह आवश्यकताहरू समावेश छन्।

सोधपुछ पठाउनुहोस्
सम्पर्क जानकारी
  • ठेगाना

    NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China

  • टेलिफोन

    +86-769-83202640

  • इमेल

    frsale@dgfangrong.com

हामीलाई तपाईंको सामग्री, उत्पादन विशिष्टताहरू, उत्पादन प्रक्रिया र उपकरण आवश्यकताहरू बारे बताउनुहोस्। FangRong ले उपयुक्त कोल्ड ड्राइंग मेसिन, ड्राइंग डाइज, स्ट्रेटेनिङ मेसिन र तपाईंको एप्लिकेसनका लागि अनुकूलित समाधानहरूबारे छलफल गर्न सक्छ।
मूल्याङ्कन:
5.0
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति
अस्वीकार गर्नुहोस्स्वीकार गर्नुहोस्