Whatsapp
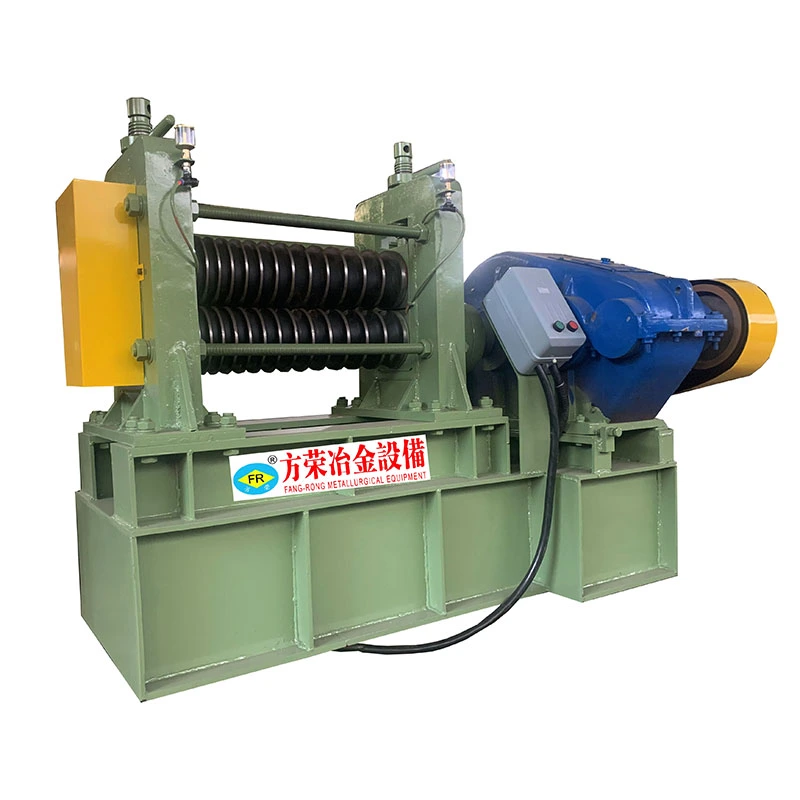
हामी विभिन्न उद्योगहरूमा ट्यूब, बार, र तार सामग्रीहरूका लागि तयार पारिएको, स्ट्रेटनिङ, कोल्ड ड्राइंग, पोइन्टिङ, च्याम्फरिङ, कटिङ, थ्रेड रोलिङ मेसिन, र ड्राइङ डाइजलगायत परिशुद्ध धातु प्रशोधन उपकरणहरूको विस्तृत दायरा प्रस्ताव गर्छौं।
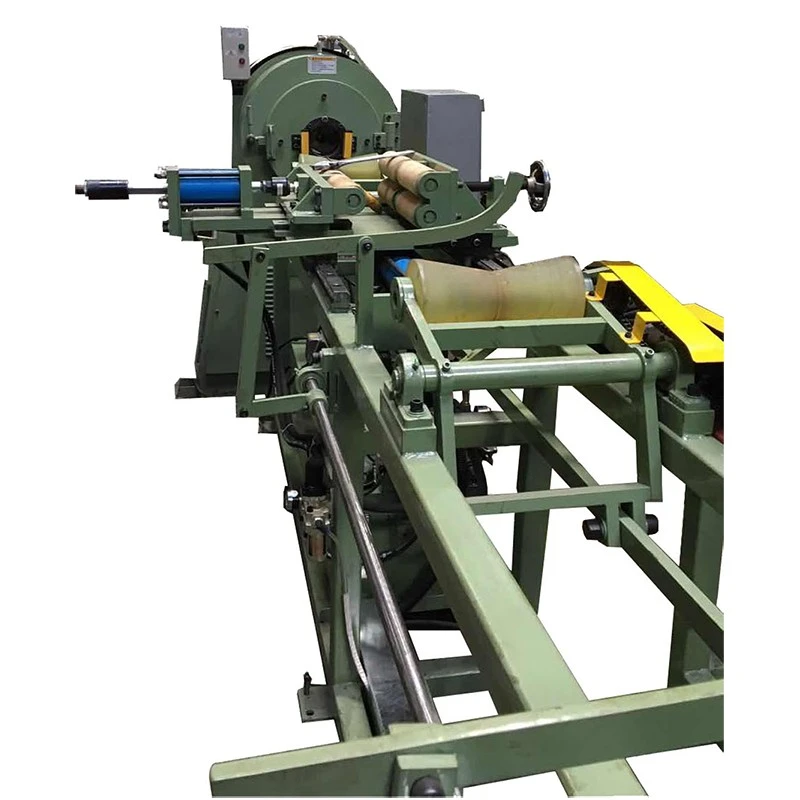
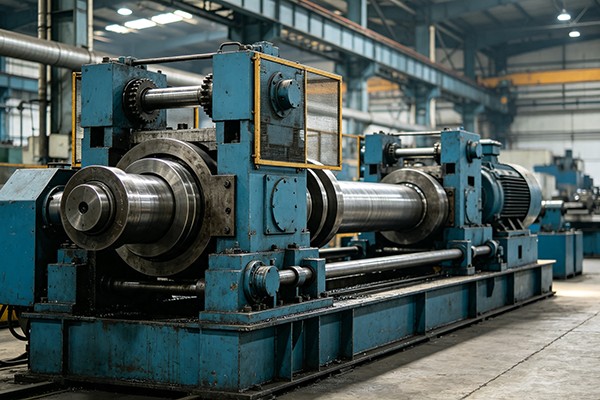
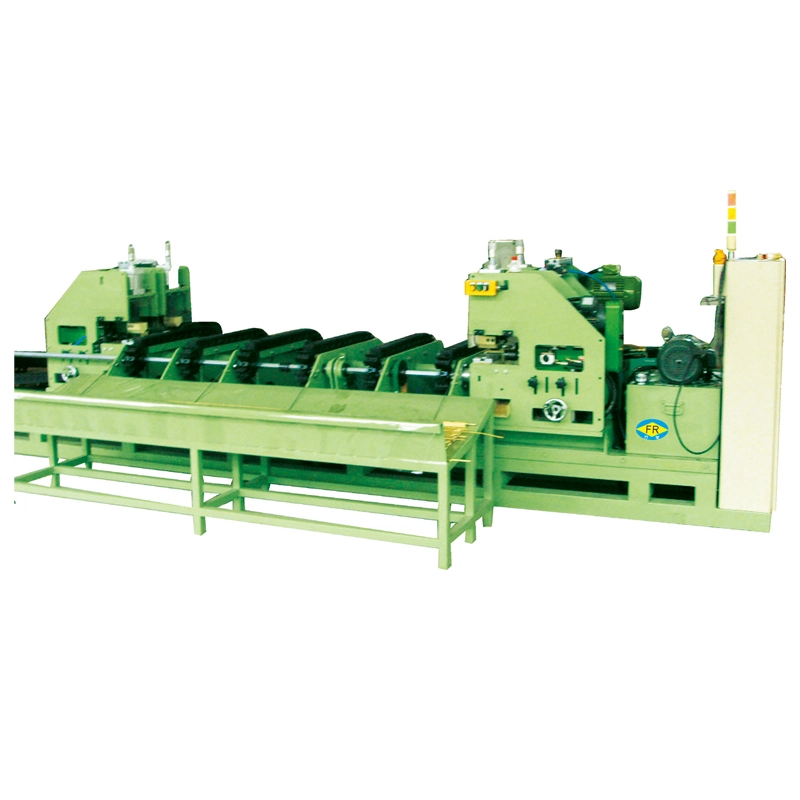
कार्बन स्टिल रोटरी स्वेजर मेसिनले रेडियल फोर्जिङद्वारा कार्बन स्टिल ट्यूब, पाइप, ठोस बारहरू र रडहरूको बाहिरी व्यास घटाउँछ। स्पिन्डल घुमाउँदा मल्टिपल डाइजले वर्कपीसको वरिपरि काम गर्छ, बिस्तारै सामग्रीलाई नछोडिकन आवश्यक घटेको छेउ बनाउँछ।
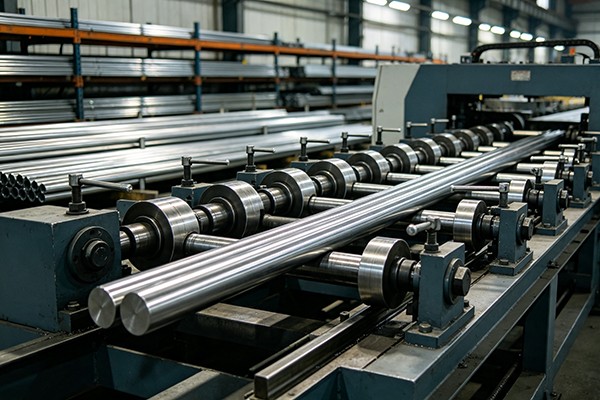
चिसो रेखाचित्र र ट्यूब रेखाचित्र रेखाहरूका लागि, मेशिनलाई सानो ट्यूब वा बारको अन्त्य तयार गर्न प्रयोग गरिन्छ जुन रेखाचित्र डाइमा प्रवेश गर्न सक्छ। थ्रेडिङ, बेन्डिङ, फोर्जिङ, मेसिनिङ, र अन्य कार्यहरू जसमा कम वर्कपीस अन्त्य आवश्यक हुन्छ, त्यही प्रक्रिया अघि प्रयोग गर्न सकिन्छ।
एक कम अन्त अक्सर अर्को गठन सञ्चालन अघि आवश्यक छ। चिसो रेखाचित्र रेखामा, उदाहरणका लागि, मूल ट्यूब व्यास रेखाचित्र मर पास गर्न धेरै ठूलो हुन सक्छ। रोटरी स्वेजिङले ट्युबको छेउको चयन गरिएको खण्डलाई घटाउँछ जसले गर्दा यसलाई डाइमा हाल्न सकिन्छ।
ठोस पट्टीहरू र रडहरूका लागि, उही सिद्धान्त प्रयोग गरिन्छ जब रेखाचित्र, फोर्जिङ, मेसिनिङ वा थ्रेडिङको लागि सानो सुरुवात खण्ड आवश्यक हुन्छ। आवश्यक कटौती प्रारम्भिक व्यास, सामग्री ग्रेड, अन्तिम व्यास, र घटाइएको खण्डको लम्बाइ द्वारा निर्धारण गरिन्छ।
यसले रोटरी स्वेगरलाई डाउनस्ट्रीम रेखाचित्र वा उपकरण बनाउने उपकरणको प्रतिस्थापनको सट्टा तयारी मेसिन बनाउँछ।
| वस्तु | रोटरी स्वागर मेसिन | हाइड्रोलिक पोइन्टिङ मेसिन |
| गठन विधि | बारम्बार रेडियल फोर्जिङ घुमाएर मर्दछ | हाइड्रोलिक सिलिन्डर ड्राइभको मृत्यु हुन्छ |
| सामाग्री विरूपण | सामग्री workpiece वरिपरि क्रमशः संकुचित छ | सामग्री नियन्त्रित डाई आन्दोलन मार्फत बनाइन्छ |
| सामान्य प्रयोग | रेखाचित्र वा थप प्रक्रिया अघि घटाइएको ट्यूब र बार समाप्त हुन्छ | ट्यूब अन्त बन्ने र पोइन्ट गर्ने जहाँ हाइड्रोलिक प्रेसिंगलाई प्राथमिकता दिइन्छ |
| सामग्री दायरा | कार्बन स्टील ट्यूब, पाइप, बार र रड; कन्फिगरेसन निर्भर | उपयुक्त सामग्री दायरा मेसिन र डाइ कन्फिगरेसनमा निर्भर गर्दछ |
| ज्यामिति अन्त्य गर्नुहोस् | डाइ सेट द्वारा बनाइएको घटाइएको वा पातलो अन्त | हाइड्रोलिक डाइ डिजाइन अनुसार अन्त गठित |
| प्रक्रिया विशेषता | धेरै दिशाबाट दोहोर्याइएको प्रभाव | हाइड्रोलिक सिलिन्डरहरू मार्फत दबाइ बल लागू गरियो |
राम्रो छनोट सामग्री, प्रारम्भिक आयामहरू, आवश्यक अन्त्य ज्यामिति, घटाउने लम्बाइ, उत्पादन दर, र कसरी मेसिन अर्को प्रक्रियासँग जडान हुनेछ भन्नेमा निर्भर गर्दछ। चिसो रेखाचित्र रेखाको लागि, अधिकतम ट्यूब व्यास द्वारा मात्र स्वेगर चयन गर्नुको सट्टा यी प्यारामिटरहरू सँगै पुष्टि गर्नुपर्छ।
स्वेजिङ टाउकोमा वर्कपीसको वरिपरि व्यवस्थित गरिएका धेरै कठोर डाईहरू हुन्छन्। सञ्चालनको क्रममा, स्पिन्डल घुम्छ र मर्दछ बारम्बार ट्यूब वा बारलाई विभिन्न दिशाबाट सम्पर्क गर्नुहोस्।
वर्कपीस डाइ एरिया मार्फत सर्दा, सामग्री क्रमशः आवश्यक व्यास तिर संकुचित हुन्छ। किनभने प्रक्रियाले यसलाई काटेर हटाउनुको सट्टा धातु बनाउँछ, घटाइएको खण्ड मूल workpiece को भाग रहन्छ।
डाइ प्रोफाइलले गठन गरिएको खण्डको आकार निर्धारण गर्दछ। डाइ सेट परिवर्तन गर्नाले विभिन्न घटाइएको व्यास र अन्तिम लम्बाइहरू उत्पादन गर्न अनुमति दिन्छ।
मेसिनको क्षमताले मात्र अन्तिम पोइन्टेड वा घटेको अन्त्य निर्धारण गर्दैन। सुरुको बाहिरी व्यास, ट्यूब पर्खाल मोटाई, सामग्री प्रकार, आवश्यक अन्तिम व्यास, कटौती लम्बाइ, र ज्यामिति सबै विचार गर्न आवश्यक छ।
ट्यूब प्रशोधनको लागि, पर्खाल मोटाई विशेष गरी महत्त्वपूर्ण छ। एउटै बाहिरी व्यास भएको ट्यूब र ठोस पट्टीले रेडियल बन्ने बेलामा समान रूपमा व्यवहार गर्दैन। पछ्याउने रेखाचित्र प्रक्रियालाई पनि पर्याप्त कम लम्बाइ र पूर्ण-आकार खण्डमा उपयुक्त संक्रमण चाहिन्छ।
यस कारणका लागि, FangRong ले मेसिन चयन गर्न सक्छ र वास्तविक ट्यूब वा पट्टी विशिष्टता अनुसार मेसिन र डाइ कन्फिगरेसन मात्र चयन मापदण्डको रूपमा अधिकतम मेसिन व्यास प्रयोग गर्नुको सट्टा।
हालको FangRong मेसिन दायराले FR-25, FR-76, र FR-100 मोडेलहरू समावेश गर्दछ। तिनीहरूको मुख्य भिन्नताहरू अधिकतम workpiece व्यास, न्यूनतम कम व्यास, डाइ लम्बाइ, मोटर कन्फिगरेसन, मेशिन आकार, र वजन हो।
| प्यारामिटर | FR-25 | FR-76 | FR-100 |
| अधिकतम संकुचित पाइप व्यास | φ25 × T2.0mm | φ76 × T4.0mm | φ100 × T4.0mm |
| न्यूनतम संकुचित पाइप व्यास | φ6mm; तल मर φ3mm परिवर्तन गर्नुहोस् | φ10mm; तल मर φ6mm परिवर्तन गर्नुहोस् | φ10mm; तल मर φ6mm परिवर्तन गर्नुहोस् |
| मर्ने मात्रा | 4 | 4 | 4 |
| डाइ लम्बाइ | ६० मिमी | 100mm | 118 मिमी |
| स्पिन्डल मोटर | 4KW-4N | 9KW*6N | 15KW-6N |
| स्पिन्डल गति | 238r/मिनेट | 220r/मिनेट | 220r/मिनेट |
| वजन | 1200KG | 2000KG | 2500KG |
| आयाम (L × W × H) | 900 × 1000 × 1300 मिमी | 1000 × 1150 × 1350 मिमी | 1200 × 1200 × 1450mm |
माथिको विनिर्देशहरू सन्दर्भको लागि हो। वास्तविक मेसिन प्यारामिटरहरू सामग्री र प्रशोधन आवश्यकताहरू अनुसार फरक हुन सक्छ। अनुकूलन विशिष्टता र डाइ कन्फिगरेसनहरू उपलब्ध छन्।
FR-25 φ25 × T2.0mm को अधिकतम संकुचित पाइप व्यास संग, साना workpieces को लागी लक्षित छ। FR-76 ले कार्य दायरालाई φ76 × T4.0mm सम्म विस्तार गर्दछ, जबकि FR-100 ले सूचीबद्ध विनिर्देशहरू अनुसार φ100 × T4.0mm सम्म वर्कपीसहरू ह्यान्डल गर्दछ।
मोडेल वास्तविक प्रक्रिया डाटाबाट चयन गर्नुपर्छ। उद्धरणको लागि सामान्यतया सामग्रीको प्रकार, ट्यूब वा बार व्यास, ट्यूबहरूको लागि पर्खाल मोटाई, आवश्यक कम व्यास, कम-अन्त लम्बाइ, वर्कपीस लम्बाइ, र अपेक्षित उत्पादन क्षमता चाहिन्छ।
यदि कार्बन स्टिल रोटरी स्वेगर मेसिन चिल्ड ड्राइङ मेसिन अघि स्थापना गरिनेछ भने, रेखाचित्र डाइ साइज र आवश्यक प्रविष्टि अन्त्य प्रदान गर्नु पनि डाइ कन्फिगरेसन निर्धारण गर्न उपयोगी छ।
चिसो रेखाचित्र रेखाहरू
स्वेगरले ट्यूब वा बारको छेउ तयार गर्दछ ताकि workpiece रेखाचित्र डाइमा प्रवेश गर्न सक्छ। यो रोटरी स्वेजिंग को लागी मुख्य अनुप्रयोगहरु मध्ये एक हो।
कार्बन स्टील ट्यूब निर्माण
रेखाचित्र र अन्य डाउनस्ट्रीम गठन कार्यहरू अघि चयन गरिएको ट्यूब अन्त्यहरू कम गर्न प्रयोग गरिन्छ।
स्टिल बार र रड प्रशोधन
ठोस बारहरू र रडहरूलाई रेखाचित्र, फोर्जिङ, मेसिनिङ वा थ्रेडिङ सञ्चालनका लागि अन्त्यमा घटाउन सकिन्छ।
मोटर वाहन कम्पोनेन्टहरू
स्टिल शाफ्टहरू, ट्युबहरू, रडहरू, र अन्य कम्पोनेन्टहरू तयार गर्नका लागि उपयुक्त जसलाई पछिको प्रशोधन गर्नु अघि कम सेक्शन चाहिन्छ।
निर्माण र संरचनात्मक इस्पात प्रशोधन
स्टिल रडहरू र ट्यूबलर उत्पादनहरूको लागि प्रयोग गर्न सकिन्छ जहाँ वर्कपीसको अन्त्य थप निर्माणको लागि कम गर्न आवश्यक छ।
मेकानिकल इन्जिनियरिङ
मेशिन, असेंबली, रेखाचित्र, वा अन्य सटीक धातु कार्य सञ्चालन गर्नु अघि अन्तिम तयारी प्रक्रियाको रूपमा प्रयोग गरिन्छ।
तेल र ग्याँस उपकरण
औद्योगिक उपकरण, पाइपलाइनहरू, र सम्बन्धित निर्माण प्रक्रियाहरूमा प्रयोग हुने कार्बन स्टील ट्यूबहरू र अन्य स्टील वर्कपीसहरूमा लागू, सामग्री र आयामी आवश्यकताहरूको अधीनमा।
FangRong 1998 मा स्थापित भएको थियो र स्ट्रेटनिङ मेसिन, चिसो रेखाचित्र उपकरण, र सम्बन्धित धातुकर्म मेसिनरी मा 26 वर्ष भन्दा बढी अनुभव छ।
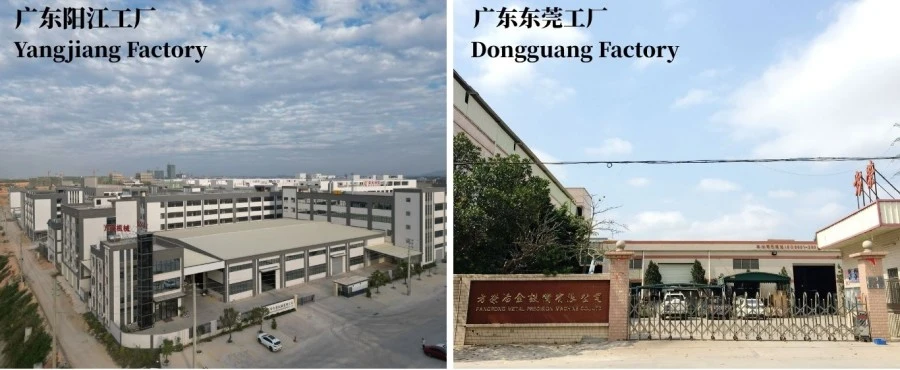
कम्पनीले दुई उत्पादन सुविधाहरू सञ्चालन गर्दछ: डोङ्गगुआन फ्यान्ग्रोङ मेटलर्जिकल इक्विपमेन्ट कम्पनी लिमिटेड, डोङगुआन शहरको डलाङ टाउनमा र याङजियाङ जिल्ला, याङ्जियाङ शहरमा रहेको याङ्जियाङ फ्याङ्ग्रोङ मेसिनरी कम्पनी लिमिटेड।
FangRong उपकरणहरू 10,000 भन्दा बढी ग्राहकहरूलाई आपूर्ति गरिएको छ र 60 भन्दा बढी उद्योगहरूमा प्रयोग गरिएको छ। उत्पादनहरू 60 भन्दा बढी देश र क्षेत्रहरूमा निर्यात गरिन्छ।
Dongguan सुविधा मुख्यालय र प्राथमिक उत्पादन आधार हो, कोल्ड ड्राइंग मेसिन, स्ट्रेटनिंग मेसिन, थ्रेड रोलिङ उपकरण, र सम्बन्धित मेसिनरी उत्पादन। Yangjiang सुविधा अतिरिक्त उत्पादन क्षमता प्रदान गर्दछ र उपकरण वितरण समर्थन गर्दछ।
FangRong ले मेशिन सञ्चालन, सीधा शुद्धता, सञ्चालन स्थिरता, र सामग्री अनुकूलताको लागि आन्तरिक परीक्षण पनि गर्दछ।
कार्बन स्टिल रोटरी स्वेगर मेसिन धेरै उत्पादन चरणहरू मार्फत निर्माण गरिएको छ, सामग्रीको तयारी र मेसिनिंगदेखि लिएर विधानसभा, विद्युतीय स्थापना, परीक्षण, र अन्तिम प्याकिङसम्म।
स्टिल प्लेटहरू, शाफ्टहरू, संरचनात्मक भागहरू, र अन्य कम्पोनेन्टहरू मेसिनको डिजाइन अनुसार तयार हुन्छन्। काटन, ड्रिलिङ, मिलिङ, टर्निङ, र अन्य मेसिनिङ कार्यहरू आवश्यक भएमा प्रयोग गरिन्छ।
स्पिन्डल, डाइ होल्डर, डाइज, र सम्बन्धित प्रसारण भागहरू एक पूर्ण गठन प्रणालीको रूपमा भेला हुन्छन् र जाँच गरिन्छ। डाइ आयामहरू आवश्यक कटौती दायरासँग मेल खान्छ।
स्पिन्डल ड्राइभ, मोटर, बिजुली क्याबिनेट, नियन्त्रण, र सुरक्षा कम्पोनेन्टहरू मेसिन कमिसन हुनु अघि स्थापित र तारहरू छन्।
ढुवानी गर्नु अघि, मेशिन स्पिन्डल अपरेशन, गठन कार्य, कम्पन, विद्युतीय नियन्त्रणहरू, र सञ्चालन स्थिरता जाँच गर्न चलाइन्छ। जहाँ आवश्यक छ, नमूना सामग्री गठन परिणाम प्रमाणीकरण गर्न प्रयोग गर्न सकिन्छ।
निरीक्षण पछि, मेसिन अन्तर्राष्ट्रिय ढुवानीको लागि उपयुक्त सुरक्षा प्याकेजिङ संग यातायात को लागी तयार छ।
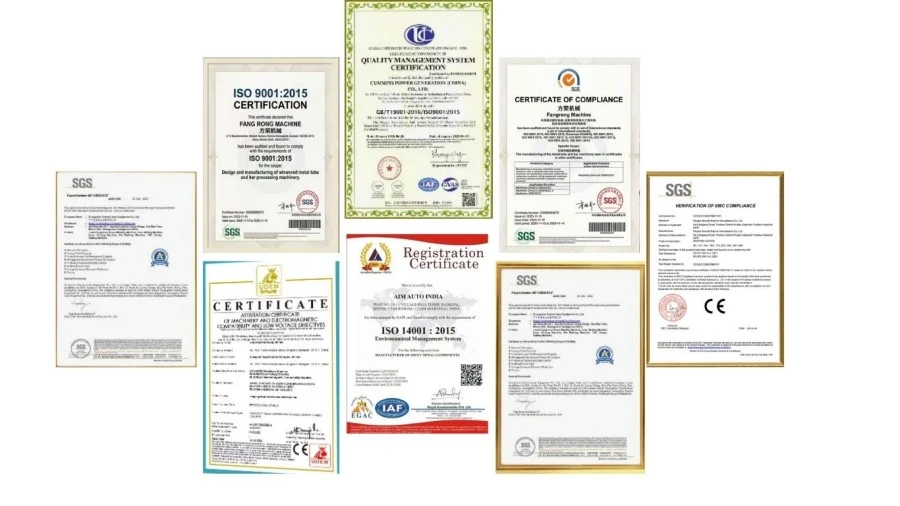
ISO9001: 2015- डिजाइन, उत्पादन, स्थापना, र सेवा कभर गुणस्तर व्यवस्थापन प्रणाली। प्रमाणपत्र नम्बर UQ231211R1।
सीई मार्क- उपकरणले मेसिनरी निर्देशन 2006/42/EC को पालना गर्दछ, सुरक्षा प्रावधानहरू जस्तै आपतकालीन स्टपहरू, दुई-हात नियन्त्रणहरू, र हल्का पर्दाहरू सहित।
SGS निरीक्षण- मेसिन प्रदर्शन र सुरक्षा-सम्बन्धित सुविधाहरू कभर गर्ने स्वतन्त्र निरीक्षण।
पेटेन्ट— FangRong सँग 32 आविष्कार प्याटेन्टहरू र 100 भन्दा बढी उपयोगिता मोडेल प्याटेन्टहरू छन्। उदाहरणहरूमा प्याटेन्ट 2013207829011 चेन टेन्सनिङ यन्त्रको लागि, 2008300532117 बहु-स्ट्र्यान्ड डाइ होल्डरको लागि, र द्रुत-परिवर्तन मन्डरेल प्रणालीको लागि ZL2015 2 0842922.7 समावेश छ।
ढुवानी गर्नु अघि, मेशिन निरीक्षण गरिन्छ, यातायात क्षतिबाट सुरक्षित हुन्छ, र ढुवानी विधि र मेसिन आयामहरू अनुसार प्याक गरिन्छ। प्याकेजिङ व्यवस्था कन्टेनर लोड र गन्तव्य आवश्यकताहरु अनुसार छलफल गर्न सकिन्छ।
कार्बन स्टिल ट्यूबको चिसो रेखाचित्र अघि रोटरी स्वेजिङ किन प्रयोग गरिन्छ?
चिसो रेखाचित्र अघि, ट्यूब अन्त सामान्यतया रेखाचित्र डाई प्रविष्ट गर्न पर्याप्त कम गर्न आवश्यक छ। रोटरी स्वेजिङले ट्यूबको छेउ काट्नुको सट्टा रेडियल कम्प्रेसनद्वारा यो सानो खण्ड बनाउँछ। घटाइएको खण्ड त्यसपछि रेखाचित्र सञ्चालनको लागि प्रविष्टि अन्त्यको रूपमा प्रयोग गर्न सकिन्छ। आवश्यक अन्त व्यास र लम्बाइ रेखाचित्र डाइ र निम्न प्रक्रियाबाट निर्धारण गरिनु पर्छ।
रोटरी स्वेजिङ कसरी ट्युबको छेउको मेसिनिङभन्दा फरक छ?
मेसिनिङले वर्कपीसबाट सामग्री हटाउँछ, जबकि रोटरी स्वेजिङले बारम्बार रेडियल प्रभावको माध्यमबाट अवस्थित सामग्रीको आकार परिवर्तन गर्दछ। ट्युब र बारको अन्तिम तयारीको लागि, स्वेजिङ प्रक्रियाले घुमाएर वा काटेर उत्पन्न हुने एउटै प्रकारको चिप्स उत्पादन नगरी चयन गरिएको खण्डलाई घटाउँछ।
के रोटरी स्वेजरले कार्बन स्टिल ट्यूब र ठोस बारहरू दुवै घटाउन सक्छ?
हो। कार्बन स्टील रोटरी स्वागर मेसिन कार्बन स्टील ट्यूब, पाइप, ठोस बार, र रड लागि कन्फिगर गर्न सकिन्छ। यद्यपि, ट्यूब र बार प्रशोधनलाई एउटै अनुप्रयोगको रूपमा व्यवहार गर्नु हुँदैन। डाइ र मेसिन कन्फिगरेसन चयन गर्दा ट्यूब बाहिर व्यास, भित्ता मोटाई, सामग्री ग्रेड, र लक्ष्य घटाइएको व्यास ठोस बारको व्यासबाट अलग रूपमा विचार गर्न आवश्यक छ।
ट्यूब पर्खाल मोटाईले स्वेजिंग प्रक्रियालाई कसरी असर गर्छ?
पर्खालको मोटाईले रेडियल कम्प्रेसनमा ट्यूबले कसरी प्रतिक्रिया दिन्छ भनेर असर गर्छ र त्यसैले मेसिन चयनमा समावेश गर्न आवश्यक छ। एक φ25 × T2.0mm ट्यूब, उदाहरणका लागि, ठोस φ25mm पट्टीबाट विभिन्न गठन आवश्यकताहरू छन्। ट्यूब अनुप्रयोगहरूको लागि, उद्धरणमा बाहिरी व्यासको सट्टा बाहिरी व्यास र भित्ता मोटाई समावेश हुनुपर्छ।
अन्तिम घटाइएको व्यास कसरी निर्धारण गरिन्छ?
अन्तिम व्यास मुख्यतया प्रारम्भिक व्यास, सामग्री, आवश्यक कटौती, ज्यामिति, र डाउनस्ट्रीम प्रक्रियासँग सम्बन्धित छ। यदि मेसिन रेखाचित्र सञ्चालन गर्नु अघि स्थापना गरिएको छ भने, लक्ष्य घटाइएको व्यास रेखाचित्र डाइ ओपनिङ र आवश्यक प्रविष्टि अवस्था विरुद्ध जाँच गरिनु पर्छ। विभिन्न कम-अन्त आयामहरूको लागि विभिन्न डाइ सेटहरू प्रयोग गर्न सकिन्छ।
ठेगाना
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
टेलिफोन