Whatsapp
हामी विभिन्न उद्योगहरूमा ट्यूब, बार, र तार सामग्रीहरूका लागि तयार पारिएको, स्ट्रेटनिङ, कोल्ड ड्राइंग, पोइन्टिङ, च्याम्फरिङ, कटिङ, थ्रेड रोलिङ मेसिन, र ड्राइङ डाइजलगायत परिशुद्ध धातु प्रशोधन उपकरणहरूको विस्तृत दायरा प्रस्ताव गर्छौं।
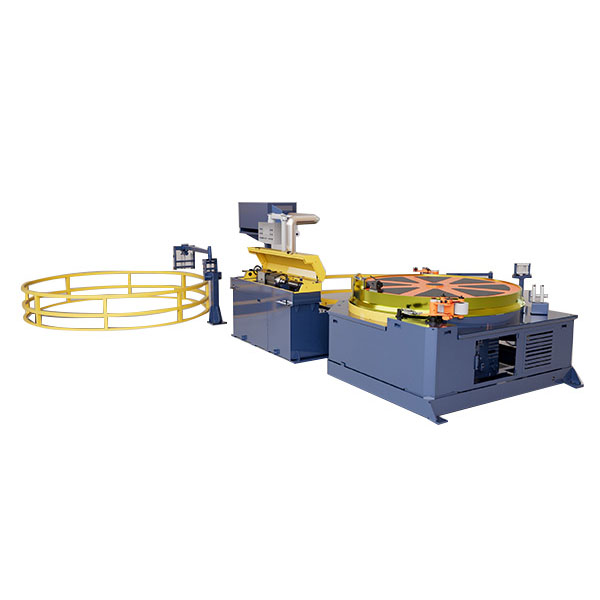
ब्रास रोटरी स्वेजर मेसिनले दोहोर्याइएको रेडियल गठन मार्फत ब्रास ट्यूबहरू, ब्रास रडहरू र अन्य तामा मिश्रहरूको बाहिरी व्यास घटाउँछ। स्पिन्डल घुम्ने क्रममा वर्कपीसको वरिपरि मल्टिपल मर्छन्, बिस्तारै सामग्रीलाई आवश्यक व्यास वा टेपर्ड आकारमा घटाउँदै।
ब्रास ट्यूब रेखाचित्रको लागि, घटाइएको खण्डले मुख्य ट्यूब बडी भन्दा पहिले रेखाचित्र भित्र प्रवेश गर्न सक्ने सानो अग्रणी अन्त प्रदान गर्दछ। रोटरी स्वेजिंग पनि उपयुक्त छ जब उत्पादन प्रक्रियालाई workpiece तताउन बिना नियन्त्रित अन्त घटाउन आवश्यक छ।
जब एउटा पीतलको ट्यूब चिसो रेखाचित्रको लागि तयार गरिन्छ, मूल ट्यूबको व्यास प्रायः धेरै ठूलो हुन्छ जुन सीधै रेखाचित्रको माध्यमबाट पार गर्न सकिन्छ। त्यसैले ट्यूब अन्त पहिले कम गर्न आवश्यक छ। एक रोटरी स्वेजरले एकल स्ट्रोकमा पूर्ण अन्त्य थिच्नुको सट्टा धेरै रेडियल दिशाहरूबाट सामग्रीलाई काम गरेर यो कार्य गर्दछ।
गठन विधि विशेष गरी पीतल र तामा मिश्र धातुहरूको लागि उपयोगी छ किनभने सामग्रीलाई क्रमशः दोहोर्याइएको डाई प्रभावहरू मार्फत कम गर्न सकिन्छ। अपरेटरले आवश्यक अन्त व्यास अनुसार फिड र गठन सेटअप नियन्त्रण गर्न सक्छ, लम्बाइ घटाउँदै, र डाउनस्ट्रीम ड्राइंग डाइ।
दुबै ब्रास रोटरी स्वेजर मेसिनहरूले चित्रको लागि ट्यूब छेउहरू तयार गर्न सक्छन्, तर तिनीहरूले सामग्रीलाई फरक तरिकाले बनाउँछन्। राम्रो छनोट ट्यूबको आकार, सामग्रीको अवस्था, आवश्यक अन्त्य ज्यामिति, उत्पादन मात्रा, र आवश्यक कटौतीको मात्रामा निर्भर गर्दछ।
| तुलना | रोटरी स्वागर | हाइड्रोलिक पोइन्टिङ मेसिन |
| गठन विधि | बारम्बार रेडियल ह्यामरिङ घुमाएर मर्दछ | हाइड्रोलिक सिलिन्डर प्रेस वर्कपीस तिर मर्दछ |
| सामान्य आवेदन | ट्यूब अन्त कमी, पोइन्ट समाप्त, व्यास कमी | भारी ट्यूब अन्त गठन र ठूलो कमी सञ्चालन |
| सामाग्री उपयुक्तता | पीतल, तामा र अन्य अलौह मिश्र धातु | पीतल, तामा, कार्बन स्टील, स्टेनलेस स्टील र अन्य सामग्री कन्फिगरेसनमा निर्भर गर्दछ |
| निर्माण कार्य | परिधि वरिपरि लगातार दोहोर्याइएको प्रभाव | नियन्त्रित हाइड्रोलिक प्रेसिंग |
| ट्यूब आकार | मोडेल निर्भर | मोडेल-निर्भर, भारी शुल्क कन्फिगरेसनहरू उपलब्ध छन् |
| ज्यामिति अन्त्य गर्नुहोस् | कम र पातलो छेउका लागि उपयुक्त | निर्दिष्ट घटाइएको वा बनाइएको अन्त प्रोफाइलहरूको लागि उपयुक्त |
रोटरी स्वेजरको कार्य दायरा भित्र ब्रास ट्यूबहरूको लागि, दोहोर्याइएको रेडियल गठन विधि रेखाचित्र अघि ट्यूब छेउहरू तयार गर्नको लागि एक व्यावहारिक विकल्प हुन सक्छ। ठूला व्यास, भारी पर्खाल मोटाई, वा उच्च गठन बल चाहिने अनुप्रयोगहरूको लागि, हाइड्रोलिक पोइन्टिङ मेसिन बढी उपयुक्त हुन सक्छ।
ब्रास ट्यूब वा पट्टी गठन क्षेत्र भित्र स्थित छ, जहाँ चारवटा वर्कपीस वरिपरि छन्। स्पिन्डल घुम्ने बित्तिकै, डाइहरू बारम्बार सामग्रीको बिरूद्ध सर्छ र फिर्ता हुन्छ। वर्कपीसलाई डाइ ओपनिङको माध्यमबाट खुवाइन्छ ताकि कमी आवश्यक लम्बाइसँगै क्रमशः विकास हुन्छ।
एकल-स्ट्रोक प्रेसिङ अपरेशनको विपरीत, रोटरी स्वेजिङले दोहोर्याइएको प्रभावहरू मार्फत विरूपण वितरण गर्दछ। अन्तिम व्यास र टेपर डाइ ज्यामिति, फिड आन्दोलन, सुरु व्यास, सामग्री ग्रेड, र आवश्यक कटौती मा निर्भर गर्दछ।
मेसिन मोडेल चयन को एक मात्र भाग हो। ब्रास ग्रेड, ट्यूब बाहिर व्यास, पर्खाल मोटाई, सुरु अवस्था, आवश्यक अन्तिम व्यास, र कम लम्बाइ सबै गठन परिणाम प्रभावित।
मूल ट्यूब र पोइन्ट खण्ड बीच ठूलो कमी उत्पादन अघि जाँच गर्नुपर्छ। एक सेटअपमा अत्यधिक कमीले पर्खाल वितरण र सतहको अवस्थालाई असर गर्न सक्छ, जबकि अनुपयुक्त डाइ प्रोफाइलले घटाइएको र अपरिचित खण्डहरू बीच अस्थिर संक्रमण उत्पन्न गर्न सक्छ।
यस कारणका लागि, मेसिनलाई बाहिरी व्यासबाट मात्र नभई वास्तविक ट्यूब रेखाचित्र आवश्यकतासँग सँगै चयन गरिनुपर्छ।
| प्यारामिटर | FR-25 | FR-76 | FR-100 |
| अधिकतम संकुचन पाइप व्यास | φ25*T2.0mm | φ76*T4.0mm | φ100*T4.0mm |
| न्यूनतम संकुचन पाइप व्यास | φ6mm, तल्लो डाई φ3mm परिवर्तन गर्नुहोस् | φ10mm, तल die φ6mm परिवर्तन गर्नुहोस् | φ10mm, तल die φ6mm परिवर्तन गर्नुहोस् |
| मृत्यु हुनेको संख्या | 4 | 4 | 4 |
| डाइ लम्बाइ | ६० मिमी | 100mm | 118 मिमी |
| स्पिन्डल मोटर | 4KW-4N | 9KW*6N | 15KW-6N |
| स्पिन्डल गति | 238r/मिनेट | 220r/मिनेट | 220r/मिनेट |
| मेसिनको वजन | 1200KG | 2000KG | 2500KG |
| आयाम (L*W*H) | 900*1000*1300(मिमी) | 1000*1150*1350(मिमी) | 1200*1200*1450(मिमी) |
अनुकूलन विशिष्टताहरू सामग्री र उत्पादन आवश्यकताहरू अनुसार प्रदान गर्न सकिन्छ। माथिको डाटा सन्दर्भको लागि हो; वास्तविक प्यारामिटरहरू सामग्री प्रकार र मेसिन कन्फिगरेसन अनुसार फरक हुन सक्छ।
तीन मोडेलले विभिन्न ट्यूब व्यास दायराहरू कभर गर्दछ, त्यसैले सुरु हुने ट्यूब साइज पहिले जाँच गर्नुपर्छ। पर्खालको मोटाई पनि उत्तिकै महत्त्वपूर्ण छ किनभने 4.0mm पर्खाल भएको φ76mm ट्यूबले मेसिनमा एउटै व्यासको पातलो पर्खालको ट्यूब भन्दा फरक निर्माण आवश्यकता राख्छ।
उद्धरणको लागि, FangRong लाई सामान्यतया ब्रास ग्रेड, ट्यूब वा ठोस पट्टी निर्दिष्टीकरण, बाहिरी व्यास, पर्खाल मोटाई, आवश्यक अन्तिम व्यास, घटाउने लम्बाइ, workpiece लम्बाइ, र अपेक्षित उत्पादन मात्रा चाहिन्छ। यी विवरणहरूले डाइ र मेसिन कन्फिगरेसनलाई वास्तविक गठन सञ्चालनसँग मिलाउन अनुमति दिन्छ।
ब्रास रोटरी स्वागर मेसिनलाई उत्पादन प्रक्रियाहरूमा एकीकृत गर्न सकिन्छ:
ब्रास ट्यूब रेखाचित्र र साइजिङ
पीतल रड र बार अन्त कमी
तामा र पीतल चिसो रेखाचित्र रेखाहरू
गर्मी एक्सचेंजर ट्यूब उत्पादन
प्लम्बिंग फिटिंग घटकहरू
इलेक्ट्रिकल र इलेक्ट्रोनिक पीतल भागहरू
मोटर वाहन पीतल घटक
सटीक धातु भागहरू
हार्डवेयर निर्माण
अन्य अलौह धातु निर्माण कार्यहरू
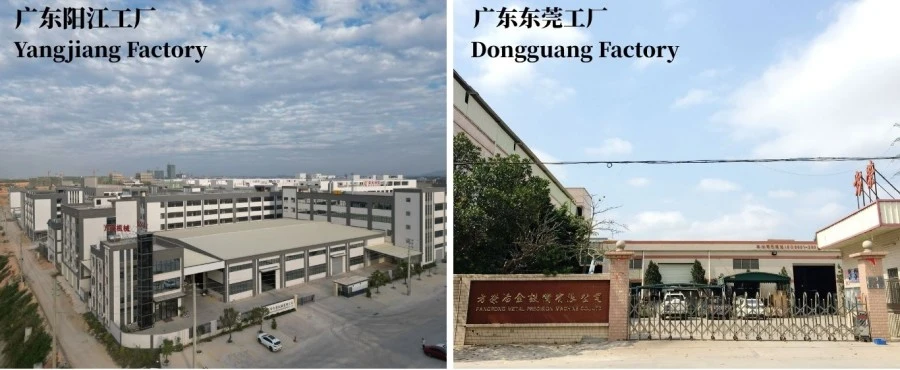
FangRong 1998 मा स्थापित भएको थियो र धातु गठन र ट्यूब प्रशोधन उपकरण मा 26 वर्ष भन्दा बढी अनुभव छ। यसको उत्पादन दायरामा स्ट्रेटनिङ मेसिन, चिसो रेखाचित्र उपकरण, रोटरी स्वेजिङ उपकरण, र सम्बन्धित धातुकर्म मेसिनरीहरू समावेश छन्।
कम्पनीले डोङ्गुआन फ्याङ्ग्रोङ मेटलर्जिकल इक्विपमेन्ट कम्पनी लिमिटेड, डोङ्गुआन शहरको डलाङ टाउन र याङ्जियाङ जिल्लाको याङ्जियाङ जिल्लामा याङ्जियाङ फङ्ग्रोङ् मेशिनरी कम्पनी लिमिटेड सञ्चालन गर्दछ। उपकरणहरू 60 भन्दा बढी देशहरू र क्षेत्रहरूमा 10,000 भन्दा बढी ग्राहकहरूलाई आपूर्ति गरिएको छ र 60 भन्दा बढी उद्योगहरूमा प्रयोग गरिन्छ।
उत्पादन प्रक्रिया केवल एक मानक मेसिन जम्मा गर्नु भन्दा गठन आवश्यकताहरु संग सुरु हुन्छ। ट्यूब आयामहरू, घटाउने अनुपात, डाइ साइज, स्पिन्डल कन्फिगरेसन, मोटर आवश्यकता, र अपेक्षित कार्य अवस्थाहरू निर्माण गर्नु अघि समीक्षा गरिन्छ।
स्ट्रक्चरल स्टिल कम्पोनेन्टहरू काटिन्छन्, वेल्डेड हुन्छन्, मेसिन हुन्छन् र मुख्य मेसिन बडी बनाउनका लागि भेला हुन्छन्। महत्वपूर्ण माउन्टिंग सतहहरू स्पिन्डल, डाइ असेंबली, र workpiece केन्द्र रेखा बीच आवश्यक सम्बन्ध कायम गर्न प्रशोधन गरिन्छ।
स्पिन्डल र डाइ प्रणाली चयन गरिएको मोडेल अनुसार फिट गरिएको छ। गठन गर्ने घटकहरूले बारम्बार रेडियल लोडिङको समयमा स्थिर गति कायम राख्नुपर्छ, विशेष गरी बाक्लो ब्रास ट्यूबहरू वा उच्च-शक्तिको तामा मिश्र धातुहरू प्रशोधन गर्दा।
मेसिन परीक्षण चरणमा प्रवेश गर्नु अघि मोटर, प्रसारण प्रणाली, विद्युतीय क्याबिनेट, नियन्त्रणहरू, र सम्बन्धित कम्पोनेन्टहरू स्थापना र तार लगाइन्छ। चलिरहेको प्यारामिटरहरू निर्दिष्ट मेसिन कन्फिगरेसन विरुद्ध जाँच गरिन्छ।
पूरा भएको मेसिन नो-लोड र कामको अवस्था अन्तर्गत संचालित छ। परीक्षण टुक्राहरू गठन व्यास, लम्बाइ घटाउने, मेशिन कम्पन, स्पिन्डल सञ्चालन, र ढुवानी अघि दोहोर्याउने क्षमता जाँच गर्न प्रयोग गर्न सकिन्छ।
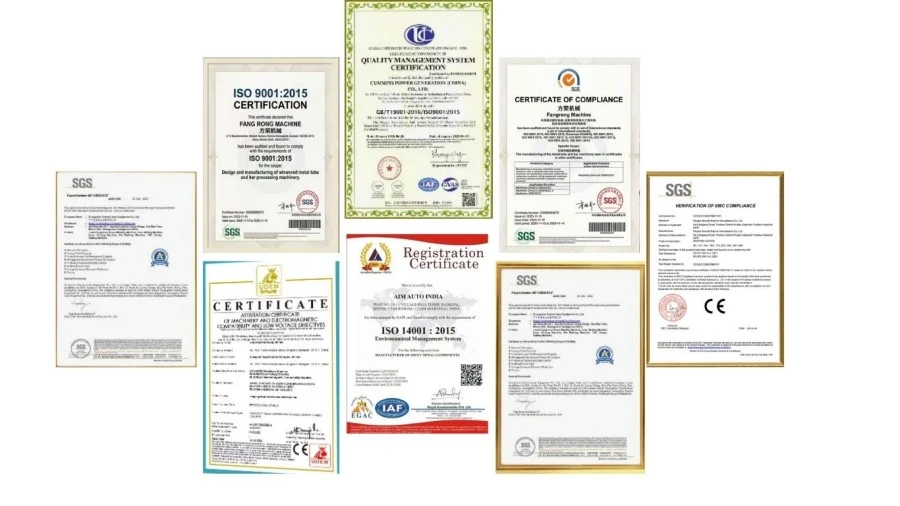
ISO9001:2015:डिजाइन, उत्पादन, स्थापना, र सेवाको लागि गुणस्तर व्यवस्थापन प्रणाली। प्रमाणपत्र नम्बर UQ231211R1।
सीई मार्क:मेसिनरी निर्देशन 2006/42/EC को अनुपालन, आपतकालीन स्टपहरू, दुई-हात नियन्त्रणहरू, र हल्का पर्दाहरू सहित।
SGS निरीक्षण:निर्दिष्ट मेसिन प्रदर्शन र सुरक्षा आवश्यकताहरू कभर गर्ने स्वतन्त्र निरीक्षण।
राष्ट्रिय पेटेन्ट:32 आविष्कार प्याटेन्टहरू र 100 भन्दा बढी उपयोगिता मोडेल प्याटेन्टहरू, 2013207829011 चेन टेन्सनिङ उपकरणको लागि, 2008300532117 बहु-स्ट्र्यान्ड डाइ होल्डरको लागि, र ZL2015 2 0842922.7 द्रुत-चेन्ज प्रणालीको लागि।
ढुवानी अघि, मेसिन निरीक्षण गरिन्छ, नमी र सतह क्षति विरुद्ध सुरक्षित, र यातायात विधि अनुसार सुरक्षित। प्याकेजिङ्ग विवरणहरू मेसिन साइज, गन्तव्य, र ढुवानी आवश्यकताहरू अनुसार समायोजन गर्न सकिन्छ।
के मेसिनले ब्रास ट्यूब र ठोस पीतल बारहरू प्रशोधन गर्न सक्छ?
हो। मेशिन खोक्रो ट्यूब र ठोस बार दुवै लागि कन्फिगर गर्न सकिन्छ। डाइ कन्फिगरेसन workpiece ज्यामिति र आवश्यक कटौती अनुसार चयन गर्नुपर्छ।
कुन पीतल सामग्री प्रशोधन गर्न सकिन्छ?
मेसिन मुख्यतया पीतल र तामा आधारित सामग्री लागि प्रयोग गरिन्छ। वास्तविक गठन क्षमता मिश्र धातु ग्रेड, कठोरता, सुरु आयाम, र आवश्यक कमी मा निर्भर गर्दछ।
अधिकतम ट्यूब व्यास के हो?
उपलब्ध मोडेलहरूमा FR-25, FR-76, र FR-100 समावेश छन्। तिनीहरूको सूचीबद्ध अधिकतम संकुचन पाइप व्यासहरू क्रमशः φ25*T2.0mm, φ76*T4.0mm, र φ100*T4.0mm छन्।
के ब्रास रोटरी स्वागर मेसिनले फरक घटाउने लम्बाइ उत्पादन गर्न सक्छ?
हो। गठनको नतिजा डाइ ज्यामिति, वर्कपीस फिडिङ, सुरु हुने व्यास, र आवश्यक अन्तिम प्रोफाइलमा निर्भर गर्दछ। विभिन्न घटाउने लम्बाइ र टेपर आवश्यकताहरूको लागि विभिन्न डाइ डिजाइनहरू आपूर्ति गर्न सकिन्छ।
कतिवटा मरहरू प्रयोग गरिन्छ?
सूचीबद्ध FR-25, FR-76, र FR-100 मोडेलहरूले चार डाइ प्रयोग गर्दछ।
म कसरी मेसिन मोडेल चयन गर्नुपर्छ?
ट्यूबको बाहिरी व्यास र पर्खाल मोटाईबाट सुरु गर्नुहोस्, त्यसपछि आवश्यक अन्तिम व्यास र लम्बाइ घटाउने जाँच गर्नुहोस्। ब्रास ग्रेड, उत्पादन मात्रा, र निम्न रेखाचित्र प्रक्रिया पनि विचार गर्नुपर्छ।
चिसो रेखाचित्र मेसिन अघि मेसिन प्रयोग गर्न सकिन्छ?
हो। रोटरी स्वेजिंग ट्यूब अन्त कम गर्न को लागी प्रयोग गर्न सकिन्छ ताकि workpiece डाउनस्ट्रीम ड्राइंग डाइ मा प्रवेश गर्न सक्छ। अन्तिम पोइन्टेड ज्यामिति रेखाचित्र डाइ र ग्रिपिङ विधिसँग मिल्नुपर्छ।
के स्वचालित खुवाउने उपलब्ध छ?
स्वचालित लोडिङ र फिडिङ प्रणालीहरू कन्फिगर गर्न सकिन्छ जब उत्पादन लाइनलाई उच्च थ्रुपुट वा कम म्यानुअल ह्यान्डलिङ चाहिन्छ।
उद्धरणको लागि के जानकारी चाहिन्छ?
कृपया ब्रास ग्रेड, ट्यूब वा बार प्रकार, बाहिरी व्यास, पर्खाल मोटाई, आवश्यक अन्तिम व्यास, लम्बाइ घटाउने, workpiece लम्बाइ, उत्पादन क्षमता, र भोल्टेज आवश्यकता प्रदान गर्नुहोस्। उत्पादन रेखाचित्र वा नमूनाहरूले पनि मर चयन गर्न मद्दत गर्न सक्छ।
के वारेन्टी र प्राविधिक समर्थन प्रदान गरिन्छ?
FangRong ले आजीवन प्राविधिक सहयोग र स्पेयर पार्ट्स सेवा सहित मेसिन स्थापनाबाट १२ महिनाको वारेन्टी प्रदान गर्दछ।
ठेगाना
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
टेलिफोन