Whatsapp
हामी विभिन्न उद्योगहरूमा ट्यूब, बार, र तार सामग्रीहरूका लागि तयार पारिएको, स्ट्रेटनिङ, कोल्ड ड्राइंग, पोइन्टिङ, च्याम्फरिङ, कटिङ, थ्रेड रोलिङ मेसिन, र ड्राइङ डाइजलगायत परिशुद्ध धातु प्रशोधन उपकरणहरूको विस्तृत दायरा प्रस्ताव गर्छौं।
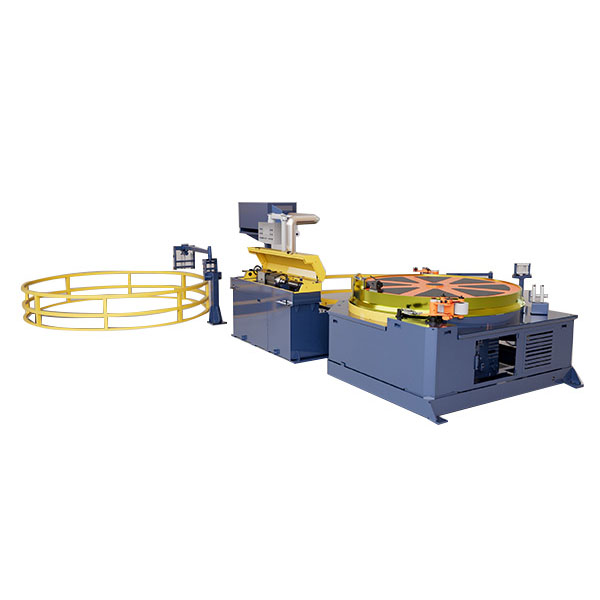
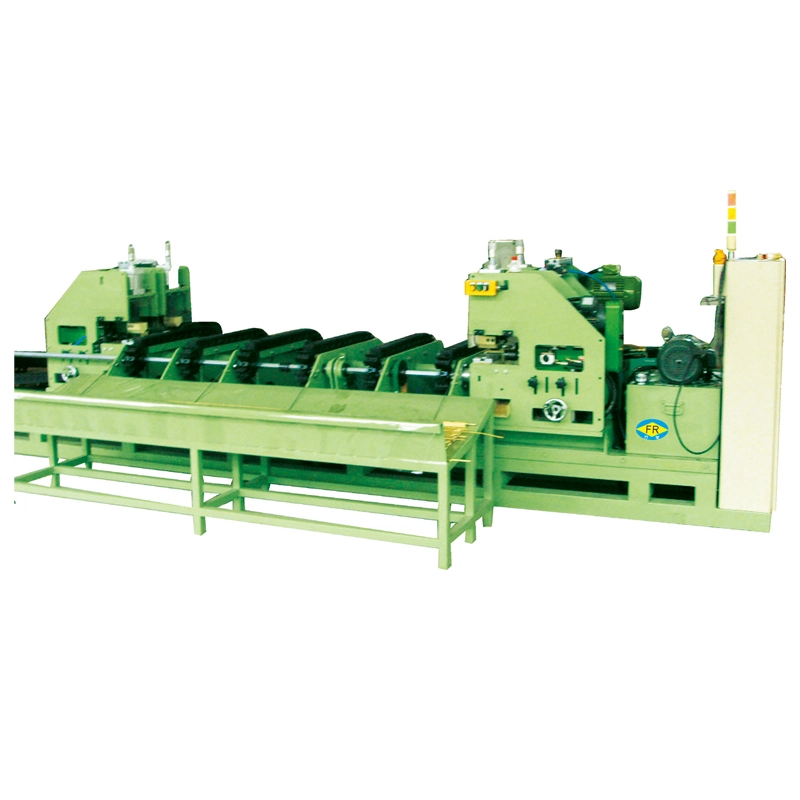
दस्वचालित काट्ने मेसिनलगातार वा लामो-लम्बाइको धातु ट्यूबहरू, बारहरू र प्रोफाइलहरूलाई दोहोर्याउन सकिने समाप्त लम्बाइमा परिणत गर्न आवश्यक निर्माताहरूको लागि बनाइएको हो। यो कार्बन स्टील, स्टेनलेस स्टील, एल्युमिनियम, तामा, पीतल र अन्य धातु सामाग्री संग प्रयोग गर्न सकिन्छ, मेसिन कन्फिगरेसन र काटन आवश्यकताहरु मा निर्भर गर्दछ।
बारम्बार एउटै विशिष्टताहरू ह्यान्डल गर्ने उत्पादन लाइनहरूको लागि, मुख्य फाइदा प्रक्रिया स्थिरता हो। अपरेटरले आवश्यक काट्ने लम्बाइ सेट गर्दछ, जबकि फिडिङ, स्थिति, क्ल्याम्पिङ र काटन एक नियन्त्रित अनुक्रममा पूरा हुन्छ। यसले बारम्बार मापन र म्यानुअल स्थिति घटाउँछ जसले ब्याच उत्पादनलाई कम गर्न सक्छ।
प्रत्येक धातु काट्ने कामलाई स्वचालन आवश्यक छैन। प्रोटोटाइपहरूको लागि, मर्मत कार्य वा कहिलेकाहीं एक-अफ भागहरू, म्यानुअल वा अर्ध-स्वचालित उपकरणहरू पर्याप्त हुन सक्छन्। स्थिति परिवर्तन हुन्छ जब एउटै ट्यूब वा बार एउटै लक्ष्य लम्बाइको साथ सयौं वा हजारौं टुक्राहरूमा काट्नु पर्छ।
बारम्बार म्यानुअल मापनले अतिरिक्त ह्यान्डलिंग समय सिर्जना गर्दछ र अपरेटर स्थिरतालाई उत्पादन प्रक्रियाको भाग बनाउँछ। एक स्वचालित काटन प्रणाली संग, फिडिंग र स्थिति अनुक्रम यांत्रिक रूपमा दोहोर्याइएको छ, यो स्थिर ब्याच उत्पादन को लागी अधिक उपयुक्त बनाइन्छ।
यो विशेष गरी उपयोगी छ जब काटन अपरेशन लामो प्रक्रिया को एक मात्र चरण हो। समाप्त टुक्राहरू झुकाउन, वेल्डिंग, रेखाचित्र, एसेम्बली वा अन्य निर्माण कार्यहरू जारी राख्न सक्छ, त्यसैले लगातार सुरु हुने लम्बाइ कायम राख्दा निम्न कार्यलाई सरल बनाउन सक्छ।
एउटै काट्ने मेसिन कन्फिगरेसन प्रत्येक धातु उत्पादन अनुरूप मान्न सकिँदैन। ट्यूबको व्यास, पर्खालको मोटाई, बारको आकार, सामग्रीको कठोरता र आवश्यक काट्ने लम्बाइले फिडिङ र क्ल्याम्पिङ खण्डहरू कसरी व्यवस्थित गर्नुपर्छ भन्ने कुरालाई असर गर्छ। यी विवरणहरू स्थापना पछि सट्टा मेसिन चयन गर्नु अघि पुष्टि गर्नुपर्छ।
धातुको ट्यूबहरू काट्दा, वर्कपीसलाई काट्ने स्ट्रोकभरि सही रूपमा राखिएको हुनुपर्छ। यो पातलो पर्खाल ट्यूबहरूसँग बढी महत्त्वपूर्ण हुन्छ, जहाँ अत्यधिक वा असमान क्ल्याम्पिङले ट्यूबको आकारलाई असर गर्न सक्छ। ट्यूब व्यास र भित्ता मोटाई त्यसैले मेसिन कन्फिगरेसनको लागि आवश्यक आधारभूत जानकारीको भाग बनाउँछ।
राउन्ड बारहरू, स्क्वायर सेक्शनहरू र एल्युमिनियम प्रोफाइलहरूलाई एउटै क्ल्याम्पिङ व्यवस्था आवश्यक पर्दैन। क्रस-सेक्शनल आकार र सामग्री अवस्थाले वर्कपीसलाई कसरी समर्थन गर्ने र काट्नु अघि स्थिति निर्धारण गर्छ। यस कारणका लागि, मेसिनलाई नाममात्र काट्ने लम्बाइद्वारा मात्र चयन गर्नुको सट्टा वास्तविक उत्पादन वरिपरि कन्फिगर गरिनु पर्छ।
उत्पादन सुरु हुनु अघि काटन लम्बाइ नियन्त्रण प्रणाली मार्फत स्थापित छ। फिडिङ मेकानिजमले सामग्रीलाई आवश्यक स्थितिमा लैजान्छ, क्ल्याम्पिङ एकाइले यसलाई सुरक्षित गर्छ, र काट्ने मेकानिजमले कट पूरा गर्छ। समाप्त खण्ड जारी भएपछि, अर्को लम्बाइले काट्ने स्थितिमा प्रवेश गर्न सक्छ।
यो अनुक्रम उत्पादनको लागि महत्त्वपूर्ण छ जहाँ आयामी पुनरावृत्तिको महत्त्व हुन्छ। प्रत्येक खण्ड म्यानुअल रूपमा मापन गर्न अपरेटरलाई सोध्नुको सट्टा, स्वचालित काट्ने मेसिनले ब्याच भरि प्रोग्राम गरिएको स्थिति प्रक्रिया दोहोर्याउँछ। वास्तविक काट्ने सहिष्णुता मेसिन कन्फिगरेसन, सामग्री र उत्पादन अवस्थाहरूमा निर्भर गर्दछ।
एक उपयोगी उद्धरण मेसिन मोडेल नम्बरको सट्टा उत्पादन जानकारी संग सुरु हुन्छ। Fangrong सामग्री, आयाम र आवश्यक आउटपुट समीक्षा पछि उपयुक्त कन्फिगरेसन निर्धारण गर्न सक्नुहुन्छ। सुरुमा सही डाटा प्रदान गर्नाले अनुप्रयोगको लागि ठूलो वा वास्तविक वर्कपीसको लागि अनुपयुक्त उपकरणहरू छनौट गर्ने जोखिम पनि कम गर्दछ।
सामग्री कार्बन स्टील, स्टेनलेस स्टील, एल्युमिनियम, तामा, पीतल वा अन्य धातु हो कि भनेर निर्दिष्ट गर्नुहोस्। ट्यूबहरूको लागि, बाहिरी व्यास र पर्खाल मोटाई प्रदान गर्नुहोस्। बार र प्रोफाइलहरूको लागि, पूर्ण क्रस-सेक्शनल आयाम वा रेखाचित्र प्रदान गर्नुहोस्।
आवश्यक काटन लम्बाइ स्वीकार्य आयामी सहिष्णुता संगै भनिएको हुनुपर्छ। यदि काटिएका टुक्राहरू सिधै एसेम्बलीमा प्रयोग गरिने छ वा अर्को निर्माण कार्यमा पठाइनेछ भने, सहिष्णुता आवश्यकतालाई निम्न प्रक्रियासँगै विचार गरिनुपर्छ।
अपेक्षित मात्राले आवश्यक खुवाउने गति, चक्र समय र स्वचालनको डिग्रीलाई असर गर्छ। निरन्तर उच्च-भोल्युम उत्पादनको लागि अभिप्रेरित मेसिनलाई साना ब्याचहरूमा धेरै फरक विशिष्टताहरूको लागि प्रयोग गरिएको एकबाट फरक कन्फिगरेसन आवश्यक हुन सक्छ।
मोटर वाहन उत्पादननिकास कम्पोनेन्टहरू, संरचनात्मक भागहरू र अन्य निर्मित कम्पोनेन्टहरूका लागि निश्चित-लम्बाइ मेटल ट्यूबहरू र प्रोफाइलहरू प्रयोग गर्दछ। लगातार आगमन लम्बाइले पछिको प्रशोधनको समयमा थप समायोजन कम गर्न सक्छ।
निर्माण र फर्निचर उत्पादनसामान्यतया स्टिल ट्यूबहरू, एल्युमिनियम प्रोफाइलहरू र फ्रेम र संरचनाहरूको लागि प्रयोग गरिने अन्य खण्डहरू बारम्बार काट्ने समावेश गर्दछ। एउटै आयामहरू ब्याचहरूमा उत्पादन हुँदा स्वचालित फिडिङ उपयोगी हुन्छ।
हार्डवेयर र मेसिनरी निर्माणमेसिनलाई मेसिन, वेल्डिङ वा एसेम्बली गर्नुअघि निश्चित लम्बाइ आवश्यक पर्ने रड, ट्युब र बनावटी धातुका कम्पोनेन्टहरूका लागि प्रयोग गर्न सक्छ।
Fangrong 1998 मा स्थापित भएको थियो र स्ट्रेटिङ मेसिन, चिसो रेखाचित्र उपकरण र सम्बन्धित धातुकर्म मेसिनरी मा माहिर छ। कम्पनीको उपकरण अनुभवले धातु ट्यूब र बार प्रशोधन अनुप्रयोगहरू कभर गर्दछ, काट्ने प्रक्रियालाई आवश्यक हुँदा पूर्ण उत्पादन लाइनको भागको रूपमा विचार गर्न अनुमति दिन्छ।
Fangrong बाट उपकरणहरू भन्दा बढी आपूर्ति गरिएको छ10,000 ग्राहकहरूर भन्दा बढीमा निर्यात भएको छ60 देश र क्षेत्रहरू। यसको उत्पादनहरू भन्दा बढी प्रयोग गरिन्छ60 उद्योग, विभिन्न धातु प्रशोधन आवश्यकताहरू र उत्पादन वातावरण कभर।
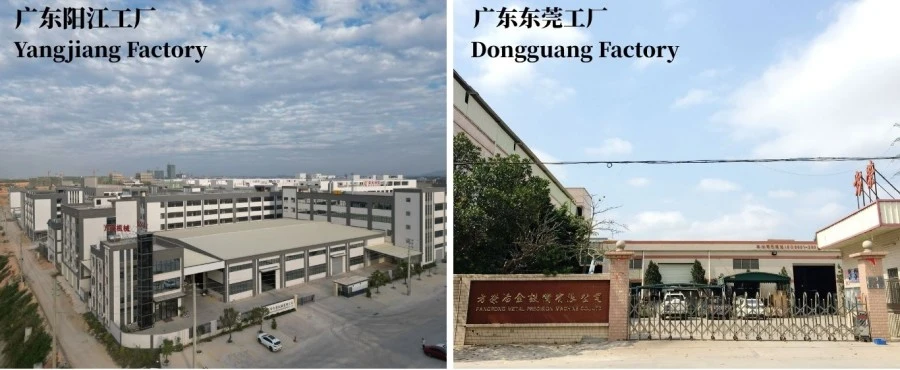
Dongguan Fangrong धातुकर्म उपकरण कं, लिमिटेड Dalang टाउन, Dongguan शहर, गुआंग्डोंग प्रान्त मा स्थित छ। यसले मुख्यालय र प्रमुख निर्माण आधारको रूपमा काम गर्दछ, उत्पादन कभर सटीक कोल्ड ड्राइङ् मेसिनहरू, स्ट्रेटिङ मेसिनहरू र थ्रेड रोलिङ उपकरणहरू सहित।
Yangjiang Fangrong मेसिनरी कं, लिमिटेड Yangdong जिल्ला, Yangjiang शहर, गुआंग्डोंग प्रान्त मा स्थित छ। सुविधाले उत्पादन क्षमता थप्छ र ग्राहक परियोजनाहरूको लागि उपकरण उत्पादन र डेलिभरीलाई समर्थन गर्दछ।
निर्माण प्रक्रिया ग्राहकको सामग्री, साइज दायरा, काट्ने लम्बाइ र स्वचालन आवश्यकताहरूमा आधारित मेकानिकल र विद्युतीय डिजाइनबाट सुरु हुन्छ। स्टिल र अन्य संरचनात्मक सामग्रीहरू त्यसपछि तयार हुन्छन्, वेल्डेड हुन्छन् र लेभलिङ र मेसिनिङ अघि तनावमुक्त हुन्छन्। यस चरणले खुवाउने, क्ल्याम्पिङ र काटन असेंबलीहरूको लागि आयामी आधार स्थापना गर्दछ।
मुख्य मेकानिकल भागहरू तिनीहरूको काम गर्ने प्रकार्य अनुसार मेशिन गरिन्छ। कम्पोनेन्टहरू जस्तै गाईड पार्ट्स, क्ल्याम्पिङ कम्पोनेन्टहरू र काट्ने-सम्बन्धित भागहरूले आवश्यक भएमा तातो उपचार प्राप्त गर्न सक्छन्। मेकानिकल ढाँचा पूरा भएपछि विद्युतीय प्रणालीलाई कन्ट्रोल क्याबिनेट, पीएलसी, सर्वो प्रणाली, सेन्सर र सम्बद्ध तारहरूद्वारा भेला गरिन्छ।
डेलिभरी अघि, पूरा मेसिन परीक्षण सञ्चालन र क्यालिब्रेसन गुजर्छ। परीक्षणमा नो-लोड चलिरहेको, फिडिङ सटीकता, काट्ने-लम्बाइ प्रमाणीकरण र सिमुलेटेड उत्पादन अवस्थाहरूमा निरन्तर सञ्चालन समावेश छ। आपूर्ति गरिएको निर्माण प्रक्रियाले सहिष्णुताको साथ काट्ने-लम्बाइ परिशुद्धता परीक्षण निर्दिष्ट गर्दछ।± ०.५ मिमी.
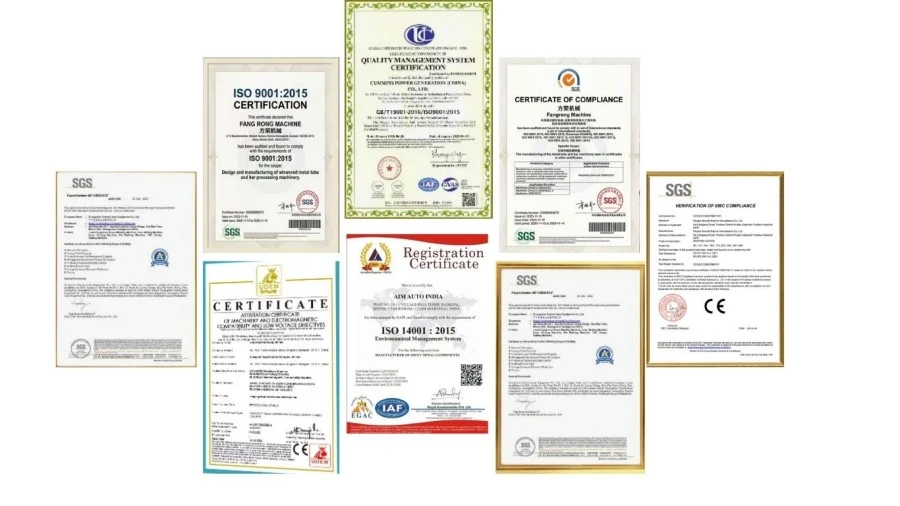
Fangrong एक अन्तर्गत काम गर्दछISO 9001: 2015गुणस्तर व्यवस्थापन प्रणाली, प्रमाणपत्र नं।UQ231211R1। उपकरण लागू संग आपूर्ति गरिएको छCEअनुपालन, जबकिSGS निरीक्षणउपकरण प्रदर्शन र सुरक्षा सुविधाहरूको स्वतन्त्र प्रमाणीकरणको लागि उपलब्ध छ।
कम्पनीको प्राविधिक पोर्टफोलियो समावेश छ32 आविष्कार प्याटेन्टहरू र 100 भन्दा बढी उपयोगिता मोडेल पेटेन्टहरू। प्रतिनिधि पेटेन्टहरू समावेश छन्2013207829011चेन टेन्सनिङ उपकरणको लागि,2008300532117बहु-स्ट्र्यान्ड डाइ होल्डरको लागि, रZL2015 2 0842922.7द्रुत-परिवर्तन mandrel प्रणाली को लागी।
स्वचालित काट्ने मेसिनले पृथक कार्यस्थानको रूपमा काम गर्नुपर्दैन। ट्युब वा बार प्रशोधन लाइनमा, उत्पादन अनुक्रममा निर्भर गर्दै, काट्ने मेसिनहरू, कोल्ड ड्राइङ् मेसिनहरू र पोइन्टिङ मेसिनहरू जस्ता उपकरणहरू अघि वा पछि राख्न सकिन्छ।
एक एकीकृत परियोजनाको लागि, फ्यान्ग्रोङले सामग्री काट्ने खण्डमा कसरी प्रवेश गर्छ र समाप्त टुक्राहरू कहाँ जान्छ भनेर बुझ्न आवश्यक छ। रेखा गति, सामाग्री संचय, स्थानान्तरण दिशा र उपलब्ध स्थापना स्थान सबै अन्तिम व्यवस्थालाई असर गर्न सक्छ।
ढुवानी अघि, उपकरण यसको मेसिन संरचना र यातायात आवश्यकताहरु अनुसार तयार छ। आर्द्रता- र झटका-प्रतिरोधी प्याकेजिङ्गहरू आवश्यक भएमा प्रयोग गरिन्छ, र अपरेटिङ म्यानुअलहरू र सान्दर्भिक प्रमाणपत्रहरू उपकरण कागजातहरूसँग समावेश छन्।
स्थापना निर्देशन र अपरेटर प्रशिक्षण वितरण पछि उपलब्ध छन्। फ्यान्ग्रोङले निरन्तर मेसिन सञ्चालनको लागि प्राविधिक सहयोग र स्पेयर-पार्ट्स सेवा पनि प्रदान गर्दछ। मानक मेसिन वारेन्टी छ12 महिना, सामान्य पहिरन भागहरू बाहेक।
कृपया सामग्रीको प्रकार, ट्यूब वा पट्टी आयामहरू, लागू भएमा ट्यूब पर्खाल मोटाई, आवश्यक काट्ने लम्बाइ, आयामी सहिष्णुता, अपेक्षित उत्पादन मात्रा र स्वचालन आवश्यकताहरू प्रदान गर्नुहोस्। उत्पादन रेखाचित्र वा फोटोहरूले पनि मद्दत गर्न सक्छ जब workpiece एक असामान्य क्रस-सेक्शन छ।
हो। मेसिन स्टेनलेस स्टील, एल्युमिनियम, तामा, पीतल, कार्बन स्टील र अन्य धातु सामग्री लागि कन्फिगर गर्न सकिन्छ। उपयुक्त कन्फिगरेसन सामग्री गुण र workpiece आयाम मा निर्भर गर्दछ।
आपूर्ति गरिएको निर्माण प्रक्रियामा ± ०.५ मिमीको सहिष्णुताको साथ काट्ने-लम्बाइ परिशुद्धता परीक्षण समावेश छ। वास्तविक उत्पादन परिणामहरू सामग्री, आयाम, मेसिन कन्फिगरेसन र सञ्चालन अवस्थाहरूमा निर्भर गर्दछ।
हो। नियन्त्रण प्रणाली विभिन्न लक्ष्य लम्बाइ लागि कन्फिगर गर्न सकिन्छ। बारम्बार निर्दिष्टीकरण परिवर्तनहरू समावेश उत्पादनको लागि, आवश्यक परिवर्तन विधि मेसिन डिजाइनको समयमा छलफल गरिनु पर्छ।
हो, ट्यूब आयाम र सामग्रीको अधीनमा। पातलो-भित्ता ट्यूब अनुप्रयोगहरूलाई काट्ने प्रक्रियाको क्रममा अनावश्यक आन्दोलन वा विकृति रोक्नको लागि उपयुक्त फिडिङ र क्ल्याम्पिङ व्यवस्था चाहिन्छ।
हो। यसलाई सीधा गर्ने मेसिनहरू, चिसो रेखाचित्र मेसिनहरू, पोइन्टिङ मेसिनहरू र अन्य धातु प्रशोधन उपकरणहरूसँग एकीकृत गर्न सकिन्छ। अन्तिम लेआउट सामग्री प्रवाह, रेखा गति र ग्राहकको अवस्थित उपकरण अनुसार डिजाइन गरिएको छ।
हो। Fangrong सामग्री प्रकार, workpiece आयाम, काटन लम्बाइ, उत्पादन क्षमता र स्वचालन आवश्यकताहरु अनुसार मेसिन कन्फिगर गर्न सक्नुहुन्छ। अन्तिम विनिर्देशहरू ग्राहकको वास्तविक उत्पादन डाटाबाट पुष्टि गरिन्छ।
हो। स्थापना निर्देशन, अपरेटर प्रशिक्षण र प्राविधिक समर्थन वितरण पछि उपलब्ध छन्। चलिरहेको मर्मतका लागि स्पेयर-पार्ट्स सेवा पनि प्रदान गरिएको छ।
मानक वारेन्टी अवधि 12 महिना हो, सामान्य पहिरन भागहरू बाहेक। वारेन्टी अवधि पछि प्राविधिक सहयोग र स्पेयर-पार्ट्स सेवा उपलब्ध रहन्छ।
ठेगाना
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
टेलिफोन