Whatsapp
हामी विभिन्न उद्योगहरूमा ट्यूब, बार, र तार सामग्रीहरूका लागि तयार पारिएको, स्ट्रेटनिङ, कोल्ड ड्राइंग, पोइन्टिङ, च्याम्फरिङ, कटिङ, थ्रेड रोलिङ मेसिन, र ड्राइङ डाइजलगायत परिशुद्ध धातु प्रशोधन उपकरणहरूको विस्तृत दायरा प्रस्ताव गर्छौं।
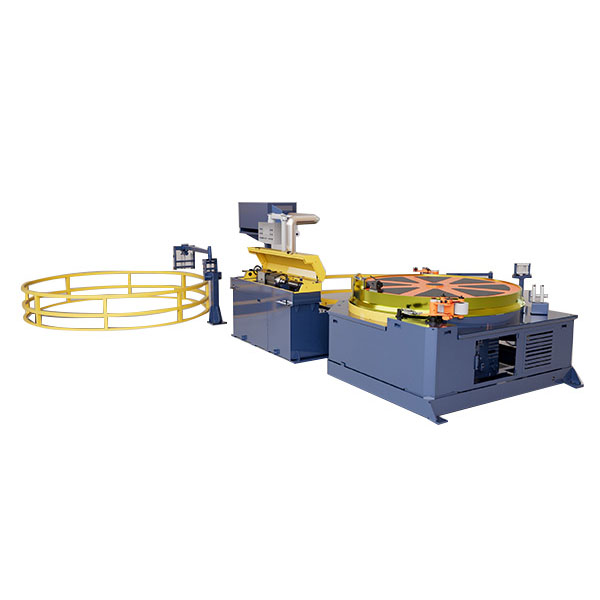
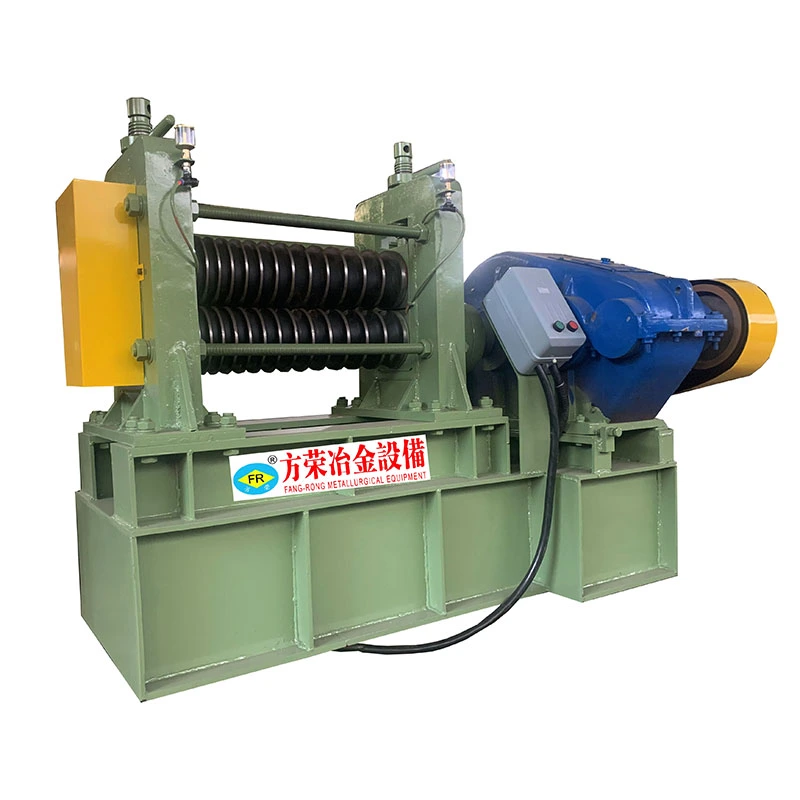
टाइटेनियम मिश्र धातु ठाडो दुई-रोलर स्ट्रेटेनिङ मेसिन टाइटेनियम र टाइटेनियम मिश्र धातु बारहरू, रडहरू, र ट्यूबहरूको निरन्तर सीधा गर्न डिजाइन गरिएको हो। यसको ठाडो दुई-रोलर व्यवस्थाले बहुविध सम्पर्क बिन्दुहरूबाट नियन्त्रित झुकाव लागू गर्दछ किनकि सामग्री रोलरहरू मार्फत जान्छ, अनुदैर्ध्य झुकाउने र आयामी स्थिरता सुधार गर्दै।
टाइटेनियम मिश्रहरू व्यापक रूपमा प्रयोग गरिन्छ जहाँ बल-देखि-तौल अनुपात, जंग प्रतिरोध, र सामग्री प्रदर्शन महत्वपूर्ण छन्। यद्यपि, तिनीहरूको उच्च सामग्री मूल्यले सतह क्षति र आयामी विचलन महँगो बनाउँछ। त्यसकारण सीधा गर्ने प्रक्रियाले रोलर दबाब, सम्पर्क ज्यामिति, फिड अवस्था, र सामग्रीको विकृति नियन्त्रण गर्न आवश्यक छ केवल उच्च सीधा बल लागू गर्नुको सट्टा।
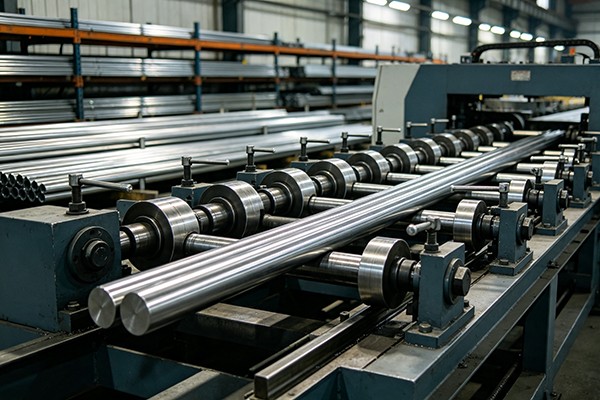
मेसिनले ठाडो रूपमा राखिएको दुई सक्रिय रूपमा संचालित हाइपरबोलिक स्ट्रेटनिङ रोलरहरू प्रयोग गर्दछ। टाइटेनियम पट्टी वा ट्यूबले कार्य क्षेत्रमा प्रवेश गर्दा, रोलरहरू घुमाउँछन् र सामग्रीलाई नियन्त्रित रेडियल दबाव लागू गर्दा अगाडि बढाउँछन्।
सामग्री दोहोर्याइएको झुकाउने र लोचदार रिकभरीको अधीनमा छ किनकि यो रोलर सम्पर्क क्षेत्र मार्फत जान्छ। सही रोलर दबाब र क्रसिङ कोणले एकल पासमा सम्पूर्ण विकृतिलाई जबरजस्ती गर्नुको सट्टा मूल बन्डलाई क्रमशः कम गर्न अनुमति दिन्छ।
टाइटेनियम मिश्र धातु उत्पादनहरूको लागि, रोलर समायोजन विशेष गरी महत्त्वपूर्ण छ किनभने अत्यधिक स्थानीयकृत दबाबले सतह चिन्हहरू छोड्न वा क्रस-सेक्शनल ज्यामितिलाई असर गर्न सक्छ। कार्य स्थिति सामग्री व्यास, पर्खाल मोटाई, सामग्री बल, प्रारम्भिक सीधा, र आवश्यक समाप्त अवस्था अनुसार चयन गरिएको छ।
ट्यूब अनुप्रयोगहरूको लागि, प्रक्रियाले भित्ता मोटाई र अण्डाकारको प्रतिरोधलाई पनि विचार गर्नुपर्छ। त्यसकारण सीधा पारामिटरहरू बाहिरी व्यासबाट मात्र चयन गर्न सकिँदैन।
रेखाचित्र वा रोलिङ पछि अवशिष्ट झुकाव
टाइटेनियम बारहरू र ट्यूबहरूले रोलिङ, रेखाचित्र, गर्मी उपचार, काट्ने, वा ह्यान्डलिङ पछि अनुदैर्ध्य झुकाउन सक्छ। नियन्त्रित रोलर विरूपणले सामग्रीलाई मेसिन वा असेंबली अघि निर्दिष्ट सीधापनको नजिक ल्याउँछ।
गोलाकार र खण्ड स्थिरता
सीधा बलले क्रस-सेक्शनलाई प्रभाव पार्न सक्छ, विशेष गरी पातलो-भित्ता ट्यूबहरू वा सटीक-व्यास उत्पादनहरू प्रशोधन गर्दा। रोलर ज्यामिति र दबाब त्यसकारण सामाग्री खण्डसँग मिल्नुपर्छ बरु झुकाउने सुधारको लागि मात्र समायोजन गर्नु पर्छ।
सतह संरक्षण
टाइटेनियम उत्पादनहरू प्रायः अनुप्रयोगहरूमा प्रयोग गरिन्छ जहाँ सतह अवस्थाले पछिको मेसिनिङ, थकान प्रदर्शन, जंग व्यवहार, वा अन्तिम उपस्थितिलाई असर गर्छ। उचित रोलर सामग्री, सतह समाप्त, पङ्क्तिबद्धता, र प्रक्रिया समायोजनले अनावश्यक सम्पर्क क्षति कम गर्न मद्दत गर्दछ।
स्प्रिङब्याक
टाइटेनियम मिश्रले महत्त्वपूर्ण लोचदार रिकभरी देखाउन सक्छ। मेसिनले एकल निश्चित दबाव सेटिङमा भर पर्नुको सट्टा नियन्त्रित ओभर-बेन्डिङ र दोहोर्याइएको सुधार मार्फत स्प्रिङब्याकको लागि क्षतिपूर्ति गर्नुपर्छ।
उच्च-मूल्य सामग्री प्रशोधन
जब कच्चा माल आफै महँगो हुन्छ, अस्थिर सीधा अवस्थाले स्क्र्याप र पुन: कार्य लागत बढाउन सक्छ। प्रक्रिया प्यारामिटरहरू वास्तविक मिश्र धातु ग्रेड, आयाम, विरूपण स्तर, र समाप्त सहिष्णुता वरिपरि स्थापित हुनुपर्छ।
ठाडो दुई-रोलर व्यवस्था
ठाडो लेआउटले एक कम्प्याक्ट कार्य कन्फिगरेसन प्रदान गर्दछ जबकि दुई रोलरहरूलाई विपरीत पक्षबाट सामग्रीमा नियन्त्रित दबाब लागू गर्न अनुमति दिन्छ।
समायोज्य रोलर स्थिति
रोलर स्पेसिङ, झुकाव, र कामको दबाब सामग्री व्यास र विरूपण अवस्था अनुसार समायोजित गर्न सकिन्छ। यो महत्त्वपूर्ण छ जब एउटै उत्पादन लाइनले विभिन्न टाइटेनियम मिश्र धातु आकारहरू ह्यान्डल गर्दछ।
नियन्त्रित सम्पर्क ज्यामिति
हाइपरबोलिक रोलर प्रोफाइलले सामग्रीले काम गर्ने सतहलाई कसरी सम्पर्क गर्छ भनेर निर्धारण गर्छ। उचित रोलर ज्यामितिले सामग्रीको साथ लोड वितरण गर्न मद्दत गर्दछ र अत्यधिक स्थानीयकृत विकृति कम गर्दछ।
बार र ट्यूब लागि उपयुक्त
उपकरणहरू ठोस टाइटेनियम बारहरू, रडहरू, र लागू ट्यूब आकारहरूको लागि कन्फिगर गर्न सकिन्छ। ट्यूब प्रशोधनलाई पर्खालको मोटाई, अण्डाकार, र आन्तरिक समर्थन सर्तहरूको अतिरिक्त विचार आवश्यक छ।
सटीक-उन्मुख सीधा
टाइटेनियम मिश्र धातु ऊर्ध्वाधर दुई-रोलर स्ट्रेटेनिङ मेसिन अपरेसनहरू पूरा गर्नका लागि हो जहाँ सीधापन र आयामी स्थिरता केवल दृश्यात्मक झुकाव हटाउन भन्दा बढी महत्त्वपूर्ण हुन्छ।
समायोज्य उत्पादन प्यारामिटरहरू
काम गर्ने गति र रोलर सेटिङहरू विभिन्न सामग्री अवस्था र उत्पादन आवश्यकताहरूको लागि समायोजन गर्न सकिन्छ। एक सार्वभौमिक प्यारामिटर प्रयोग गर्नुको सट्टा सामग्री परीक्षण मार्फत सही सेटिङ स्थापित गर्नुपर्छ।
विनिमेय कन्फिगरेसन
उत्पादन दायराको आधारमा, विभिन्न रोलर विनिर्देशहरू र कार्य कन्फिगरेसनहरू विभिन्न व्यास दायराहरू र सामग्री अवस्थाहरू कभर गर्न चयन गर्न सकिन्छ।
FR श्रृंखलाले टाइटेनियम मिश्र धातु बारहरू र अन्य लागू लामो उत्पादनहरूको लागि विभिन्न व्यास दायराहरू समावेश गर्दछ। मोडेल चयन सामग्री व्यास, तन्य शक्ति, सतह अवस्था, प्रारम्भिक सीधापन, आवश्यक समाप्त सहिष्णुता, र उत्पादन क्षमता मा निर्भर गर्दछ।
| मोडेल | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| ठोस पट्टी व्यास / मिमी | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| कच्चा माल लम्बाइ / मिमी | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| तन्य शक्ति / MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤१३०० | ≤१३०० |
| सतह कठोरता | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| कच्चा माल सीधापन / मिमी / मी | ≤३ | ≤३ | ≤३ | ≤३ | ≤३ | ≤३ | ≤३ |
| व्यास सहिष्णुता | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| गोलाकार | ≤ 50% dia टोल | ≤ 50% dia टोल | ≤ 50% dia टोल | ≤ 50% dia टोल | d≤50, ≤50% dia tol; 50 |
d≤50, ≤50% dia tol; 50 |
| कच्चा पदार्थ सतह खुरदरापन / Ra | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm |
| समाप्त सामग्री सीधापन / मिमी / मी | ≤०.३ | ≤०.३ | ≤०.३ | ≤०.३ | ≤०.३ | पिल गरिएको सामग्री ≤0.3 | पिल गरिएको सामग्री ≤0.3 |
| समाप्त व्यास सहिष्णुता | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| समाप्त सतह रफनेस / रा | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | खुल्ला सामाग्री: ≤0.8 μm; कालो छाला सामग्री: सुधारिएको। | खुल्ला सामाग्री: ≤0.8 μm; कालो छाला सामग्री: सुधारिएको। |
| रोलर व्यास / मिमी | φ१८० | φ२०० | φ२६० | φ430 | φ570 | φ460 | φ460 |
| काम गर्ने गति / m/min | २~३० | २~१० | ३~१५ | ३~१५ | ३~१५ | ३~१५ | ३~१५ |
| मुख्य मोटर पावर / किलोवाट | ७.५×२ | ३०×२ | ४५×२ | ५५×२ | ७५×२ | 110×2 | 110×2 |
| लिफ्टिङ मोटर पावर / किलोवाट | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| मुख्य मेसिन आयाम / m (सन्दर्भ) | ४.७×१.७×१.८ | ५.७×२.०×२.२ | ६.६×२.३×२.६ | ६.६×२.३×२.६ | ८.१×३.१×३.६ | ११×५.४×४.३ | ११×५.४×४.३ |
| मुख्य मेसिन वजन / टी (संदर्भ) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| कुल स्थापित क्षमता / kW (सन्दर्भ) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
माथिका विनिर्देशहरू FR श्रृंखलाका लागि सन्दर्भ मानहरू हुन्। अन्तिम मेसिन चयन र प्रक्रिया प्यारामिटरहरू टाइटेनियम मिश्र धातु ग्रेड, बार वा ट्यूब आयाम, पर्खाल मोटाई, प्रारम्भिक विरूपण, सतह अवस्था, आवश्यक सीधापन, आयामी सहिष्णुता, र उत्पादन क्षमता मा निर्भर गर्दछ। टाइट सहिष्णुताका साथ टाइटेनियम उत्पादनहरूको लागि, कन्फिगरेसनलाई अन्तिम रूप दिनु अघि सामग्री रेखाचित्र र नमूना प्रदान गर्न सिफारिस गरिन्छ।
एयरोस्पेस कम्पोनेन्टहरू
टाइटेनियम बारहरू र ट्यूबहरू संरचनात्मक घटकहरू, फास्टनरहरू, इन्जिन-सम्बन्धित भागहरू, र अन्य एयरोस्पेस अनुप्रयोगहरूमा प्रयोग गरिन्छ। मेसिनिङ, काट्ने, वा एसेम्बली गर्नु अघि सामान्य रूपमा सीधा आवश्यक हुन्छ जहाँ सामग्री पङ्क्तिबद्धताले पछिको प्रशोधनलाई असर गर्छ।
मेडिकल टाइटेनियम उत्पादनहरू
इम्प्लान्ट, सर्जिकल कम्पोनेन्ट र मेडिकल उपकरणका लागि प्रयोग हुने टाइटेनियम र टाइटेनियम मिश्रहरूलाई थप सटीक प्रशोधन गर्नु अघि नियन्त्रित सीधापन र सतह अवस्था आवश्यक हुन सक्छ। अन्तिम आवश्यकताहरू लागू सामग्री र चिकित्सा-उत्पादन विशिष्टताहरूमा निर्भर हुन्छन्।
रासायनिक र समुद्री उपकरण
टाइटेनियमको जंग प्रतिरोधले यसलाई चयन गरिएको ताप एक्सचेंजरहरू, रासायनिक उपकरणहरू, समुद्री पानी प्रणालीहरू, र समुद्री अनुप्रयोगहरूको लागि उपयुक्त बनाउँछ। सीधा गर्नाले फेब्रिकेशन र मेसिनिङका लागि ट्यूब र बारहरू तयार गर्न मद्दत गर्छ।
सटीक मेसिनरी र उपकरण
टाइटेनियम मिश्र धातु बारहरू र ट्युबहरूका लागि प्रयोग गरिन्छ जसलाई घुमाउन, पीस्नु, ड्रिलिंग, काट्ने, वा असेंबली गर्नु अघि नियन्त्रित ज्यामिति चाहिन्छ।
गैर-फेरस धातु फिनिशिंग
एउटै मेसिन प्लेटफर्म लागू हुने राउन्ड बारहरू र स्टेनलेस स्टील, मिश्र धातु, तामा मिश्र धातु, र अन्य सामग्रीहरूबाट बनेको ट्यूबहरूको लागि कन्फिगर गर्न सकिन्छ जब तिनीहरूको बल र आयामी अवस्थाहरू मेसिनको कार्य दायरा भित्र आउँछन्।
उच्च-मूल्य धातु प्रशोधन
परिष्करण लाइनहरूको लागि उपयुक्त जहाँ सामग्री रिकभरी, आयामी स्थिरता, र नियन्त्रित सतह सम्पर्क महत्त्वपूर्ण छ किनभने कच्चा मालको तुलनात्मक रूपमा उच्च प्रशोधन लागत छ।
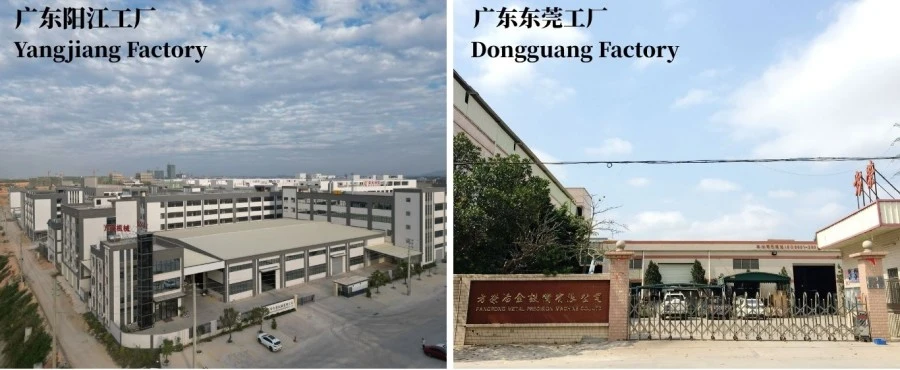
FangRong ले 1998 देखि स्ट्रेटेनिङ मेसिन, चिसो रेखाचित्र उपकरण, र सम्बन्धित धातुकर्म मेसिनरीहरू निर्माण गर्दै आएको छ। कम्पनीले चीनको डोङगुआन र याङ्जियाङमा निर्माण सुविधाहरू सञ्चालन गर्दछ र बार, ट्यूब र प्रोफाइल प्रशोधनका लागि उपकरणहरू आपूर्ति गर्दछ।
कम्पनीले 60 भन्दा बढी देश र क्षेत्रहरूमा 10,000 भन्दा बढी ग्राहकहरूलाई उपकरणहरू आपूर्ति गरेको छ। टाइटेनियम मिश्र धातु अनुप्रयोगहरूको लागि, मेसिन कन्फिगरेसन वास्तविक सामग्री विशिष्टता र समाप्त-उत्पादन आवश्यकताहरूमा आधारित छ सट्टा व्यास मात्र।
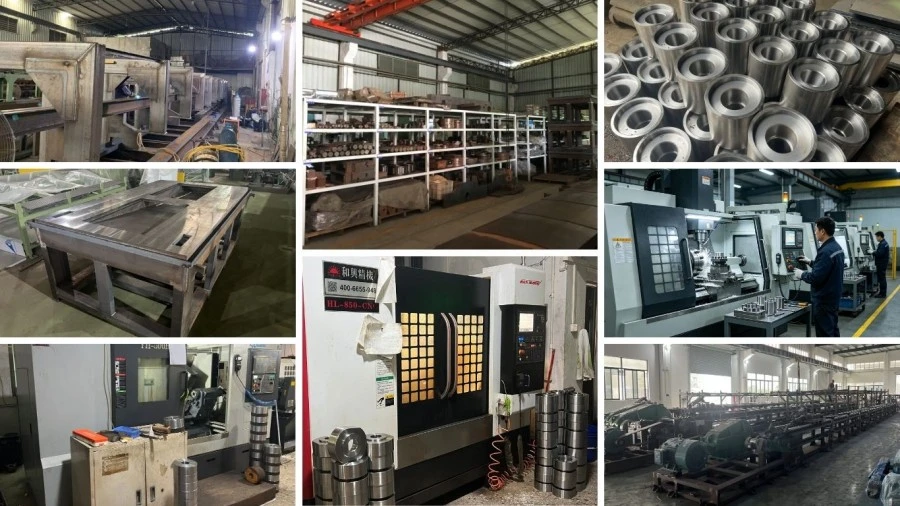
निर्माण सुविधाहरू
Dongguan Fangrong धातुकर्म उपकरण कं, लिमिटेड Dalang टाउन, Dongguan शहर मा स्थित छ, र धातु उपकरण निर्माण मा केन्द्रित छ। Yangjiang Fangrong मेसिनरी कं, लिमिटेड Yangdong जिल्ला, Yangjiang शहर अतिरिक्त उत्पादन क्षमता समर्थन गर्दछ।
अनुकूलित स्ट्रेटिङ मेसिनहरूको लागि, उत्पादन प्रक्रिया सामग्री र अनुप्रयोग समीक्षाको साथ सुरु हुन्छ, त्यसपछि मेकानिकल डिजाइन, कम्पोनेन्ट मेसिनिङ, रोलर निर्माण, विधानसभा, पङ्क्तिबद्धता, र मेसिन परीक्षण।
रोलर ज्यामिति र पङ्क्तिबद्धता डेलिभरी अघि जाँच गरिन्छ किनभने यसले प्रत्यक्ष रूपमा सामग्री सम्पर्क र सीधा व्यवहारलाई असर गर्छ। मेसिन परीक्षणले सहमत प्राविधिक आवश्यकताहरू अनुसार चलिरहेको अवस्था, रोलर समायोजन, विद्युतीय नियन्त्रणहरू, र सीधा कार्यसम्पादन समावेश गर्दछ।
FangRong ले स्थापना मार्गदर्शन, अपरेटर प्रशिक्षण, प्राविधिक सहयोग, र मानक 12-महिना वारेन्टी प्रदान गर्दछ।
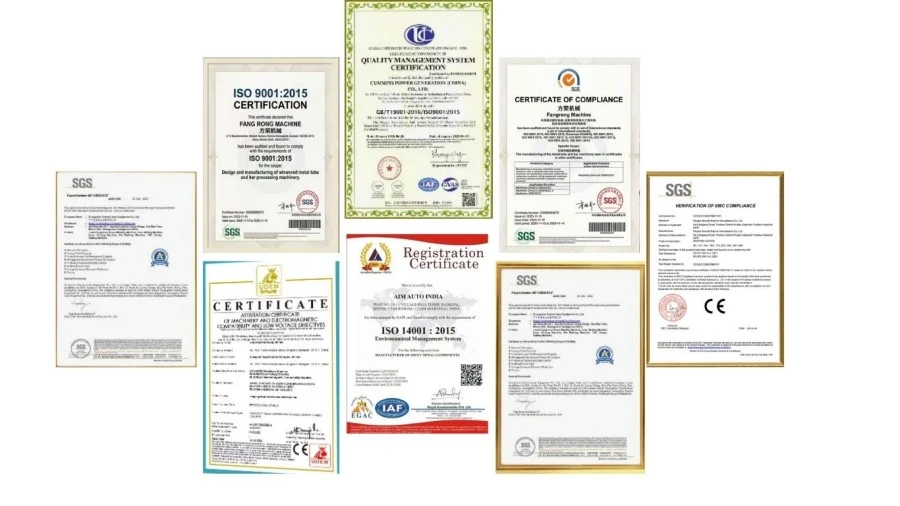
ISO 9001: 2015— गुणस्तर व्यवस्थापन प्रणाली प्रमाणीकरण, प्रमाणपत्र नम्बर UQ231211R1।
सीई मार्क- सान्दर्भिक मेसिन कन्फिगरेसनको लागि लागू अनुरूप आवश्यकताहरू।
SGS निरीक्षण- परियोजना आवश्यकताहरु अनुसार स्वतन्त्र निरीक्षण व्यवस्थित गर्न सकिन्छ।
पेटेन्ट— FangRong सँग 2013207829011, 2008300532117, र ZL2015 2 0842922.7 लगायत स्ट्रेटनिङ र मेटलर्जिकल उपकरण प्रविधिहरू समावेश गर्ने आविष्कार र उपयोगिता मोडेल प्याटेन्टहरू छन्।
परीक्षण र अन्तिम निरीक्षण पछि, मेसिन यसको आयाम, वजन, र ढुवानी विधि अनुसार यातायातको लागि तयार छ। मुख्य मेसिन, बिजुलीका कम्पोनेन्टहरू, रोलरहरू, टुलिङ, र सहायक पार्ट्सहरू तिनीहरूको यातायात आवश्यकताहरू अनुसार सुरक्षित र प्याक गरिएका छन्।
Q1: टाइटेनियम मिश्र धातु ठाडो दुई-रोलर स्ट्रेटेनिङ मेसिन चयन गर्दा मैले के जानकारी प्रदान गर्नुपर्छ?
टाइटेनियम मिश्र धातु ग्रेड, बार वा ट्यूब व्यास, ट्यूब पर्खाल मोटाई यदि लागू हुन्छ, सामग्री लम्बाइ, प्रारम्भिक सीधापन, तन्य शक्ति, सतह अवस्था, आवश्यक समाप्त सीधापन, आयामी सहिष्णुता, र उत्पादन मात्रा प्रदान गर्नुहोस्। एक सामग्री रेखाचित्र वा नमूना उपयोगी छ जब सहनशीलता तंग छ।
Q2: के मेसिनले टाइटेनियम मिश्र धातु ट्यूबहरू साथै ठोस बारहरू सीधा गर्न सक्छ?
हो, प्रदान गरिएको ट्यूब आयामहरू र सामग्री अवस्था चयन गरिएको मेसिनको कार्य दायरा भित्र पर्दछ। ट्यूब सीधा गर्न पर्खाल मोटाई र अंडाकार अतिरिक्त विचार आवश्यक छ किनभने अत्यधिक रोलर दबाबले क्रस-सेक्शनलाई असर गर्न सक्छ।
Q3: तपाइँ कसरी टाइटेनियम मिश्र धातु उत्पादनहरूमा रोलर चिन्हहरू रोक्न सक्नुहुन्छ?
रोलर सतह अवस्था, रोलर ज्यामिति, पङ्क्तिबद्धता, सम्पर्क दबाब, र काम गति सबै सतह गुणस्तर असर गर्छ। कडा सतह आवश्यकताहरु संग उत्पादनहरु को लागी, रोलर सामाग्री र फिनिश टाइटेनियम ग्रेड र समाप्त सतह विशिष्टता संग एक साथ चयन गरिनु पर्छ। ठूलो उत्पादन अघि परीक्षण प्रशोधन सिफारिस गरिएको छ।
Q4: के एउटा मेसिनले विभिन्न टाइटेनियम मिश्र धातु व्यासहरू प्रशोधन गर्न सक्छ?
हो। उपयुक्त मोडेलले परिभाषित व्यास दायरालाई कभर गर्न सक्छ, रोलर स्पेसिङ र काम गर्ने अवस्थाहरू प्रत्येक विशिष्टताको लागि समायोजित। यदि व्यास दायरा ठूलो छ वा उत्पादन आकारहरू महत्त्वपूर्ण रूपमा भिन्न छन् भने, फरक रोलर कन्फिगरेसन वा टूलिङ आवश्यक हुन सक्छ।
Q5: समाप्त उत्पादनमा सीधापन र गोलाकारता बीच के भिन्नता छ?
सीधापनले अनुदैर्ध्य अक्ष वा सतहले सीधा सन्दर्भ रेखालाई कसरी पछ्याउँछ भनेर वर्णन गर्दछ, जबकि गोलाकारले वास्तविक सर्कलबाट क्रस-सेक्शनको विचलनलाई वर्णन गर्दछ। सीधा पट्टी आवश्यक रूपमा गोलाकार हुँदैन, त्यसैले आयाम सटीकता महत्त्वपूर्ण हुँदा दुवै आवश्यकताहरू अलग-अलग निर्दिष्ट गरिनुपर्छ।
Q6: के मेसिनले गम्भीर प्रारम्भिक झुकाउने सामग्रीलाई सही गर्न सक्छ?
यो विरूपण, सामग्री बल, व्यास, र आवश्यक समाप्त सहिष्णुता को मात्रा र दिशा मा निर्भर गर्दछ। अत्यधिक प्रारम्भिक विरूपणलाई फरक सुधार रणनीति वा पूर्व-सीधा प्रक्रिया आवश्यक हुन सक्छ। नमूना परीक्षण सिफारिस गरिन्छ जब आगमन सामग्री मानक सीधा दायरा नाघ्छ।
Q7: विशिष्ट उत्पादन गति के हो?
सन्दर्भ कार्य गति मोडेल अनुसार फरक हुन्छ, FR-20 मा 2-30 m/min र FR-40 मा 2-10 m/min, जबकि ठूला मोडेलहरू सामान्यतया 3-15 m/min मा सूचीबद्ध हुन्छन्। वास्तविक उत्पादन गति सामग्री ग्रेड, व्यास, विरूपण, सतह आवश्यकताहरू, र लक्ष्य सीधापन अनुसार निर्धारण गर्नुपर्छ।
Q8: के FangRong ले टाइटेनियम मिश्र धातु अनुप्रयोगहरूको लागि अनुकूलित मेसिनहरू प्रदान गर्दछ?
हो। कन्फिगरेसन व्यास दायरा, सामग्री बल, ट्यूब आयाम, उत्पादन क्षमता, समाप्त सीधापन, आयामी सहिष्णुता, स्वचालन आवश्यकताहरू, र अन्य प्रक्रिया अवस्था अनुसार समायोजन गर्न सकिन्छ। प्राविधिक समीक्षा पछि अन्तिम कन्फिगरेसन पुष्टि हुन्छ।
Q9: सामान्य वितरण समय के हो?
मानक कन्फिगरेसनहरू सामान्यतया प्राविधिक र अर्डर पुष्टिकरण पछि 30-60 दिन आवश्यक हुन्छ। अनुकूलित उपकरणहरू अतिरिक्त इन्जिनियरिङ्, निर्माण, र परीक्षण समय आवश्यक हुन सक्छ। अन्तिम नेतृत्व समय सहमत मिसिन कन्फिगरेसन अनुसार पुष्टि गरिएको छ।
Q10: वारेन्टी र बिक्री पछि सर्तहरू के हुन्?
मानक मेसिन वारेन्टी 12 महिना हो। FangRong ले स्थापना मार्गदर्शन, अपरेटर प्रशिक्षण, रिमोट प्राविधिक समर्थन, र स्पेयर-पार्ट्स सेवा प्रदान गर्दछ। साइटमा कमिसन वा अन्य सेवाहरू परियोजना आवश्यकताहरू अनुसार व्यवस्थित गर्न सकिन्छ।
Q11: उद्धरणको लागि के जानकारी आवश्यक छ?
सबैभन्दा उपयोगी जानकारी टाइटेनियम मिश्र धातु ग्रेड, ठोस पट्टी वा ट्यूब विशिष्टता, व्यास र पर्खाल मोटाई, सामग्री लम्बाइ, आगमन सीधापन, सतह अवस्था, आवश्यक समाप्त सहिष्णुता, उत्पादन क्षमता, र कारखाना शक्ति आपूर्ति हो। यदि उपलब्ध छ भने, सामग्रीको रेखाचित्र र फोटोहरू प्रदान गर्नुहोस् ताकि रोलर कन्फिगरेसनलाई अझ सही रूपमा मूल्याङ्कन गर्न सकोस्।
ठेगाना
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
टेलिफोन