Whatsapp
हामी विभिन्न उद्योगहरूमा ट्यूब, बार, र तार सामग्रीहरूका लागि तयार पारिएको, स्ट्रेटनिङ, कोल्ड ड्राइंग, पोइन्टिङ, च्याम्फरिङ, कटिङ, थ्रेड रोलिङ मेसिन, र ड्राइङ डाइजलगायत परिशुद्ध धातु प्रशोधन उपकरणहरूको विस्तृत दायरा प्रस्ताव गर्छौं।
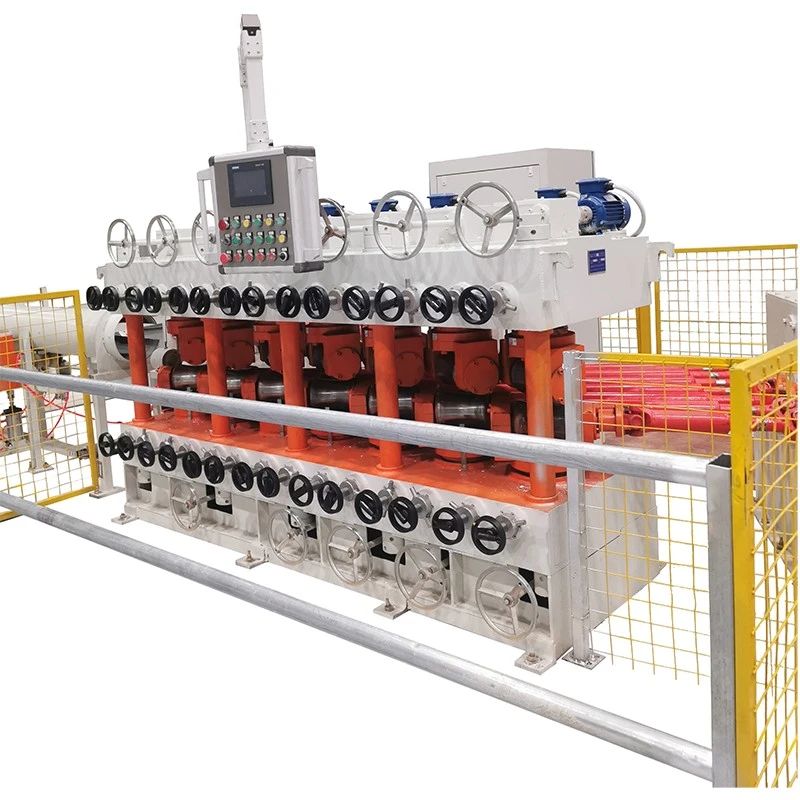
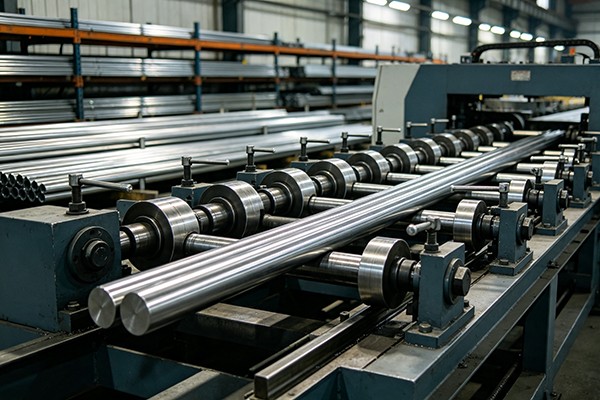
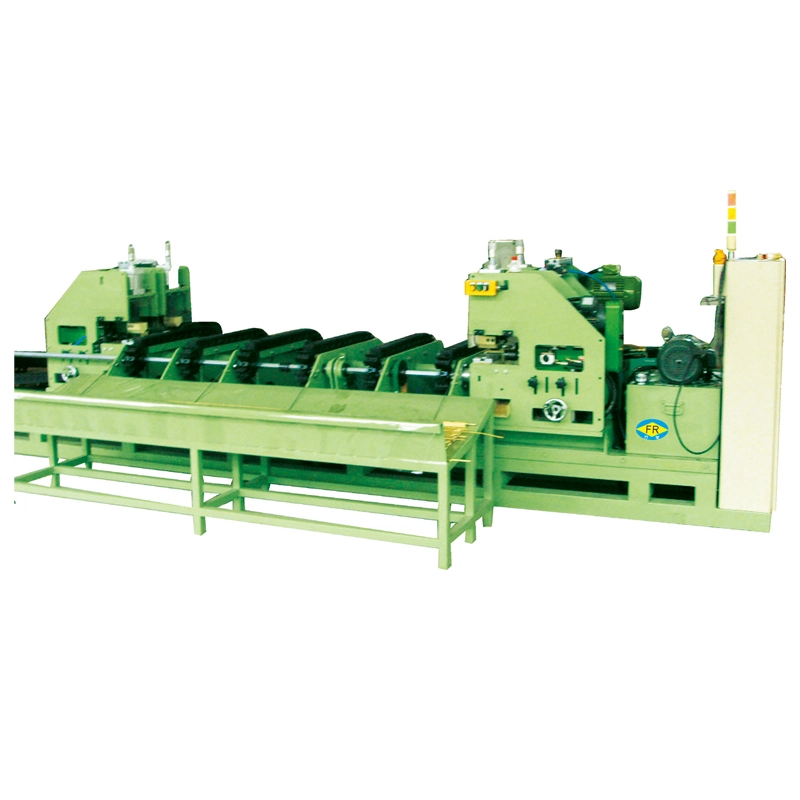
कपर वर्टिकल मल्टि-रोलर स्ट्रेटेनिङ मेसिन तामाको ट्यूब, रड, बार र चयन गरिएको तामा मिश्र धातु उत्पादनहरूमा झुकाउने, क्याम्बर र अन्य विकृति सुधार गर्न डिजाइन गरिएको हो। यसले क्रमिक सम्पर्क बिन्दुहरूमा नियन्त्रित झुकाव लागू गर्न धेरै सीधा रोलरहरू प्रयोग गर्दछ, विरूपणलाई केही बिन्दुहरूमा भारी दबाबमा भर पर्नुको सट्टा क्रमिक रूपमा सुधार गर्न अनुमति दिन्छ।
तामालाई कार्बन स्टिलबाट फरक सीधा नियन्त्रण चाहिन्छ किनभने यसको कम कठोरता र उच्च लचीलापनले सतह चिन्हहरू, स्थानीय विकृति र आयामी परिवर्तनहरू प्रशोधनको क्रममा परिचय गर्न सजिलो बनाउँदछ। रोलर ज्यामिति, सम्पर्क दबाब, सामग्री व्यास, ट्यूब भित्ता मोटाई र प्रारम्भिक विकृति त्यसैले मेसिन चयन गर्दा सँगै विचार गर्न आवश्यक छ।


तामाको ट्यूब वा पट्टी लगातार माथिल्लो र तल्लो रोलर समूहहरू मार्फत जान्छ। प्रत्येक रोलरले अघिल्लो सम्पर्क बिन्दुको सम्बन्धमा झुकाउने नियन्त्रित मात्रा परिचय गर्दछ। झुकाउने दिशामा दोहोर्याइएको परिवर्तनले बिस्तारै मूल विकृति घटाउँछ र सामग्रीलाई आवश्यक सीधापनको नजिक ल्याउँछ।
तामा उत्पादनहरु को लागी, उद्देश्य केवल अधिक बल लागू गर्न को लागी छैन। अत्यधिक स्थानीय दबाबले रोलर चिन्हहरू छोड्न वा ट्यूब क्रस-सेक्शनलाई असर गर्न सक्छ। रोलर स्थिति, खोल्ने दूरी, झुकाव कोण र फिड गति सामग्रीको आकार र अवस्थासँग मिल्नुपर्छ ताकि सुधार धेरै सम्पर्क बिन्दुहरूमा वितरित गरिन्छ।
ठाडो रोलर व्यवस्थाले कम्प्याक्ट प्रशोधन लेआउट प्रदान गर्दछ र रोलर खण्ड मार्फत एक सुसंगत सामग्री मार्ग कायम राख्न मद्दत गर्दछ। लामो तामाको ट्यूब र बारहरू प्रशोधन गर्दा यो उपयोगी छ जहाँ असमर्थित सामग्री तेर्सो ह्यान्डलिङको समयमा डुब्न सक्छ। वास्तविक ह्यान्डलिंग र समर्थन व्यवस्था अझै पनि सामग्री लम्बाइ, वजन र उत्पादन लाइन लेआउट अनुसार चयन गरिनु पर्छ।
कपर ट्युब र बारहरूले रेखाचित्र, निकासी, कास्टिङ वा रोलिङ प्रक्रियाहरूलाई अनुदैर्ध्य झुकाउने, क्याम्बर वा असमान विकृतिको साथ छोड्न सक्छन्। यदि यो अवस्था सच्याएन भने, यसले पछिको अपरेशनहरूमा खुवाउने, काट्ने, गठन गर्ने, विधानसभा र आयामी निरीक्षणलाई असर गर्न सक्छ। बहु-रोलर सुधारले यी त्रुटिहरूलाई कम गर्न धेरै क्रमिक विरूपण बिन्दुहरू प्रदान गर्दछ।
धेरै इस्पात उत्पादनहरू भन्दा तामा दृश्य रोलर चिन्हहरूमा बढी संवेदनशील छ। एक सीधा गर्ने मेसिनलाई केवल सुधार बल बढाउनुको सट्टा नियन्त्रित रोलर दबाव र उपयुक्त रोलर सतहहरू चाहिन्छ। कडा उपस्थिति वा चालकता आवश्यकताहरु संग उत्पादनहरु को लागी, रोलर सामाग्री, सतह समाप्त र सम्पर्क अवस्थाहरु मेशिन कन्फिगरेसन समयमा विचार गर्नुपर्छ।
तामाको ट्यूबहरूको लागि, मेसिन चयनको लागि बाहिरी व्यास मात्र पर्याप्त छैन। पर्खालको मोटाईले ट्यूबको कठोरता र विकृतिको मात्रालाई असर गर्छ जुन अनावश्यक अंडाकार वा स्थानीय सपाट बिना लागू गर्न सकिन्छ। कपर वर्टिकल बहु-रोलर स्ट्रेटेनिङ मेसिन चयनले ट्यूब व्यास, भित्ता मोटाई, सामग्रीको स्वभाव र प्रारम्भिक सीधापनलाई सँगै विचार गर्नुपर्छ।
अघिल्लो गठन र रेखाचित्र अपरेसनहरूबाट अवशिष्ट तनावले ट्यूब वा पट्टी काट्न वा थप प्रशोधन पछि आकार परिवर्तन गर्न सक्छ। नियन्त्रित बहु-बिन्दु झुकावले यस तनावको प्रभावलाई कम गर्न सक्छ, तर प्राप्त गर्न सकिने परिणाम भौतिक अवस्था र प्रारम्भिक विकृतिको मात्रामा निर्भर गर्दछ। कडा सहिष्णुताहरू समावेश हुँदा सीधा आवश्यकताहरू प्रतिनिधि नमूनाहरूसँग प्रमाणित गरिनुपर्छ।
उपलब्ध रोलर कन्फिगरेसनहरूले साधारण दुई- वा तीन-बिन्दु सीधा व्यवस्थाहरू भन्दा सामग्री मार्गमा थप सम्पर्क बिन्दुहरू प्रदान गर्दछ। यसले सुधार लोडलाई workpiece मा वितरित गर्न अनुमति दिन्छ, जुन विशेष गरी उपयोगी हुन्छ जब तामा उत्पादनहरू प्रशोधन गर्दा अत्यधिक स्थानीय दबाबले सतहलाई हानि पुर्याउन सक्छ वा खण्ड ज्यामिति परिवर्तन गर्न सक्छ।
रोलर खोल्ने दूरी र झुकाव कोणले प्रत्येक सम्पर्क बिन्दुमा कति झुक्याइएको छ भन्ने प्रभाव पार्छ। यी सेटिङहरू तामाको व्यास, ट्यूब पर्खाल मोटाई, सामग्री बल र आवश्यक सीधाता अनुसार समायोजन गर्न आवश्यक छ सट्टा सबै विशिष्टताहरूको लागि एक सेटिङ प्रयोग गर्नुहोस्।
विद्युतीय कपर बारहरू, रडहरू र अन्य उत्पादनहरू जहाँ सतहको अवस्था महत्त्वपूर्ण हुन्छ, रोलरको सम्पर्कलाई अनावश्यक इन्डेन्टेसन वा स्क्र्याचिंगबाट बच्नको लागि नियन्त्रण गर्नुपर्छ। रोलर विनिर्देशहरू र सतह उपचार तामा ग्रेड र समाप्त-उत्पादन आवश्यकता अनुसार चयन गर्न सकिन्छ।
चर फ्रिक्वेन्सी ड्राइभले काम गर्ने गतिलाई प्रत्येक मोडेलको निर्दिष्ट दायरा भित्र समायोजन गर्न अनुमति दिन्छ। तल्लो वा उच्च फिड गति सामग्री आयाम, विरूपण स्तर र आवश्यक उत्पादन दर अनुसार चयन गर्न सकिन्छ। इष्टतम सेटिङ केवल गति द्वारा भन्दा वास्तविक भौतिक परीक्षणहरू मार्फत स्थापित हुनुपर्छ।
FR शृङ्खलाले साना-व्यासका उत्पादनहरूदेखि ठूला खण्डहरूमा विभिन्न तामाको ट्यूब र ठोस पट्टी आकारहरू समावेश गर्दछ। तलको तालिकाले मानक सन्दर्भ कन्फिगरेसनलाई सूचीबद्ध गर्दछ। अन्तिम मेसिन चयन तामाको ग्रेड, व्यास, ट्यूब भित्ता मोटाई, लम्बाइ, तन्य शक्ति, प्रारम्भिक सीधापन र आवश्यक समाप्त सीधापन मा आधारित हुनुपर्छ।
| मोडेल | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| रोलर्स मात्रा। | ७+७ रोलरहरू | ७+७ रोलरहरू | १०+१ रोलरहरू | ६+६ रोलरहरू | १०+१ रोलरहरू | १०+१ रोलरहरू | १०+१ रोलरहरू | १०+१ रोलरहरू | १०+१ रोलरहरू | १०+१ रोलरहरू |
| ट्यूब दायरा / मिमी | φ5-φ10 पर्खाल मोटाई 1-7 |
φ10-φ30 पर्खाल मोटाई 1-7 |
φ10-φ40 पर्खाल मोटाई 1-5 |
φ18-φ50 पर्खाल मोटाई 1-4 |
φ18-φ60 पर्खाल मोटाई 3-12 |
φ30-φ80 पर्खाल मोटाई 2-7 |
φ40-φ100 पर्खाल मोटाई 2.5-10 |
φ50-φ130 पर्खाल मोटाई 2.5-10 |
φ40-φ100 पर्खाल मोटाई 2.5-10 |
φ80-φ180 पर्खाल मोटाई 3-20 |
| ठोस बार दायरा / मिमी | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| कच्चा माल लम्बाइ / मिमी | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥२५०० | ≥२५०० | ≥2000 |
| तन्य शक्ति / MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| कच्चा माल सीधापन / मिमी / मी | ≤२० | ≤२० | ≤२० | ≤२० | ≤२० | ≤२० | ≤२० | ≤२० | ≤२० | ≤२० |
| समाप्त सामग्री सीधापन / मिमी / मी | ≤ ०.३-०.५ | ≤ ०.३-०.५ | ≤ ०.३-०.५ | ≤०.३ | ≤०.८ | ≤०.७ | ≤०.६ | ≤०.६ | ≤०.६५ | ≤०.७ |
| रोलर साइज / मिमी | φ68*90 | φ११५*१६० | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ२५०*३६० | φ220*300 | φ320*460 |
| रोलर साइज / मिमी | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| माथिल्लो र तल्लो रोलर खोल्ने दूरी / मिमी | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| समायोज्य झुकाव दायरा | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° |
| मुख्य मोटर पावर / किलोवाट | २.२*२ | ५.५*२ | 11*2 | 11*2 | १५*२ | 22*2 | ४५*२ | ५५*२ | ७५*२ | ९०*२ |
| चर फ्रिक्वेन्सी ड्राइभ / kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| लिफ्टिङ मोटर पावर / किलोवाट | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| काम गर्ने गति / m/min | १०-३० | १०-३० | १०-४० | ०-२० | १०-३० | १०-३० | १०-३० | १०-३० | १०-३० | १०-३० |
| केन्द्र उचाइ / मिमी | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| वजन / टी (सन्दर्भ) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
बाहिरी व्यास, पर्खाल मोटाई, सामग्री ग्रेड वा स्वभाव, ट्यूब लम्बाइ, प्रारम्भिक सीधा र आवश्यक समाप्त सीधापन प्रदान गर्नुहोस्। पर्खाल मोटाई विशेष गरी महत्त्वपूर्ण छ किनभने पातलो-भित्ता र भारी-भित्ता ट्यूबहरू रोलर दबाबमा फरक प्रतिक्रिया दिन्छन्।
मुख्य चयन कारकहरू व्यास, तन्य शक्ति, भौतिक अवस्था, प्रारम्भिक विरूपण र समाप्त सीधापन हुन्। ठूला ठोस पट्टीहरूको लागि, आवश्यक सीधा बल खण्ड आकार र सामग्री बलको साथ बढ्छ, त्यसैले मोडेल चयन मात्र व्यासमा आधारित हुनु हुँदैन।
यदि धेरै तामा निर्दिष्टीकरणहरू एउटै मेसिनमा प्रशोधन गरिनेछ भने, केवल सबैभन्दा ठूलो व्यासको सट्टा पूर्ण आकार दायरा प्रदान गर्नुहोस्। रोलर काम गर्ने दायरा, समायोजन विधि र उत्पादन अनुक्रम त्यसपछि वास्तविक उत्पादन मिश्रण विरुद्ध मूल्याङ्कन गर्न सकिन्छ।
कपर वर्टिकल मल्टि-रोलर स्ट्रेटेनिङ मेसिनलाई तामा र तामा मिश्र धातु उत्पादनहरू सीधा गर्न प्रयोग गर्न सकिन्छ:
बिजुली र शक्ति घटक:कपर बारहरू, रडहरू र प्रवाहकीय कम्पोनेन्टहरू जहाँ सीधापन र सतह अवस्थाले डाउनस्ट्रीम गठन वा संयोजनलाई असर गर्छ।
प्रशीतन र वातानुकूलित:तामा-स्थानान्तरण र फ्रिज प्रणालीहरूको लागि प्रयोग गरिएको तामाको ट्यूबहरू, आवश्यक ट्यूब व्यास, पर्खाल मोटाई र सामग्री अवस्थाको अधीनमा।
इलेक्ट्रोनिक्स र विद्युत उत्पादन:कपर बारहरू, रडहरू र कनेक्टर सामग्रीहरू काटन, गठन वा मेसिनिङ अघि नियन्त्रित ज्यामिति आवश्यक पर्दछ।
नयाँ ऊर्जा उपकरण:ब्याट्री, मोटर र विद्युतीय जडानहरूमा प्रयोग हुने कपर बसबारहरू र अन्य तामाका कम्पोनेन्टहरू।
नलसाजी र निर्माण उत्पादनहरू:कपर ट्यूबहरू, रडहरू र प्रोफाइलहरू पछि निर्माण र स्थापनाको लागि सीधा सामग्री चाहिन्छ।
धातु प्रशोधन:तामा र तामा मिश्र धातु उत्पादनहरू बाहिर निकाल्ने, रेखाचित्र, रोलिङ वा अन्य गठन प्रक्रियाहरू द्वारा उत्पादित।
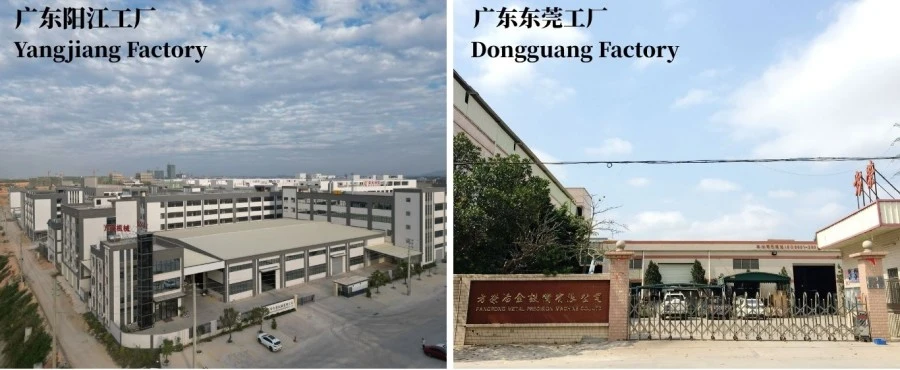
FangRong ले 1998 देखि स्ट्रेटनिङ मेसिन, चिसो रेखाचित्र उपकरण र सम्बन्धित मेटलर्जिकल मेसिनरीहरू निर्माण गर्दै आएको छ। कम्पनीले Dongguan र Yangjiang मा उत्पादन सुविधाहरू सञ्चालन गर्दछ र 60 भन्दा बढी देश र क्षेत्रहरूमा ग्राहकहरूलाई उपकरण आपूर्ति गर्दछ।
हाम्रो उपकरण दायरा मेटल ट्यूब र बार प्रशोधन अनुप्रयोगहरू समेट्छ। मेसिन कन्फिगरेसन प्रत्येक तामा उत्पादनको लागि समान रोलर सेटअप प्रयोग गर्नुको सट्टा ग्राहकको सामग्री आयाम, उत्पादन आवश्यकताहरू र समाप्त सीधापन लक्ष्य वरिपरि विकसित गर्न सकिन्छ।
Dongguan Fangrong धातुकर्म उपकरण कं, लिमिटेड- दालाङ टाउन, डोङगुआन शहरमा अवस्थित, उत्पादन कभर गर्ने स्ट्रेटनिङ मेसिन, चिसो रेखाचित्र मेसिन र सम्बन्धित धातु प्रशोधन उपकरणहरू सहित।
Yangjiang Fangrong मेसिनरी कं, लिमिटेड-- Yangdong जिल्ला मा स्थित, Yangjiang शहर, समर्थन उपकरण निर्माण र उत्पादन क्षमता।
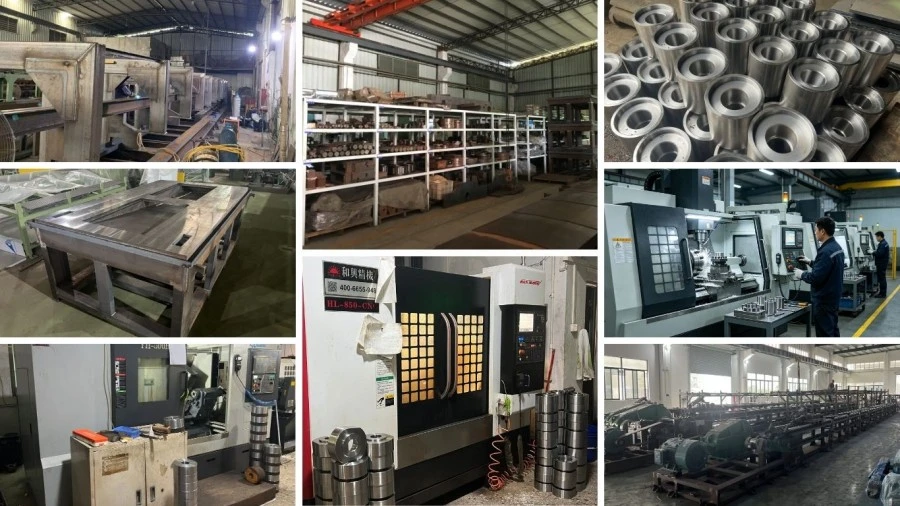
मेशिन फ्रेमहरू र संरचनात्मक अवयवहरू चयन गरिएको कन्फिगरेसन अनुसार निर्मित र मेसिन गरिएको छ। सिधा रोलरहरू, ड्राइभ कम्पोनेन्टहरू र समायोजन संयन्त्रहरू मेसिन र निरीक्षण पछि भेला हुन्छन्।
ढुवानी गर्नु अघि, कपर ठाडो बहु-रोलर स्ट्रेटेनिङ मेसिन रोलर समायोजन, ड्राइभ सञ्चालन, गति नियन्त्रण, स्नेहन, विद्युतीय कार्यहरू र समग्र सञ्चालन अवस्थाको लागि जाँच गरिन्छ। जहाँ आवश्यक छ, नमूना तामाको ट्यूब वा बारहरू सीधा प्रभाव प्रमाणित गर्न र कार्य प्यारामिटरहरू स्थापना गर्न मद्दत गर्न प्रयोग गर्न सकिन्छ।
तामा सिधा गर्ने उपकरणहरूको लागि, रोलर पङ्क्तिबद्धता, खोल्ने समायोजन, ड्राइभ सिंक्रोनाइजेसन र रोलर काम गर्ने सतहहरूको अवस्थालाई विशेष ध्यान दिइन्छ। यी कारकहरूले प्रत्यक्ष रूपमा सामग्री ट्र्याकिङ, सुधार स्थिरता र सतह चिन्हको जोखिमलाई असर गर्छ।
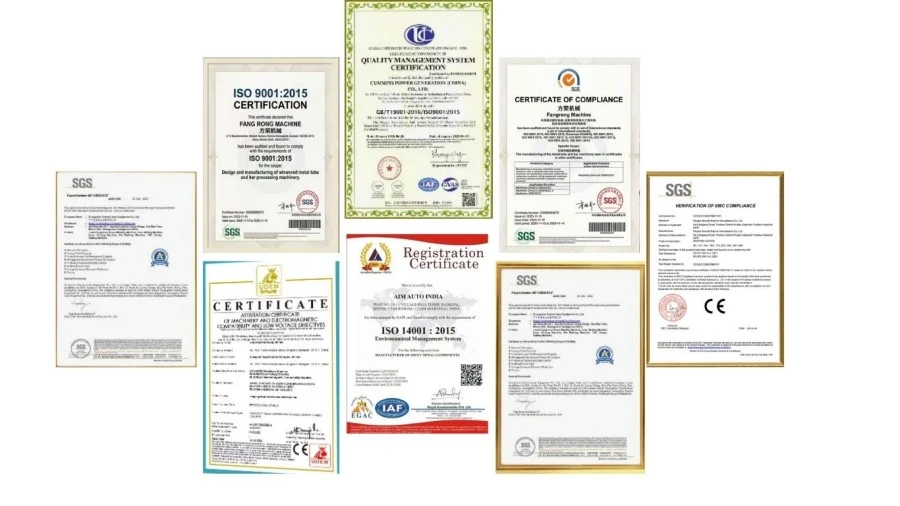
ISO 9001: 2015:गुणस्तर व्यवस्थापन प्रणाली प्रमाणीकरण, प्रमाणपत्र नम्बर UQ231211R1।
CE:CE-चिन्ह लगाइएको उपकरणहरू लागू मेसिन कन्फिगरेसन र आवश्यकताहरू अनुसार आपूर्ति गर्न सकिन्छ।
SGS:ग्राहक वा परियोजना द्वारा आवश्यक पर्दा तेस्रो-पक्ष निरीक्षण व्यवस्थित गर्न सकिन्छ।
पेटेन्ट:FangRong सँग यसको मेसिनरी डिजाइनहरूसँग सम्बन्धित आविष्कार र उपयोगिता मोडेल प्याटेन्टहरू छन्, प्याटेन्टहरू कभर गर्ने उपकरणहरू र प्रशोधन संयन्त्रहरू सहित।
मेसिन यसको संरचना र ढुवानी विधि अनुसार अन्तर्राष्ट्रिय यातायातको लागि तयार छ। ठूला उपकरणहरूलाई उपयुक्त यातायात खण्डहरूमा विभाजन गरिएको छ जहाँ आवश्यक छ, सुरक्षात्मक प्याकेजिङ र कन्टेनर ढुवानीका लागि तयार निर्यात कागजातहरू।
हो। FR शृङ्खलाले दुबै ट्यूब र ठोस बारहरूको लागि कन्फिगरेसनहरू समावेश गर्दछ। यद्यपि, लागू हुने दायरा प्रत्येक मोडेलको लागि फरक छ, र मेसिन चयन गर्दा ट्यूब पर्खाल मोटाई विचार गर्नुपर्छ।
पर्खाल मोटाईले ट्यूब कठोरता र रोलर दबाबको प्रतिक्रियालाई असर गर्छ। पातलो पर्खालको तामाको ट्यूब अण्डाकार वा स्थानीय विकृतिको लागि बढी संवेदनशील हुन सक्छ, जबकि बाक्लो ट्यूबलाई ठूलो सुधार बल चाहिन्छ। त्यसैले मेसिन अनुरोध गर्दा व्यास र पर्खाल मोटाई सँगै प्रदान गर्नुपर्छ।
सही रोलर काम गर्ने सतह प्रयोग गर्नुहोस्, अत्यधिक स्थानीय दबाबबाट बच्न र सामग्रीको आकार र अवस्था अनुसार रोलर खोल्ने समायोजन गर्नुहोस्। कडा सतह आवश्यकताहरु संग तामा उत्पादनहरु को लागी, रोलर सामाग्री र सतह उपचार मेसिन कन्फिगरेसन को समयमा छलफल गरिनु पर्छ।
सन्दर्भ विनिर्देशहरूको सूचीले मोडेलको आधारमा ≤0.3 mm/m देखि ≤0.8 mm/m सम्मको सीधापन मानहरू समाप्त गर्यो। वास्तविक परिणाम तामा ग्रेड, आयाम, प्रारम्भिक विरूपण, रोलर समायोजन र उत्पादन अवस्थाहरूमा निर्भर गर्दछ।
हो, जब आकारहरू चयन गरिएको मोडेलको लागू कार्य दायरा भित्र आउँछन्। यदि उत्पादन दायरा फराकिलो छ भने, सबै ट्यूब व्यास र भित्ता मोटाई प्रदान गर्नुहोस् ताकि रोलर कन्फिगरेसन र समायोजन दायरा मूल्याङ्कन गर्न सकिन्छ।
तामाको ग्रेड वा टेम्पर, ट्यूबको व्यास र पर्खालको मोटाई वा ठोस पट्टी व्यास, सामग्रीको लम्बाइ, उपलब्ध भएमा तन्य शक्ति, प्रारम्भिक सीधापन, आवश्यक समाप्त सीधापन र अपेक्षित उत्पादन दर प्रदान गर्नुहोस्। नमूना वा रेखाचित्रहरू उपयोगी हुन्छन् जब उत्पादनमा तंग आयाम वा सतह आवश्यकताहरू हुन्छन्।
हो। रोलर कन्फिगरेसन, समायोजन व्यवस्था, ड्राइभ प्रणाली र अन्य मेशिन विवरणहरू सामग्री र उत्पादन आवश्यकताहरू अनुसार विकसित गर्न सकिन्छ। अनुकूलन वस्तुको नामको सट्टा वास्तविक उत्पादन आयाम र सीधा लक्ष्यहरूमा आधारित हुनुपर्छ।
हो। मेसिनलाई निरन्तर सामग्री खुवाउनको लागि व्यवस्थित गर्न सकिन्छ र उत्पादन प्रक्रिया अनुसार अपस्ट्रिम वा डाउनस्ट्रीम उपकरणसँग मिलाउन सकिन्छ। इन्टरफेस र स्वचालन आवश्यकताहरु परियोजना डिजाइन को समयमा पुष्टि गरिनु पर्छ।
मूल्य मुख्यतया मेसिन मोडेल, सामग्री कार्य दायरा, रोलर कन्फिगरेसन, ड्राइभ शक्ति, समायोजन प्रणाली, स्वचालन आवश्यकताहरू र अन्य अनुकूलित कार्यहरूमा निर्भर गर्दछ। परियोजना-विशिष्ट उद्धरणको लागि तामा उत्पादन विशिष्टता र उत्पादन लक्ष्य पठाउनुहोस्।
मानक वारेन्टी अवधि 12 महिना हो। प्राविधिक समर्थन र स्पेयर-पार्ट्स सेवाहरू सहमत सेवा सर्तहरू अनुसार डेलिभरी पछि उपलब्ध छन्।
प्रतिनिधि तामाको ट्यूब वा बारहरू, सामग्री ग्रेड, आयाम, प्रारम्भिक सीधापन र आवश्यक समाप्त सीधापन सिफारिस गरिन्छ। कठिन उत्पादनहरूको लागि, वास्तविक नमूनाहरूले रोलर व्यवस्था र कामका प्यारामिटरहरूलाई अझ सही रूपमा मूल्याङ्कन गर्न अनुमति दिन्छ।
ठेगाना
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
टेलिफोन